コード板用語解説
取付けギャップ(Gap):基準面の定義とギャップ公差の定義
ギャップはパターン面から、コード板の上面から、あるいは読取りヘッドのハウジング端面から測ることができ、ガラスを挟む場合はさらにt/nで光学ギャップに換算する必要があります。基準の違いはガラス厚さ一枚分にもなります。本稿では換算式を示し、振幅–ギャップ曲線で五種類の公差の定義(±65 μmから±150 μm)を比較し、すきまゲージ、変位センサ、振幅スキャン法の三つの測定法の誤差を見積もります。
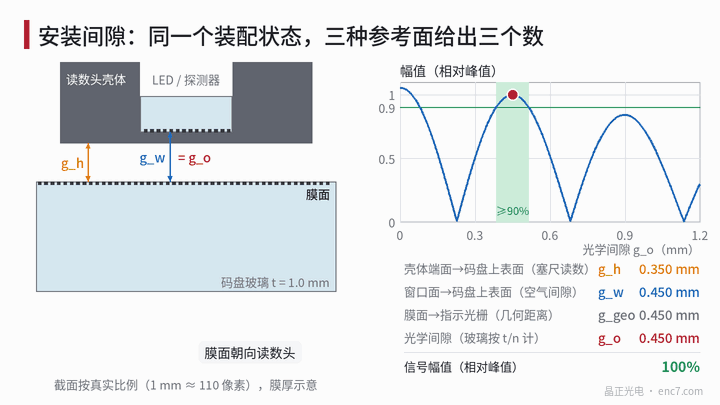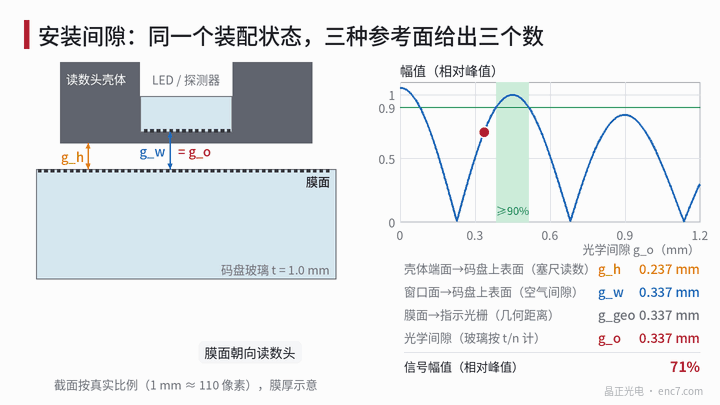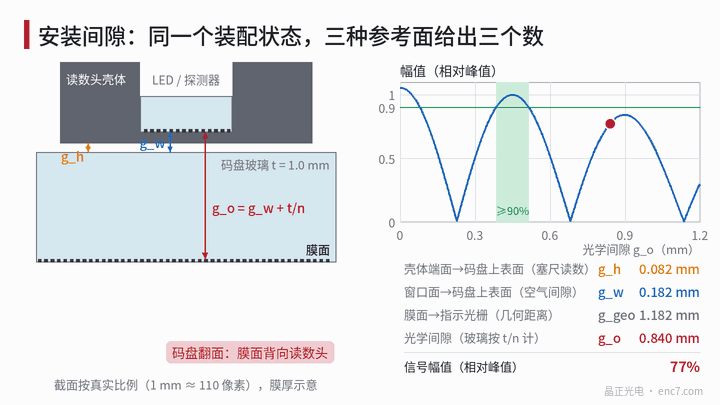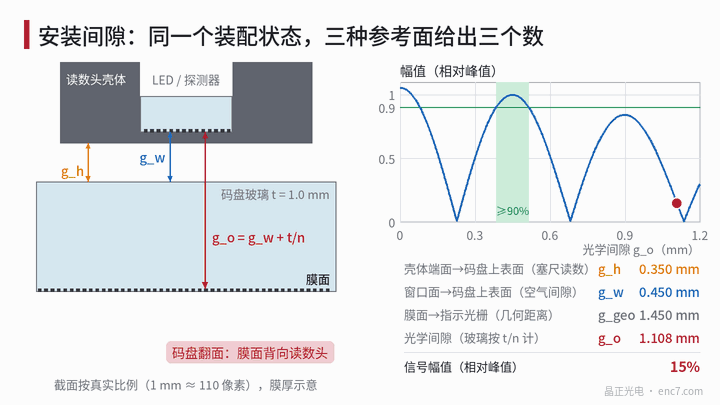
読取りヘッドの取扱説明書には「ギャップ0.45 mm」とあります。組立作業者がハウジングとコード板の間にすきまゲージを差し込むと0.45と読めるのに、信号は正常値の半分にも届きません。調べてみると、説明書の0.45はパターン面からインデックススケールまでの距離で、すきまゲージが測ったのはハウジング端面からガラス上面まででした。二つの数値の間には、ハウジングの凸部とガラス一枚がまるごと挟まっています。ギャップという言葉には少なくとも四つの基準があり、公差の定め方もいくつもあります。仕様に明記しなければ、双方が別々のことを言うことになります。
四つの基準と換算
読取りヘッド側では三つの面が考えられます。ハウジング端面(機械的基準で、多くの場合最も突き出ている)、窓の外面、インデックススケールまたは検出器がある光学面です。コード板側では二つの面が考えられます。パターン面(クロムパターンのある面)と、コード板の読取りヘッドに面した表面です。ここから四つの一般的な基準が得られます。
- g_h:ハウジング端面からコード板の近い側の表面まで。すきまゲージやシムで測れるのはこれで、二つの部品の間で最も狭いすきまだからです。
- g_w:窓面からコード板の近い側の表面まで、すなわち光路上の空気ギャップ。
- g_geo:パターン面から光学面までの幾何学的距離。ガラスは実際の厚さで数えます。
- g_o:光学ギャップ。ガラスはt/nで数えます。
近軸近似では、屈折率n、厚さtのガラス中を伝搬する光の回折位相は、空気中をt/nだけ伝搬した場合と同じになります(波長がλ/nになるため)。したがって幾何光学式読取りの振幅–ギャップ曲線はg_oだけで決まります。
g_o = g_air + Σ t_i / n_i
ここでg_airは二つのパターン面の間の空気中の経路長、t_i、n_iは通過する各ガラス板の厚さと屈折率です。パターン面が読取りヘッドと反対側を向く場合のコード板基材や、インデックススケールが窓の内側にある場合の窓ガラスも含みます。クロム膜は百ナノメートル程度にすぎず、無視できます。
図1の構造例(ハウジングが窓よりs = 0.10 mm突き出し、コード板t = 1.0 mm、n = 1.52)では次のようになります。
| 基準 | パターン面が読取りヘッド側 | パターン面が反対側 |
|---|---|---|
| g_h | g_o − 0.10 | g_o − 0.758 |
| g_w | g_o | g_o − 0.658 |
| g_geo | g_o | g_o + 0.342 |
パターン面が反対側を向くと、g_geoとg_wはちょうどガラス厚さ一枚分、g_geoとg_oはt(1 − 1/n) = 0.342 mm異なります。設計がg_o = 0.45 mmを要求する場合、裏返した後のg_wは−0.208 mmでなければならず、物理的に不可能です。それでもg_w = 0.45で組み立てるとg_o = 1.108 mmとなり、例の曲線では振幅が約15%しか残りません。屈折率を1.47とするか1.52とするかでt/nは約22 μmしか変わらず、基準の違いは材料の違いよりはるかに大きいのです。
振幅–ギャップ曲線で公差を定義する
ギャップ公差の物理的な意味は、「ギャップがこの範囲内なら信号振幅はある割合を下回らない」ということです。例の読取りヘッドはp²/λ ≈ 455 μmの反転像面付近で動作し、振幅は|cos(πλz/p²)·sinc(z·Δα/p)|に従って変化し(導出は本ライブラリのタルボ効果の記事を参照)、ピークは0.450 mmにあります。同じ曲線から異なる基準で得られる公差を図2に示します。
| 基準 | ギャップ範囲(mm) | ピーク基準 |
|---|---|---|
| 振幅 ≥ ピークの90% | 0.385–0.515 | ±0.065 |
| 振幅 ≥ ピークの80% | 0.358–0.543 | −0.092 / +0.093 |
| −3 dB(20lg、振幅 ≥ 70.7%) | 0.337–0.564 | 約±0.113 |
| −3 dBを誤って10lgで計算(振幅 ≥ 50%) | 0.301–0.602 | 約±0.150 |
| 公称0.420での振幅±10% | 0.379–0.521 | 公称値に対し−0.041 / +0.101 |
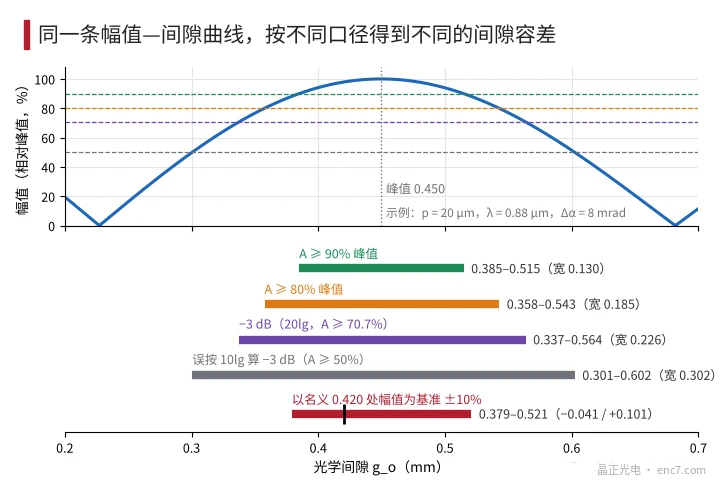
注意すべき点が三つあります。第一に、「x%」はピーク基準か公称点基準かを明記しなければなりません。公称点がピークにない場合、公差帯は非対称になります。第二に、デシベル基準では20lgと明記します。振幅が3 dB下がると70.7%ですが、電力式の10lgと解釈して50%とすると、公差は三分の一広くなります。第三に、曲線は一定のLED電流で測定しなければなりません。読取りヘッドに自動ゲインや定光量制御があると振幅は変わらないように見えるので、その場合はLED電流やゲインの読み値で定義すべきです。
公差が定めるのは光学ギャップです。組立に落とし込むには、さらに面振れ、反り、軸方向の遊び、熱変形を差し引く必要があり、残った分が組立で使える範囲です(配分方法は本ライブラリの面振れと厚さ公差の二つの記事を参照)。
測定方法とそれぞれの基準
すきまゲージまたは樹脂シム。 読めるのはg_hで、しかも差し込んだ位置での局所最小値です。誤差の例(仮定):リーフ厚さの許容差約±3 μm、リーフの組合せの刻みによる約±5 μm、手感約±5–10 μm、差し込み位置と読取り窓が同じ角度になく面振れ10 μmのとき約±5 μm、さらにg_wへの換算にはハウジング突き出し量sの公差(±10 μmと仮定)が必要です。二乗和平方根は約±15 μmで、±65 μmの窓の四分の一に相当します。すきまゲージは外向きのパターン面を傷つけるおそれがあり、薄いコード板は押されて変形することもあります。
変位センサ。 接触式プローブでコード板表面と読取りヘッドの基準面をそれぞれ測り、差をとってギャップを得ます。表示分解能はサブマイクロメートルに達しますが、主な誤差は基準の受け渡しと、測定力で薄いコード板がたわむことです。非接触式は表面によります。静電容量センサは導電性のクロム膜にしか反応せず、レーザ三角測量は透明ガラスの上下二つの面の反射を同時に受けて読みが不安定になります。分光共焦点センサはガラスの二つの面を分離できますが、近軸で表示される見かけの厚さは約t/nなので、材料の屈折率で補正する必要があり、具体的な係数はセンサの説明書に従います。
振幅スキャン法。 微動ステージで読取りヘッドを軸方向に動かして振幅を記録すれば、光学基準が直接得られます。ピークの頂上は非常に平坦で、振幅繰返し性1%はピーク位置の約±20 μmの不確かさに相当します。代わりに両側の90%交点の中点をとると、交点での傾きが約0.31%/μmなので、同じノイズでも誤差は約3 μmにしかなりません。この方法で機械基準と光学ギャップのオフセットを一度校正しておけば、以後は生産ラインですきまゲージでg_hを測り、換算すれば済みます。
エンジニアリングの要点
- 仕様のギャップは「××面から××面まで」と書き、ガラスをt/nで換算するかどうかを明記します。読取りヘッドの図面にはハウジング端面から光学面までの距離とその公差を記載すべきです。
- パターン面の向きでt/nが加わるかどうかが決まります。1 mmのソーダライムガラスで約0.66 mmとなり、細ピッチの読取りヘッドを窓全体から外すのに十分です。図面には必ずパターン面の向きを記載します。
- 公差の基準は三点すべてを書きます:ピーク基準か公称点基準か、百分率か20lgデシベルか、LED定電流条件。例では90%基準と50%基準の幅が約2.3倍異なります。
- すきまゲージが測るのはハウジング基準の局所最小ギャップで、例の誤差は約±15 μmです。生産ラインでの迅速な合否判定には向きますが、狭い窓の検証には向きません。
- 新しい読取りヘッドの導入時には振幅スキャン法を使い、両側x%交点の中点で光学ゼロを決めます。ピークの頂上を探すより数倍正確です。
- 分光共焦点などの光学式距離測定でガラス越しに測るときは見かけの厚さが約t/nになるので、測定前に装置が屈折率補正済みかどうかを確認します。
まとめ
取付けギャップとは「どの二つの面の間か、ガラスをどう数えるか」という取り決めであり、基準の違いはガラス厚さ一枚分にもなり得ます。公差は明記した基準に従って振幅–ギャップ曲線から切り出し、測定時にはすきまゲージやセンサの読み値を同じ基準に換算し直すことで、供給側と需要側の数値が初めて一致します。
中国語原文記事の翻訳 (0271). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。