コード板用語解説
パターン歪みの成分:並進、スケーリング、楕円、ねじれはそれぞれ何に効くか
コード板パターンの理想位置に対する歪みは、並進、回転、一様スケーリング、楕円、ねじれ、高次項に分解できます。本稿では各成分の接線方向および半径方向変位を書き、それぞれが一次誤差、原点オフセット、トラックの外向き移動、二次誤差、トラック間の原点差を生じることを示し、画像測定座標による七パラメータ最小二乗分解の計算例を与え、組立で補正できるものを区別します。
画像測定の報告書では、コード板パターンの「偏差」が一つの数、最大位置偏差が何マイクロメートル、とだけ示されることがよくあります。その数は偏心から来ていることも、スケーリングから来ていることも、楕円から来ていることもあり、角度読みへの影響は数十倍違います。数マイクロメートルの偏心は組立時にほぼゼロまで直せますが、数十ナノメートルの楕円はそのまま誤差曲線に残ります。歪みを成分に分けて初めて、どれをコード板に問い、どれを組立に委ねるべきかがわかります。
成分の定義:接線方向と半径方向の変位
パターン上の一点の理想位置を極座標 (r, θ) とし、歪み後の接線方向変位を u_t、半径方向変位を u_r とします。微小変形では、パターン全体の歪みは
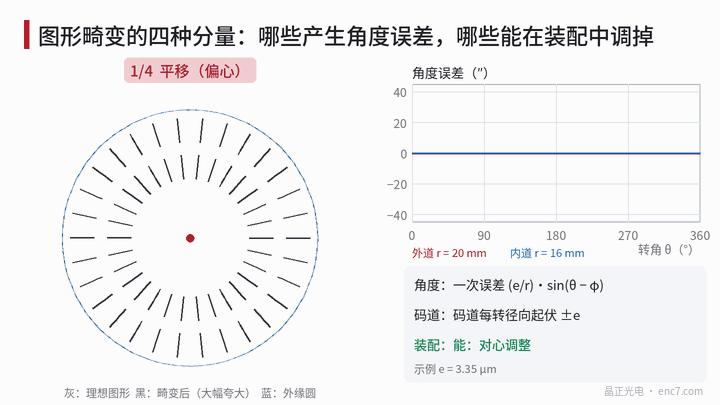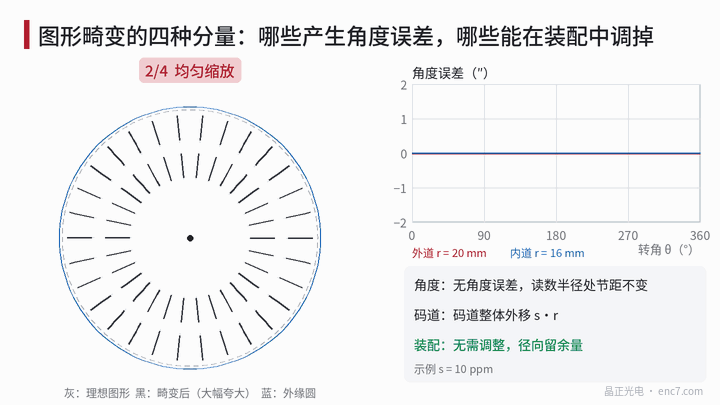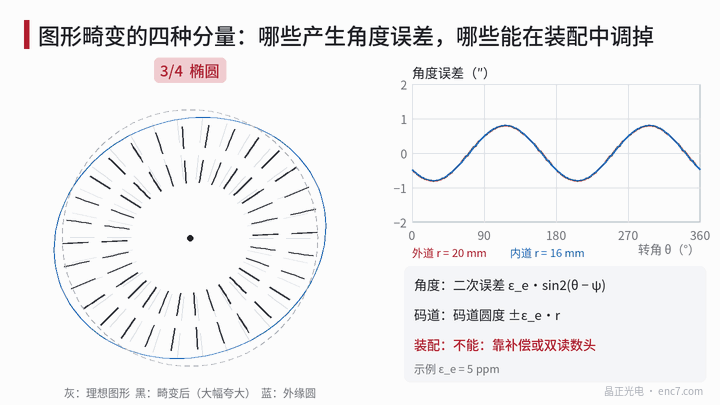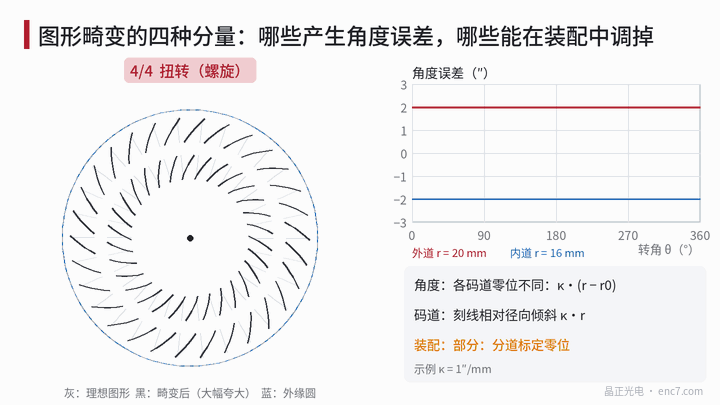
u_t = −t_x·sinθ + t_y·cosθ + r·[ω + κ·(r − r0) − E_c·sin2θ + E_s·cos2θ]
u_r = t_x·cosθ + t_y·sinθ + r·[s + E_c·cos2θ + E_s·sin2θ]
と書けます。各パラメータの意味:(t_x, t_y) は並進で、偏心 e = √(t_x² + t_y²)。ω は全体回転。κ はねじれ率、すなわち回転角の半径に対する変化。s は一様スケーリング。E_c、E_s は偏差ひずみの二つの成分で、楕円度 ε_e = √(E_c² + E_s²) は二つの主ひずみの差の半分に等しいです。読取り半径 r での角度誤差は Δθ = u_t / r、トラックの半径方向位置の変化は u_r です。より高次の k 回対称変形は両式にそれぞれ k 次高調波を加えますが、ここでは展開しません(アフィン変形と次数の関係は本ライブラリの目盛誤差の源の記事を参照)。
各成分は何に効くか
| 成分 | 読取り半径での角度誤差 | トラックの半径方向位置 | 信号 |
|---|---|---|---|
| 並進 e | 一次:(e/r)·sin(θ − φ) | 一回転あたり ±e の起伏 | 振幅が一回転に一度起伏 |
| 回転 ω | 定数、すなわち原点オフセット | 変わらない | なし |
| 一様スケーリング s | なし | 全体が s·r 外へ移る | なし(ピッチは不変) |
| 楕円 ε_e | 二次:ε_e·sin2(θ − ψ) | 真円度 ±ε_e·r | ほぼなし |
| ねじれ κ | 各トラックの原点が κ·Δr だけ違う | 変わらない | 目盛線が半径方向から κ·r 傾く |
例示パラメータ(外トラック r = 20 mm、内トラック r = 16 mm)で定量すると:
- 並進 3.35 μm:外トラックの一次誤差 34.6″、内トラック 43.2″、半径が小さいほど大きい。
- 一様スケーリング 10 ppm:外トラック全体が 0.2 μm 外へ移り、角度誤差はゼロ。放射状目盛線の固定読取り半径でのピッチは 2πr/N で、スケーリングに依りません。したがってスケーリングは角度もピッチの不整合も変えず、トラックと読取り窓の半径方向の位置合わせにだけ効きます。ソーダライムガラスは 1 K の温度差で約 9 ppm スケールするので、10 ppm を工学的に単独で切り出すのはもともと難しいです。
- 楕円 5 ppm:両トラックとも 1.03″ の二次誤差で、半径に依りません。トラック真円度は ±0.1 μm にすぎません。真円度 ±0.1 μm が約 1″ の誤差になるところが楕円の敏感さです。逆は成り立ちません。接線成分がなく半径方向だけの二葉変形(圧入でトラックが二葉に潰される場合など)も真円度を悪化させますが角度誤差は生まないので、トラック真円度から二次誤差を推定してはいけません。
- ねじれ 1″/mm(r0 = 18 mm 周り):外トラックの原点 +2″、内トラック −2″、両トラックの差は 4″。目盛線の半径方向に対する傾き κ·r は約 0.1 mrad で、検出窓の半径方向高さ 1 mm、ピッチ 50 μm では振幅損失は無視できます。ねじれは書き込み中の角度基準の緩やかな時間ドリフトから来ることが多く、リングごとに書くと異なる半径は異なる時刻に書かれます。単一トラックのインクリメンタルエンコーダにはほとんど無害ですが、アブソリュートトラックとインクリメンタルトラックの同期、原点トラックとインクリメンタルトラックの位相関係には直接誤差を生じます。
測定座標からの最小二乗分解
上の二式は七つのパラメータ (t_x, t_y, ω, κ, s, E_c, E_s) に対して線形なので、十分な点数の u_t、u_r を測れば一度に解けます。測定上の注意:半径方向の目盛線が与えるのは接線位置だけで、その半径座標は測定者自身が選びます。半径方向の情報は円形特徴、例えば芯出しリングやトラックの内外縁からしか得られません。
計算例(模擬データ):画像測定機が r = 16 mm と 20 mm で各 72 本の目盛線中心の接線偏差(繰返し精度 0.1 μm)を測り、トラック外縁 r = 21 mm で 72 点の半径偏差(繰返し精度 0.15 μm)を測ったとき、重み付き最小二乗の結果は図2のとおりです。
| パラメータ | 設定値 | フィット値 ± 標準不確かさ |
|---|---|---|
| t_x / t_y(μm) | 3.00 / −1.50 | 3.00 / −1.51,± 0.01 |
| 回転 ω(″) | 20.00 | 20.02 ± 0.10 |
| ねじれ κ(″/mm) | 1.00 | 0.98 ± 0.05 |
| スケーリング s(ppm) | 10.00 | 9.66 ± 0.84 |
| E_c / E_s(ppm) | 4.00 / −3.00 | 3.85 / −2.81,± 0.57 |
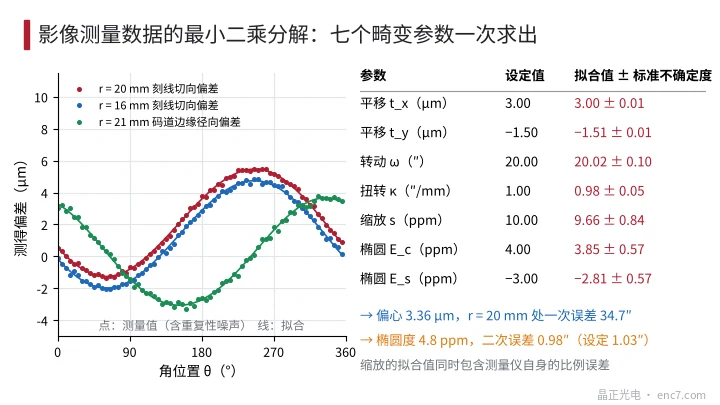
三つの結論があります。第一に、並進とねじれは座標測定で非常に正確で、偏心 3.36 μm の不確かさは 0.01 μm の桁にすぎません。第二に、楕円度のフィットは 4.8 ppm(0.98″)、不確かさは約 ±0.12″ です。0.1 μm の一点繰返し精度はサブ秒角の二次誤差にはすでに厳しく、二次成分は読取りヘッドを角度基準に対して校正して測るほうが向いています。第三に、s のフィット値には測定機自身の倍率誤差と温度が混ざるので、単独では意味が薄いです。可観測性にも注意が必要です。一つの半径でしか角度を測らないと κ と ω は分離できず、s はまったく見えません。E_c、E_s を接線データと半径データから別々にフィットして一致しない場合は、変形が一様なアフィン変形ではないことを示します。
組立で補正できるもの
- 並進:できます。芯出しでパターン中心を回転軸に合わせ、残差は芯出し方法で決まります。コード板パターンの内径に対する偏心は、芯出し能力の範囲まで緩めてかまいません。
- 回転:できます。原点にすぎず、電気的に校正します。
- 一様スケーリング:調整は不要ですが、トラック幅には半径方向の位置合わせ余裕を残します。狭いトラックとアブソリュートトラックでは特にそうです。
- 楕円:芯出しでは直せません。対向する二つの読取りヘッドで平均しても二次項はそのまま残るので、90° 隔てた二つの読取りヘッドか補正テーブルが必要です。楕円が接着やクランプ応力に由来するなら、パターンを責めるのではなく組立方法を変えるべきです。
- ねじれ:一部できます。読取りヘッドを公称半径に取り付けると κ·Δr の付加オフセットを避けられ、トラック間の原点差はトラックごとに校正します。
設計上の要点
- パターン偏差の受入は成分別に書く。偏心、楕円度、ねじれ率にそれぞれ限度を与え、「最大位置偏差」一つだけにしない。
- 測定方案には二つの半径の目盛線接線位置と、円形特徴の半径位置の両方を含める。そうしないとねじれとスケーリングを分離できません。
- 二次誤差を 1″ の桁で求めるとき、トラック真円度は ±0.1 μm の桁しかなく、画像測定では分解しにくいので、角度校正で検証します。
- スケーリング 10 ppm は角度誤差を生まず、ソーダライムガラスは 1 K の温度差で約 9 ppm あるので、スケーリングを精度指標にする必要はありません。
- アブソリュートトラックや原点トラックの同期要求があるときは、ねじれ率またはトラック間の角度偏差を別に規定します。例えば二つのトラックが 4 mm 離れ、要求が ±2″ なら κ ≤ 0.5″/mm です。
まとめ
パターン歪みを成分ごとに見ると影響は大きく違います。並進は一次誤差になり芯出しで直せ、一様スケーリングは角度を変えず、楕円は芯出しでは消せない二次誤差になり、ねじれはトラック間の原点関係を変えます。二つの半径の接線座標と円形特徴の半径座標を最小二乗すれば、これらの成分を分けて個別に受入れできます。
中国語原文記事の翻訳 (0274). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。