コード板用語解説
透過領域の透過率:信号の上限はガラス、残膜、表面状態で決まる
透過型コード板の信号上限は透過領域の透過率で決まります。増透膜のないソーダライムガラスは両面反射だけで約 8% 失い、サブナノメートルのクロム残り、酸化物薄層、現像残留、水染みはさらに数ポイント下げます。本稿では透過率と OD がともに決める明暗比と変調度を導き、測定方法、受入口径、目盛領域測定のよくある誤用を示します。
あるロットのコード板は受入検査で OD がすべて合格したのに、実装後の信号振幅は前ロットより約 5% 低く、コード板ごとに起伏がありました。問題はクロム領域の黒さ不足ではなく、透過領域の透け不足です。透過型読取りでは、検出器が受ける交流信号は透過領域とクロム領域の透過率差に比例し、クロム領域の OD が 3 以上なら、この差はほぼ透過領域の透過率そのものです。透過領域の透過率が信号の上限を決めるのに、完全に透けると見なされがちです。
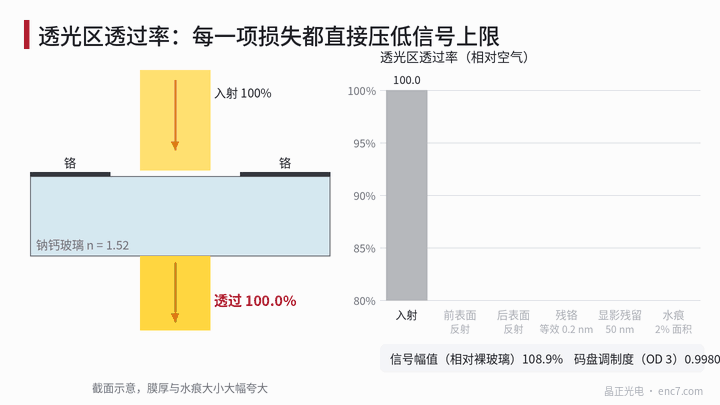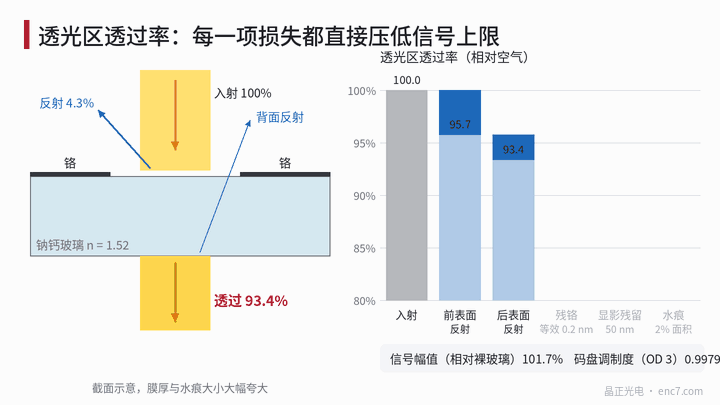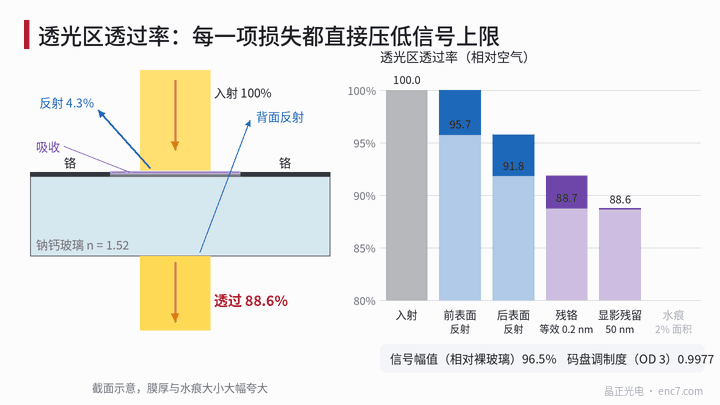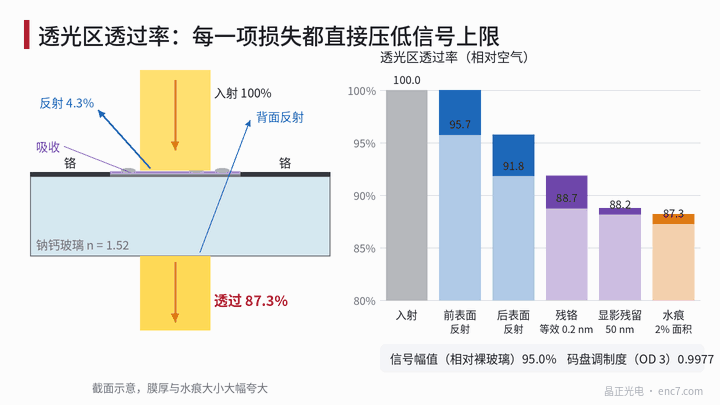
透過領域の透過率は何から成るか
ガラス両表面のフレネル反射。 垂直入射での片面反射率は
R = ((n − 1)/(n + 1))²
ソーダライムガラス n = 1.52 のとき R = 4.26%。両表面のあいだで非干渉の多重反射を重ねると、全透過率は
T = (1 − R)/(1 + R)
となり 91.8%、すなわち約 8.2% の損失です。溶融石英(n 約 1.46)は 93.2%、ホウケイ酸ガラス(n 約 1.47)は 93.0% です。ソーダライムガラスは近赤外で鉄イオン吸収もあり、厚いほど損失が増えます。具体値は材料データに従います。
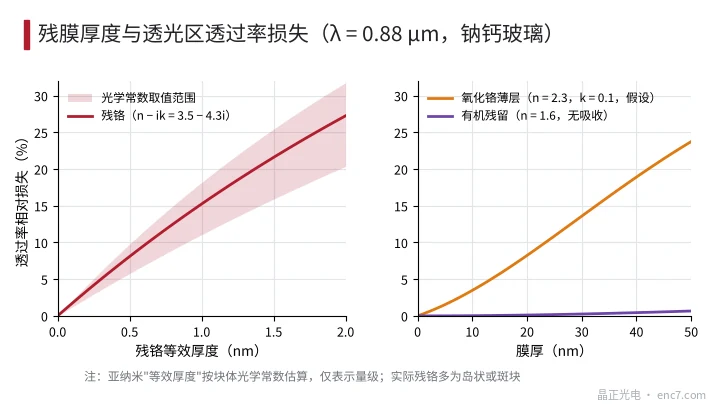
クロム残り。 エッチング不足で残ったクロムは、面積平均の「等価厚さ」がサブナノメートルでも吸収は無視できません。バルクの光学定数(n − ik を 3.2 − 3.3i から 4.2 − 4.4i)を薄膜伝達行列で計算すると、λ = 0.88 μm では等価厚さ 0.1 nm ごとに約 1.2%–2.1% 失い、0.2 nm で約 3.4%、1 nm では 11%–18% に達します(図2参照)。サブナノメートル厚さのクロムは実際には島状または斑状であり、バルク定数は桁を与えるにすぎませんが、目に見えないクロム残りが数ポイントを食うことを示すには十分です。
酸化物薄層と現像残留。 クロムの酸化物は屈折率が高く、n = 2.3、k = 0.1 と仮定すると 5 nm で約 1.5%、10 nm で約 3.5% 失い、主因は界面反射の増大です。現像後に残る有機膜(n 約 1.6、近赤外ではほとんど吸収しない)は薄膜干渉として働くだけで、20 nm で約 0.1%、50 nm で約 0.7% です。均一なら影響は小さく、不均一だと散乱と局所差をもたらします。
水染みと洗浄残留。 乾燥後に残る塩類や有機物の斑点は主に散乱で光を失います。「被覆面積 × 局所損失」で見積もると、面積 2%、局所損失 50% なら平均 1% 下がります。厄介なのは分布の不均一さです。
透過率と OD がともに明暗比と変調度を決める
透過領域の透過率を T_t、クロム領域を T_o = 10^(−OD)(OD は空気基準)とします。コード板自身の明暗比とパターン変調度は
C = T_t / T_o = T_t·10^OD、M = (C − 1)/(C + 1) ≈ 1 − 2·10^(−OD)/T_t
信号の直流成分は D·T_t + (1 − D)·T_o に、基本波振幅は T_t − T_o に比例し、D は透過デューティ比です。図1の例示データで計算すると:
| T_t | OD | 明暗比 C | 変調度 M | 振幅(裸ガラス相対) |
|---|---|---|---|---|
| 91.8%(裸ソーダライムガラス) | 3 | 918 | 0.9978 | 1.000 |
| 87.3%(残膜あり) | 3 | 873 | 0.9977 | 0.950 |
| 87.3% | 2 | 87 | 0.977 | 0.950 |
| 93.2%(溶融石英) | 3 | 932 | 0.9979 | 1.015 |
結論ははっきりしています。OD は変調度の下限を決め、OD ≥ 2 なら変調度はすでに 0.97 以上であり、OD をさらに上げても得られるものは少ないです。透過領域の透過率はほぼ一対一で信号振幅に入り、変調度への影響は 1/T_t の桁にすぎません。したがって「コントラスト合格」は信号が十分大きいことを意味しません。透過率がトラックに沿って不均一だと振幅が一回転で起伏し、損失が A または B 片側の検出領域にだけ落ちると、オフセットと振幅不等も生じます(局所遮光の影響は本ライブラリの汚染の定量の記事を参照)。
OD の基準にも注意が必要です。OD を同種の裸ガラス基準にすると、クロム領域の絶対透過率は T_glass·10^(−OD) となり、明暗比は (T_t/T_glass)·10^OD になります。
測定方法と受入口径
大面積のウィットネス領域。 パターン外にクロムのない透過領域を残し、分光光度計で動作波長(850–950 nm の範囲で光源と一致)を空気基準で測り、絶対透過率を得ます。ソーダライムガラスの理論値は約 91.8% で、実測が明らかに低ければ残膜があることを示します。方法は簡単で確実ですが、ウィットネス領域と目盛領域の洗浄・エッチング条件は完全には同じではありません。
目盛領域の顕微測光。 顕微鏡下で、透過スリット幅の半分より小さい測光開口を使い、スリット内を直接測ります。参照光は同じ光路でクロムのない領域から取ります。スリット幅が数マイクロメートルしかないときは、縁の回折で読みが低く出るので、同じピッチの標準試料で比較します。
目盛領域の大面積測定。 光スポットが多くの周期を覆うとき、読みは受光角に依ります。デューティ比 50%、クロム領域が不透明なとき、すべてを集光(積分球)すると D·T_t = 45.9%、零次だけを受けると D²·T_t = 23.0% です。零次は透過領域の光エネルギーの 25% しか占めず、±1 次がそれぞれ 10.1% を占めるからです。一次回折角は sinθ_1 = λ/p を満たし、ピッチ 50 μm で約 1.0°、20 μm で約 2.5°、10 μm で約 5.0° です。コリメート式機器の受光半角はこの角度より小さいことがよくあります(図3参照)。
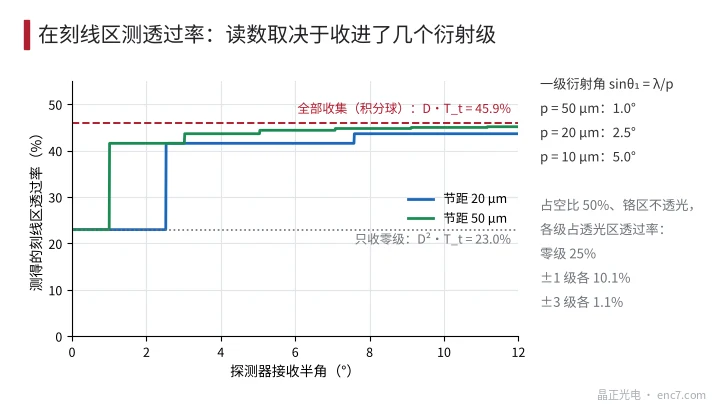
受入口径には次を明記することを推奨します。波長、基準(空気または裸ガラス)、測定位置(ウィットネス領域または目盛領域)、受光方式(積分球またはコリメート)、および読取りトラックに沿った均一性(最大最小差 ÷ 平均値)。
設計上の要点
- 透過領域の透過率は絶対値で受入れる。ソーダライムガラスのウィットネス領域は 91.8% に近くあるべきで、2 ポイント以上低ければクロム残りと洗浄残留を調べます。
- OD ≥ 2 のあと変調度は OD に鈍感なので、信号を上げるには透過領域から着手します。クロム残りをサブナノメートルの等価厚さ以下に抑え、必要なら溶融石英を選ぶか透過領域に増透膜を付けます。
- クロム残りは等価厚さ 0.1 nm ごとに約 1%–2% 失われ、OD と外観検査だけでは見つかりません。動作波長での透過率測定が必要です。
- 目盛領域の大面積透過率測定には積分球または十分大きい受光角が必要です。コリメート式機器は細ピッチでは零次しか受けず、読みは約半分になります。
- 均一性は平均値より重要です。トラックに沿った透過率差は一回転の振幅起伏になり、A、B 検出領域の差はオフセットになります。
まとめ
透過型コード板の信号上限は透過領域の透過率で決まります。ガラス両面の反射がまず約 8% を除き、クロム残り、酸化物、現像残留、水染みがさらに数ポイントを除き、しかも往々にして分布が不均一です。OD は変調度を、透過率は振幅を担うので、受入では両者を明記した波長、基準、受光方式で測る必要があります。
中国語原文記事の翻訳 (0276). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。