コード板リファレンス設計
高スリット数・小半径か、低スリット数・大半径か:同一分解能での誤差比較
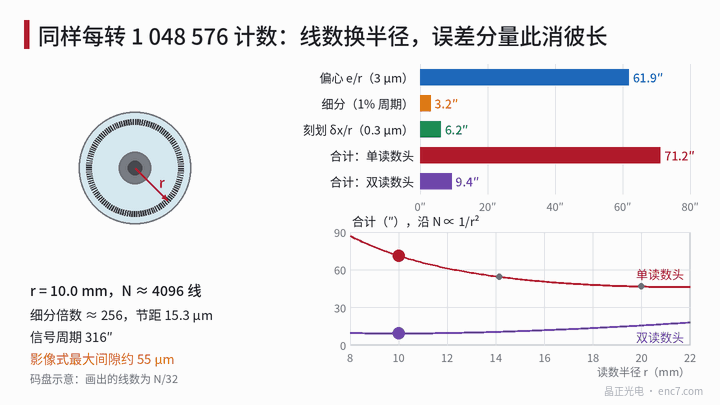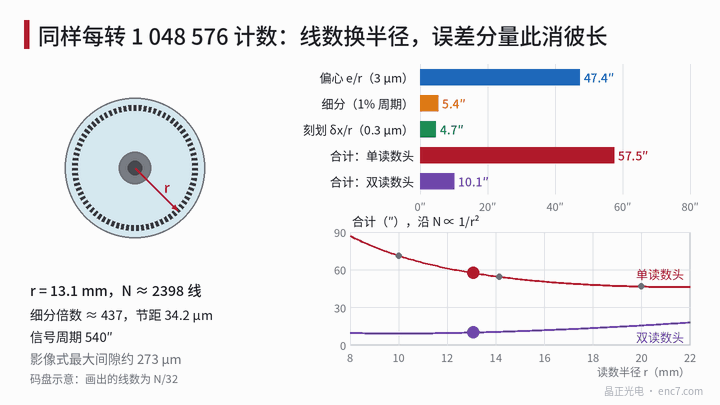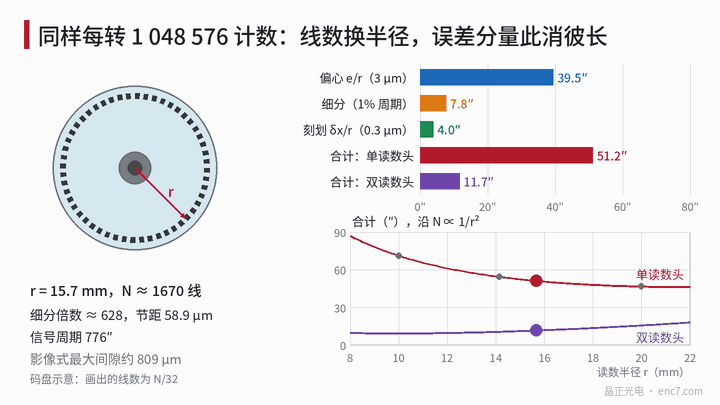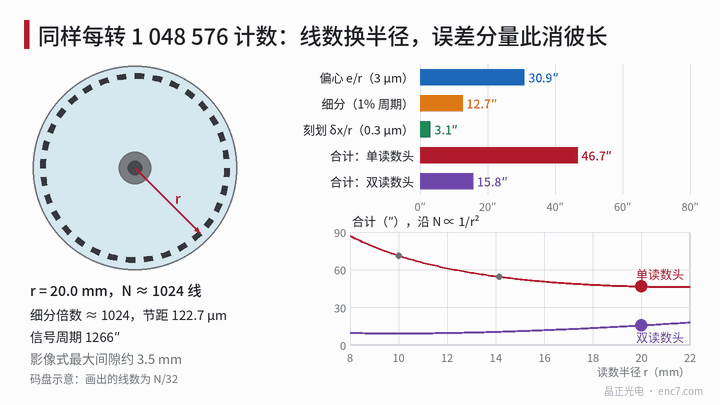
1回転2²⁰カウントは、r = 10 mm・4096本・256分割、またはr = 20 mm・1024本・1024分割で実現できます。本稿では偏心、内挿、目盛、ノイズ、ギャップ、周波数を項目ごとに計算します。読取りヘッド1個の場合、後者の合成誤差は約47″、前者は約71″で、両案の臨界偏心は約0.6 μmです。
同じ1回転2²⁰(1 048 576)カウント、1カウント約1.24″を得るには二つの道があります。r = 10 mmに4096本を刻み256分割するか、r = 20 mmに1024本を刻み1024分割するかです。分解能は同じでも、誤差の構成はまったく異なります。前者は線が密で半径が小さく、偏心誤差が大きく内挿誤差が小さい。後者はその逆です。本稿では両案の誤差成分を項目ごとに計算し、どんな場合にどちらを選ぶべきかを示します。
各誤差成分はrとNでどう変わるか
読取り半径r、スリット数N、内挿分割数k、1回転カウント数C = N·kとします。
偏心(読取りヘッド1個、1次高調波):Δθ_e = e / r。eはパターン中心の回転軸に対するずれ。
内挿誤差:信号周期に比例。信号周期P = 360°/N。内挿誤差が周期のε_i(ピーク値、相対値は信号品質で決まる)なら、Δθ_i = ε_i·P。
目盛誤差:主に目盛線の位置誤差δx(マスク描画、露光、基板変形)による場合、角度誤差はΔθ_g = δx / r。角度型の誤差(極座標描画のターンテーブル誤差など)による場合はrに依存しない。
ノイズ:信号の相対ノイズσ_n/Aを角度に換算するとσ_θ = (σ_n/A)·P/(2π)で、これも周期に比例。
ギャップ:イメージング方式の最大ギャップは約g_max ≈ 0.205·p²/λ(導出は本ライブラリのイメージング方式スリット数上限の記事を参照)、ピッチp = 2πr/N。
信号周波数:f = N·n/60、nは回転速度(r/min)。
rが関わるのは偏心、線位置型の目盛誤差、ピッチだけで、Nが関わるのは内挿、ノイズ、ピッチ、周波数だけであることが分かります。両案の差は、この二つのグループのトレードオフです。
計算例:10 mm/4096本 対 20 mm/1024本
仮定:読取りヘッド1個、残留偏心e = 3 μm、内挿誤差は周期の1%(未補正)、δx = 0.3 μm、S/N比A/σ_n = 500、λ = 0.88 μm。
| 項目 | A:r = 10 mm、4096本 | B:r = 20 mm、1024本 |
|---|---|---|
| 内挿分割数 | 256 | 1024 |
| ピッチ | 15.3 μm | 122.7 μm |
| 信号周期P | 316.4″ | 1265.6″ |
| 偏心e/r | 61.9″ | 30.9″ |
| 内挿誤差1%·P | 3.2″ | 12.7″ |
| 目盛δx/r | 6.2″ | 3.1″ |
| 合計(読取りヘッド1個) | 71.2″ | 46.7″ |
| 合計(読取りヘッド2個、偏心相殺) | 9.4″ | 15.8″ |
| ノイズσ_θ | 0.10″ | 0.40″ |
| イメージング方式最大ギャップ | 約55 μm | 約3.5 mm |
| 6000 r/minでの信号周波数 | 409.6 kHz | 102.4 kHz |
| コード板外径(例) | 約Φ24 | 約Φ44 |
合計は各成分のピーク値の和です。偏心は1次高調波、内挿誤差は1周期あたり1、2、4次の高次高調波で、次数が千倍以上違うと、1次高調波のピーク付近で高次成分が何周期も変化するため、両者のピークはほぼ確実に重なります。したがってピーク値を単純に足しても過大評価にはなりません。
結論は明確です。読取りヘッド1個では偏心がA案の87%を占め、B案は半径を2倍にしてそれを半減させ、合計は約24″小さくなります。読取りヘッド2個で偏心を相殺すると残るのは主に内挿誤差で、A案の周期はBの4分の1しかないため、合計は逆に約6″小さくなります。
臨界偏心:大半径が有利になるのはいつか
両案の読取りヘッド1個での合計を等しいとおくと、BがAより有利になる条件は
(e + δx)·(1/r_A − 1/r_B) > ε_i·(P_B − P_A)
ここでPはラジアン、rはmmです。1/r_A − 1/r_B = 0.05 mm⁻¹、P_B − P_A = 949.2″ ≈ 4.60 mrad、ε_i = 1%を代入するとe + δx > 0.92 μm、すなわち臨界偏心e* ≈ 0.62 μmです。ε_i = 2%ならe* ≈ 1.54 μm、0.5%なら約0.16 μmです。
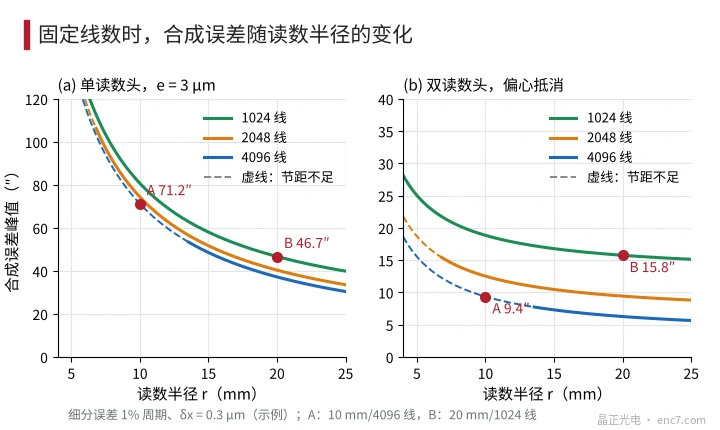
読取りヘッド1個のエンコーダの組立後の残留偏心は一般にμmオーダーで、0.6 μmを大きく上回るため、低スリット数・大半径が有利です。対向配置の読取りヘッド2個を使う、軸組付け後に偏心補正を行う、あるいは内挿誤差自体がすでに非常に小さい場合に限り、高スリット数の利点が現れます。図2は3種類のスリット数の合計誤差をrの関数として描いたものです。同じ半径ならスリット数が多いほど良いのですが、4096本ではギャップ0.1 mmのときr ≥ 13.5 mmが必要で、A案の10 mmはピッチ不足を示す破線部に入っています。
その他の代償
- ギャップと読取り方式:A案はピッチ15.3 μmで、イメージング方式ではギャップを約55 μm以下に抑える必要があり、面振れや軸方向ガタの余裕がごく小さく、干渉方式や3格子方式への変更が必要になることが多い。B案はギャップの制約がほとんどない。
- 信号周波数:A案は6000 r/minで409.6 kHzとなり、フロントエンドの帯域とコンパレータをそれに合わせて設計する必要がある。B案はその4分の1。
- 内挿回路:B案は1周期を1024分割し、1分割は電気角で約6.1 mrad。ノイズとADCビット数の要求が高く、ノイズ角度はAの4倍。
- 外形と慣性モーメント:同じ厚さなら慣性モーメントは外径の4乗で増え、Φ44はΦ24の約11倍。サーボモータでは通常大きな影響はないが、スペースの限られた関節モジュールでは厳しい制約となる。
設計上のポイント
- まず偏心を相殺できるか判断する:読取りヘッド1個では偏心が合成誤差の大半を占めることが多く、例ではA案の約87%。読取り半径の拡大を優先すべき。
- 臨界偏心で選ぶ:e* = ε_i·(P_B − P_A)/(1/r_A − 1/r_B) − δx、例では約0.6 μm。実際の偏心がこれより大きければ低スリット数・大半径を選ぶ。
- 読取りヘッド2個または軸組付け後の補正では内挿誤差を見る:誤差は信号周期に比例し、例では4096本案の合計9.4″が1024本案の15.8″より優れる。
- 高スリット数・小半径ではまずギャップを確認:r = 10 mm、4096本でピッチ15.3 μm、イメージング方式のギャップは約55 μm未満が必要。
- 低スリット数・大半径では内挿系を確認:ノイズ角度は周期に比例し、分割数が高いほどADCとアナログフロントエンドのS/N要求が高い。
- 目盛誤差は種類を区別する:線位置型はrとともに減少し、角度型はrに依存しない。半径拡大が効くのは前者だけ。
まとめ
同じ分解能でも、スリット数と半径の組合せが誤差の構成を決めます。半径は偏心と線位置誤差を、スリット数は内挿誤差、ノイズ、ピッチを左右します。読取りヘッド1個で偏心がμmオーダーなら低スリット数・大半径の方が高精度で、偏心が相殺されれば高スリット数・小半径の方が高精度ですが、ギャップと帯域の代償を払います。臨界偏心の式に自分のパラメータを代入すれば、どちらの道を選ぶかを直接判断できます。
中国語原文記事の翻訳 (0302). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。