ガラスと基板の科学
粘度–温度曲線:ひずみ点・徐冷点・軟化点が加工温度の上限を決める
ガラスの粘度は温度に対してVFT式に従って変化し、ひずみ点、徐冷点、軟化点は一定の粘度に対応する。本記事は三点フィッティングでソーダライムガラスとホウケイ酸ガラスの曲線を求め、緩和時間とクリープ量に換算し、成膜、ベーク、硬化の温度がなぜひずみ点より低く、さらに余裕を残す必要があるのかを説明する。
ガラスには決まった融点がなく、「硬い」「軟らかい」は粘度が連続的に変化した結果である。コード板の基板はレジストのベーク、成膜、接着剤の硬化を経て、局所加熱を受けるものもある。これらの工程の温度上限は何で決まるのか。答えは粘度–温度曲線にある:ガラス便覧に示されるひずみ点、徐冷点、軟化点は、この曲線上の三つの固定粘度の目盛である。本記事ではVFT式でこの曲線を計算し、寸法安定性にそのまま使える量に換算する。
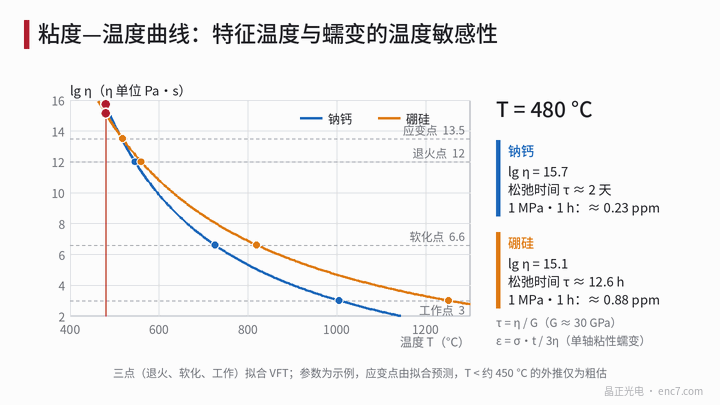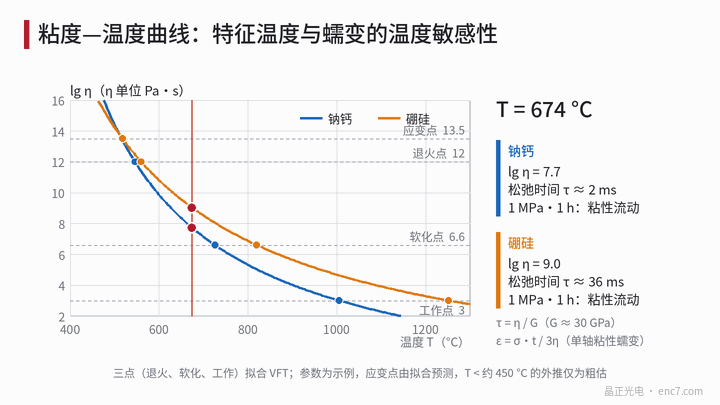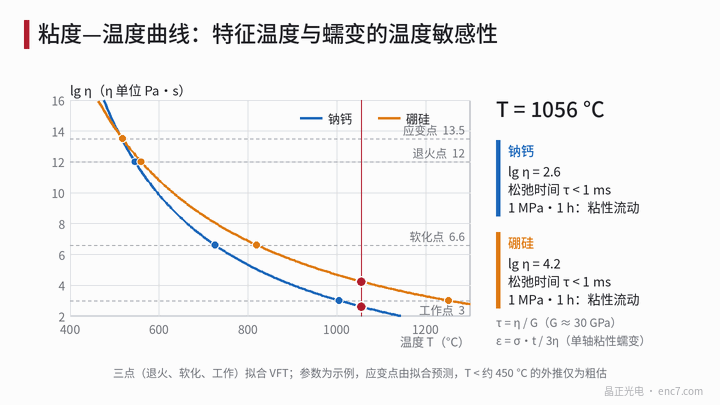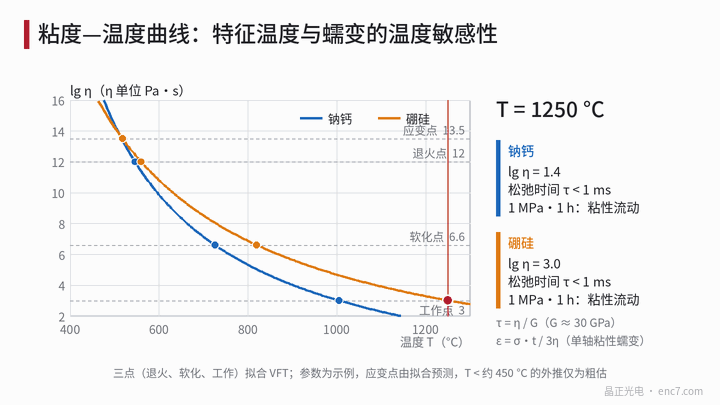
三つの特性温度
標準的な方法では、特性温度は一定の粘度で定義される(下表はPa·s。古い文献ではポアズまたはdPa·sを使い、1 Pa·s = 10ポアズ、ひずみ点はしばしば10¹⁴·⁵ポアズと書かれる):
| 特性点 | 粘度 η(Pa·s) | ソーダライム(例) | 3.3型ホウケイ酸(例) |
|---|---|---|---|
| 作業点 | 10³ | 約1005℃ | 約1252℃ |
| 軟化点(Littleton) | 10⁶·⁶ | 約726℃ | 約820℃ |
| 徐冷点 | 10¹² | 約546℃ | 約560℃ |
| ひずみ点 | 10¹³·⁵ | 約514℃ | 約510℃ |
軟化点はガラスが自重で目に見えて変形する温度、徐冷点付近では内部応力が分単位で目に見えて緩和し、ひずみ点より下では応力は実用的な時間内でほぼ「凍結」される。数値は典型的な便覧値で、実際の品種はサプライヤーのデータに従う。
VFT式と三点フィッティング
過冷却液体の粘度と温度の関係は、一般にVogel–Fulcher–Tammann式で表される:
lg η = A + B / (T − T₀)
ここでηの単位はPa·s、Tは温度(本記事では℃で表し、T₀も同じ単位)、A、B、T₀はフィッティングパラメータで、T₀は粘度が発散する温度である。徐冷点、軟化点、作業点の三点で厳密に解くと:
| ガラス | A | B | T₀ | 予測ひずみ点 | 便覧のひずみ点 |
|---|---|---|---|---|---|
| ソーダライム | −3.79 | 5471 | 200℃ | 516℃ | 約514℃ |
| ホウケイ酸 | −3.03 | 6970 | 96℃ | 518℃ | 約510℃ |
ひずみ点のデータを使っていないのに、予測値は便覧と10 K未満の差であり、三パラメータ形式でこの区間の曲線を十分に記述できることがわかる。曲線の傾きはd(lg η)/dT = B/(T − T₀)²で、ひずみ点ではソーダライムが約0.055 /K、つまり温度が18 K上がるごとに粘度が一桁下がり、10 Kごとに約1/3.6になる。ホウケイ酸は約0.040 /Kで、25 Kで一桁である。温度のわずかな変化が粘度の指数的な変化に対応する。これが工程温度を厳しく管理しなければならない理由である。
粘度から緩和時間とクリープ量へ
粘度そのものは直感的でないので、二つの量に換算すると使いやすい。Maxwell緩和時間はτ = η / Gで、Gはせん断弾性率、約30 GPaとする。ひずみ点ではτ ≈ 10¹³·⁵ ÷ 3×10¹⁰ ≈ 18 min、徐冷点では約33 sである。一軸応力σのもとでの粘性クリープ速度はσ/(3η)で、保持時間tの後のひずみは
ε = σ·t / (3η)
σ = 1 MPa(クランプ力、接着層の収縮、温度勾配で生じる応力と同程度)、t = 1 hとすると、上のVFTフィットから:
| 温度 | ソーダライム:lg η | ソーダライム:ε | ホウケイ酸:ε |
|---|---|---|---|
| 450℃ | 18.1 | 0.001 ppm | 0.03 ppm |
| 480℃ | 15.7 | 0.23 ppm | 0.9 ppm |
| 500℃ | 14.4 | 4.6 ppm | 7 ppm |
| 514℃ | 13.6 | 30 ppm | 27 ppm |
| 530℃ | 12.8 | 約210 ppm | 約110 ppm |
| 550℃ | 11.8 | 約1800 ppm | 約560 ppm |
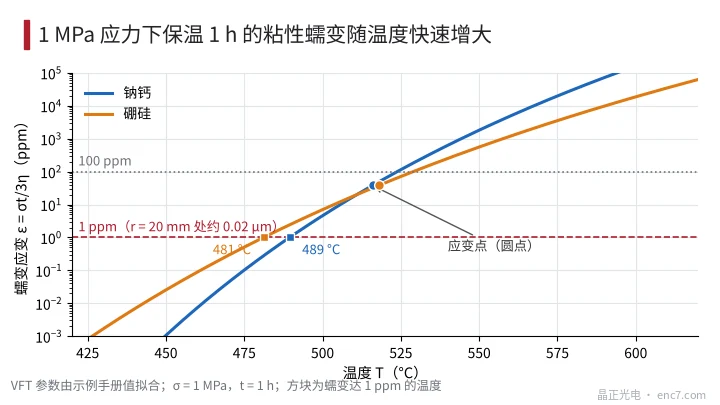
480℃から550℃まで70 Kしか違わないのに、クリープ量は四桁近く変化する。r = 20 mmで考えると、1 ppmの半径方向の寸法変化は約0.02 μm。クリープが1 ppmに達する温度はソーダライムが約490℃、ホウケイ酸が約481℃で、ひずみ点より25–35 K低い。
注意点が二つある。第一に、VFTが記述するのは平衡状態の過冷却液体であり、転移温度(おおよそ徐冷点付近)より下では構造はもはや平衡でなく、実際の粘度の低下は外挿より緩やかで、熱履歴にも依存する。急冷したガラスは仮想温度が高く、同じ温度でも平衡外挿より速く緩和する。そのため、ひずみ点以下でVFT外挿から得たクリープ量は楽観的で、下限としてしか見られない。第二に、クリープは応力下の塑性であり、転移温度以下の体積の構造緩和(熱処理後の数ppmの収縮)とは別物で、後者は別の記事で扱う。
工程温度の上限をどう決めるか
図3の各工程をひずみ点と比べると、フォトレジストのプリベーク・ポストベークは一般に90–130℃、接着剤の硬化は一般に80–150℃、成膜時の基板加熱は300℃前後がよく見られる(例)。いずれもソーダライム、ホウケイ酸のひずみ点から160 K以上離れており、粘性クリープは考えなくてよい。応力の主因は粘性流動ではなく、熱膨張の不整合と温度勾配である。
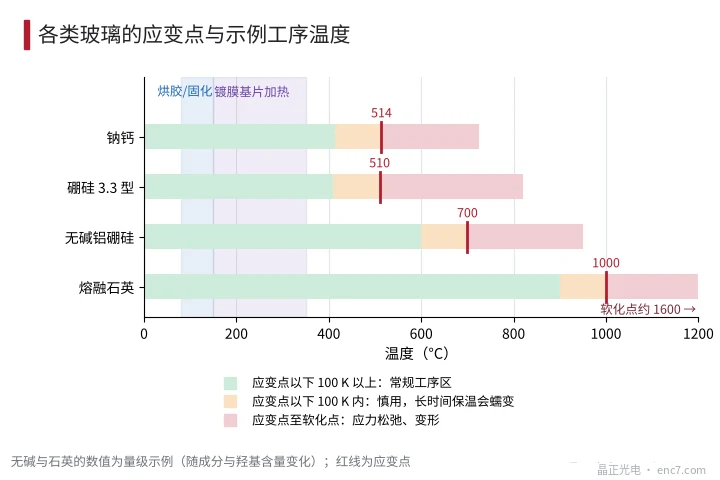
本当に粘度を見る必要があるのは三つの場合である。一つ目は除歪アニールや熱曲げなど、意図的にひずみ点より上に入る工程で、徐冷点付近での保持と徐冷で設計する必要がある。二つ目は局所加熱で、例えばレーザ加工の熱影響部は瞬間的にひずみ点を超え、冷却後に残留応力が残る。三つ目は温度分布が不均一なベークで、高温部が緩和域に入ると、応力は昇温中に解放され、冷却中に新しい状態で再び生じ、反りが「固定」されてしまう。長時間(数時間)保持する工程では、図3に従いひずみ点より少なくとも100 K下を通常の上限とすれば、非平衡外挿のための余裕を残したことになる。
設計のポイント
- ガラス便覧を調べるときは、ひずみ点、徐冷点、軟化点と測定規格をあわせて記録する。規格が違うと温度が数度異なることがある。
- 三つの既知点でVFTをフィットし、四つ目の点(例えばひずみ点)が合うかを検証する。10 K以内で合って初めて中間温度に使える。
- 長時間保持する工程の上限はひずみ点より少なくとも100 K下とする。短時間の急速工程は多少緩めてよいが、温度の均一性を管理する。
- ひずみ点付近では10 K上がるごとに粘度が約1/3になる(ソーダライム)。温度制御の偏差はこの感度に基づいて要求する。
- 局所熱源(レーザ、溶接)の周囲はひずみ点を超え、切断後に残留応力が残るので、アニールと組み合わせる必要がある。
- クリープはσ·t/3ηで見積もる。まずクランプ力や接着層の応力のオーダーを見積もり、工程が安全かを判断する。
- 転移温度以下のVFT外挿は楽観的なので、結論は順位付けと余裕設計にのみ使い、正確な予測とはみなさない。
まとめ
ガラスの粘度は温度に対して指数的に変化し、ひずみ点、徐冷点、軟化点はこの曲線上の固定目盛である。三点フィッティングしたVFT式から、ソーダライムガラスでは480℃から550℃の間でクリープ量が四桁近く変化するという結論が得られる。したがって通常のベーク、硬化、成膜はひずみ点よりはるかに低く、熱加工と局所加熱は粘度の窓に基づいて設計しなければならない。
中国語原文記事の翻訳 (0562). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。