ガラスと基板の科学
徐冷不足のガラス:残留応力・複屈折と光弾性測定
冷却が速すぎると、板内の温度差が残留応力として凍結されます。本記事では粘弾性モデルと凍結推定により応力と冷却速度・板厚の関係を求め、厚さ方向の応力を見るには偏光測定を板端から行う必要がある理由を説明し、切断後の円板の2次角度誤差、小片の反り、割れのリスクを見積もります。
受入仕様には「内部応力 ≤ 10 nm/cm」と書かれているのに、コード板の素材に切断すると寸法が数 ppm ずれていたり、小片を定盤に置くと平らにならなかったりします。こうした問題の根源は、ガラスが出荷前に受けた冷却にあります。板内に温度差がある状態でガラスが硬化すると、その温度差が構造の中に残るのです。ここではまず応力がどのように凍結されるかを計算し、次に偏光測定でそれが見えないことが多い理由を説明し、最後に切断時にどれだけ解放されるかを見積もります。
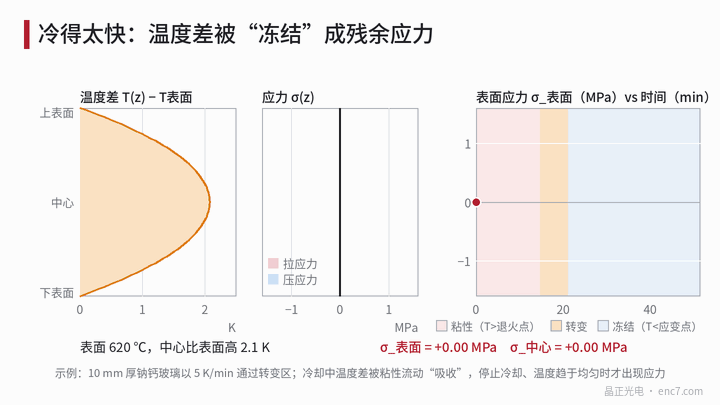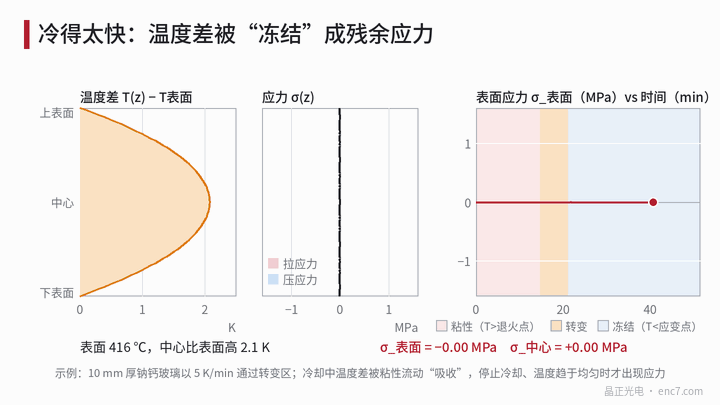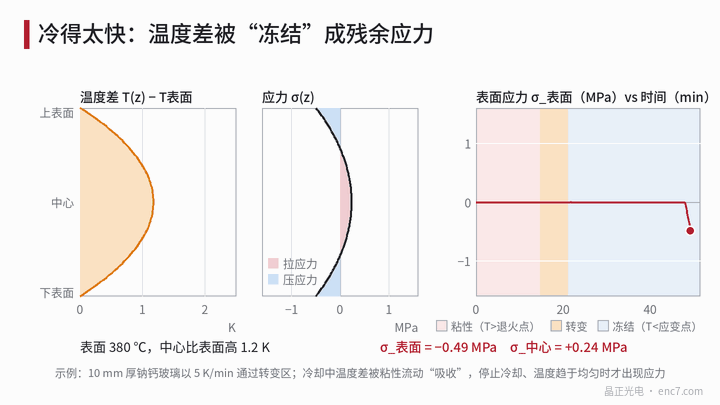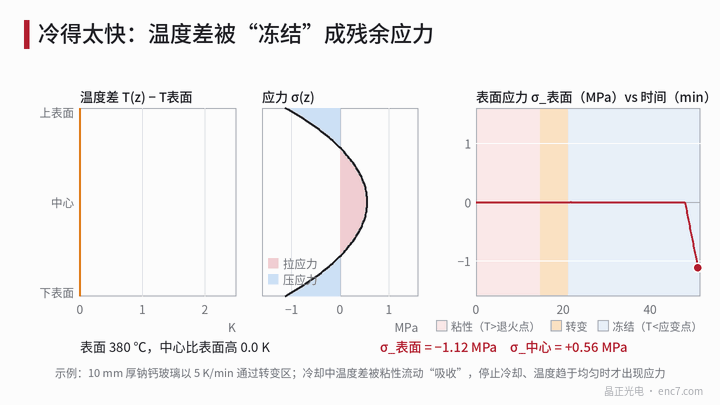
残留応力の由来:凍結された温度差
厚さ 2a の平板を一定速度 h で冷却すると、板内に放物線状の温度分布ができ、中心は表面より次の分だけ高温になります。
ΔT = h·a² / (2κ)
ここで κ は熱拡散率で、ソーダライムガラスでは約 5×10⁻⁷ m²/s(例)です。徐冷点より上ではガラスの緩和時間は数十秒以内であり(本ライブラリの粘度曲線の記事を参照)、温度差による応力はすぐに粘性流動で消えます。ガラスが転移域を通過して硬化するとき、この温度差が凍結されます。その後温度が均一になると、中心は表面より ΔT に相当する分だけ多く収縮し、表面は圧縮応力状態になります。
σ_表面 = −(2/3)·E·α·ΔT/(1−ν)、σ_中心 = +(1/3)·E·α·ΔT/(1−ν)
E = 70 GPa、α = 9×10⁻⁶/K、ν = 0.22 とすると E·α/(1−ν) ≈ 0.81 MPa/K です。図1の計算例を層ごとのマクスウェルモデル(τ = η/G、η はソーダライムの VFT フィット)で積分すると、表面 −1.12 MPa、中心 +0.56 MPa となり、上式と一致します。
応力は冷却速度に比例し、板厚の二乗に比例します。ソーダライムガラスの光弾性定数 C ≈ 27 nm/cm/MPa(10 nm/cm は約 0.37 MPa)で換算した、表面における板端観察の読み(nm/cm)は次のとおりです。
| 板厚 | 1 K/min | 5 K/min | 20 K/min |
|---|---|---|---|
| 2 mm | 0.2 | 1.2 | 4.8 |
| 10 mm | 6 | 30 | 121 |
| 20 mm | 24 | 121 | 485 |
読みを 10 nm/cm(表面で約 0.37 MPa、凍結温度差 ΔT ≤ 0.69 K に相当)に抑えるには、許容冷却速度は h ≤ 2κΔT/a² で、厚さ 2 mm で約 41 K/min、10 mm で約 1.6 K/min、20 mm で約 0.41 K/min です。許容冷却速度は板厚の二乗で下がるため、厚板は必ずゆっくり冷却しなければなりません。徐冷では徐冷点付近での保持も必要で、温度を均一化し古い応力を緩和させます。保持時間は厚さ方向の拡散時間 a²/κ(a = 5 mm で約 50 s)より長くします。本当に徐冷が必要なのは転移域付近だけで、ひずみ点より下では速くしてもよく、制約は一時的な熱応力だけです。これは板全体が均温になれば消えます。
光弾性測定:どの方向から見るか
光弾性の関係式は σ₁ − σ₂ = Δ/(C·t) で、Δ は光路差です(詳しくは本ライブラリの材料規格の記事を参照)。要点は、光路に垂直な二つの主応力の差にしか応答しないことです。平板の厚さ方向の残留応力は σ_x = σ_y = σ(z)、σ_z = 0 を満たします。光を板面に垂直に入射すると見えるのは σ_x − σ_y = 0 で、読みはゼロ、何も見えません。板端から板面に沿って見ると σ_y − σ_z = σ(z) が見え、光路差は Δ(z) = C·σ(z)·L(L は光路長)です。10 mm 板を 5 K/min で冷却すると表面で約 30 nm/cm、幅 100 mm の光路では約 300 nm になりますが、垂直入射の読みはゼロです。垂直入射で見えるのは面内の分布の不均一(板端と中心の冷え方の違いによる σ_r ≠ σ_θ)だけです。
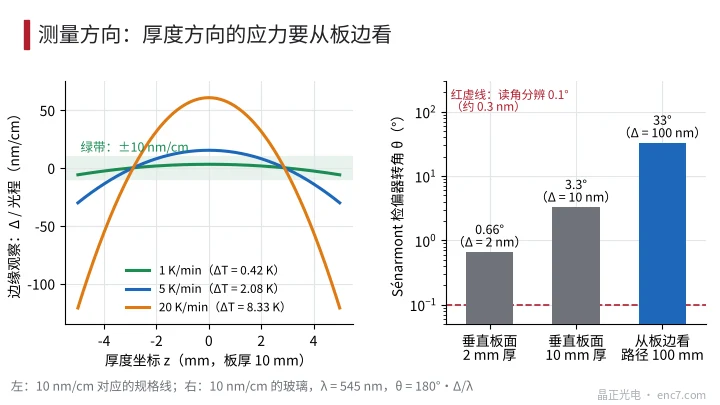
定量にはセナルモン法を用います。偏光子、試料(主軸を偏光方向に対し 45°)、λ/4 板、検光子の順に置き、検光子を回して消光させると、光路差は
Δ = λ·θ / 180°(θ は検光子回転角、単位は度)
λ = 545 nm では一度あたり約 3.0 nm です。10 nm/cm のソーダライムガラスでは、厚さ 2 mm の垂直入射でわずか 2 nm、回転角 0.66°、厚さ 10 mm で 3.3°、板端から 100 mm の光路で見ると 33° です。角度の読み取り分解能が 0.1°(約 0.3 nm)なら、厚さ 2 mm の薄板では分解能は約 1.5 nm/cm にとどまり、薄板には自動偏光計が必要です。光学ガラスメーカーの資料では精密徐冷を ≤ 10 nm/cm とするのが一般的で、特殊徐冷では 6 または 4 nm/cm まで可能です。ISO 10110-2 では偏光機器用光学部品に 2 nm/cm 未満を求めることがあります。
切断後に何が起こるか
円板の楕円化。 面内の主応力差 σ₁ − σ₂ が解放されると、二方向のひずみ差は (1+ν)(σ₁ − σ₂)/E となり、円板は楕円になって2次高調波の角度誤差が生じます。振幅はひずみ差の約半分です。
Δθ₂ ≈ (1+ν)(σ₁ − σ₂) / (2E)
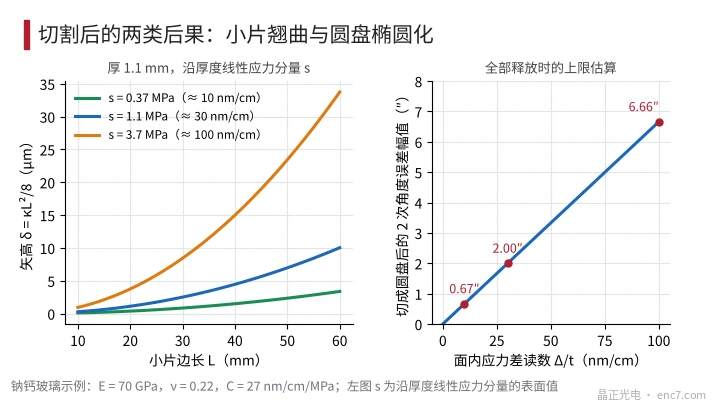
10 nm/cm(0.37 MPa)はひずみ差約 6.5 ppm に相当し、Δθ₂ ≈ 3.2 μrad ≈ 0.67″、100 nm/cm では約 6.7″ です。これは全量解放時の上限です。等二軸成分は半径を比例的に変えるだけで角度は変えず、r = 20 mm で MPa あたり約 0.22 μm です。
小片の反り。 厚さ方向に非対称な線形応力成分(表面値 s)は板に曲率 κ = 2s(1−ν)/(E·t) を与えます。自由な板はすでにこの曲率を持っていますが、真空吸着や接着で平らに保持された板、あるいは片面研削・研磨で層を除去した板から切り出した小片は、この曲率を回復したり変化させたりします。厚さ 1.1 mm、s = 0.37 MPa で R ≈ 133 m、20 mm の小片のサグは δ = κL²/8 ≈ 0.37 μm、50 mm で約 2.3 μm です。s = 3.7 MPa(約 100 nm/cm)ではそれぞれ 3.7 μm と 23 μm になります(図3)。
割れ。 50 μm の端部欠陥では K ≈ 1.12σ√(πa)、MPa あたり約 0.014 MPa·√m で、破壊靱性 0.75 MPa·√m に達するには約 53 MPa の引張応力が必要です。数十〜数百 nm/cm の徐冷不足で自然に割れることはありません。本当に危険なのは数十 MPa の急冷応力で、そのようなガラスは切断時に亀裂が伸展するおそれがあります。
実務上のポイント
- 受入仕様には測定方向と位置を明記する。板面垂直の読みは面内応力差しか反映せず、厚さ方向の残留応力は板端から測定する。
- 厚板の許容冷却速度は板厚の二乗に反比例する。10 mm 板で ≤ 10 nm/cm なら約 1.6 K/min。薄板の徐冷曲線を厚板に流用しない。
- 薄板の垂直入射の光路差は数 nm しかないため、分解能 0.1 nm オーダーの自動偏光計を使う。
- 先に切ってから成膜するか、成膜してから切るかは2次誤差の見積もりと合わせて判断する。100 nm/cm の板から切り出した円板では、2次角度誤差が数秒角に達しうる。
- 片面研削・研磨や片面成膜は応力の対称性を崩す。曲率を事前に見積もり、必要なら両面を対称に加工する。
- 応力過大が疑われるロットは、まず板端観察と試し切りを行い、寸法と平面度が変わるかを確認してから再徐冷の要否を決める。
まとめ
残留応力は冷却時に凍結された温度差であり、表面圧縮・中心引張で、大きさは冷却速度と板厚の二乗に比例します。10 mm のソーダライム板を 10 nm/cm まで下げるには約 1.6 K/min が必要です。厚さ方向の応力は垂直入射では見えず、板端から見なければなりません。切断時には面内応力差が2次角度誤差として解放され、非対称成分が小片を反らせます。その大きさは本記事の式で見積もることができます。
中国語原文記事の翻訳 (0563). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。