ガラスと基板の科学
ガラスのベーク収縮:仮想温度と寸法変化
ガラスを転移温度より低い温度でベークすると、仮想温度がベーク温度に向かって緩和し、体積が ppm オーダーで収縮します。本記事では TNM 緩和モデルでソーダライムガラスと無アルカリガラスの 150〜600 ℃ における収縮量を見積もり、均一な収縮は目盛線の角度を変えないことを示したうえで、大判の重ね合わせ、温度ムラ、プレシュリンクについて論じます。
コード板の基板はプリベーク、成膜、接着剤硬化といった熱工程を通ります。エンジニアはよく「この温度でガラスは縮むのか、数 ppm 縮んで問題はないのか」と聞かれます。答えは二段階です。まず温度ごとの収縮量を見積もり、次にその量がコード板のどの仕様に効くかを見ます。ガラスの収縮は熱膨張・熱収縮ではなく構造緩和です。ガラスは凍結された液体であり、保持中に構造がより密な状態へゆっくり近づいていきます。
仮想温度と収縮モデル
ガラスの構造は仮想温度 Tf で表せます。Tf で平衡に達した液体が凍結されたものとみなすわけです。冷却が速いほど Tf は高く、構造は粗になります。T < Tf の温度で保持すると、Tf は時間とともに T に近づき、線収縮は
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
となります。α_g はガラス状態の線膨張係数、α_l は過冷却液体の線膨張係数、Tf0 は初期仮想温度です。α_l − α_g には 2α_g 程度の例示値を用い、ソーダライムで約 17×10⁻⁶/K、無アルカリアルミノホウケイ酸ガラスで約 6×10⁻⁶/K とします。緩和速度は Tool–Narayanaswamy–Moynihan(TNM)モデルで表します。
dTf/dt = −(Tf − T)/τ、τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
Δh/R は見かけの活性化温度、x は非線形パラメータ(0.5 とする)、T_g は基準転移温度、τ_g は冷却速度(10 K/min とする)から決まります。緩和は単一指数関数ではなく、β = 0.6 の引き伸ばし指数関数を用い、本記事では 44 個の指数項の重ね合わせで近似します。例示パラメータ(仮定):ソーダライム T_g = 550 ℃、Δh/R = 7×10⁴ K、無アルカリ T_g = 735 ℃、Δh/R = 1.0×10⁵ K。初期 Tf0 は 10 K/min 冷却時の T_g とします。
数値例:ベーク温度と収縮量
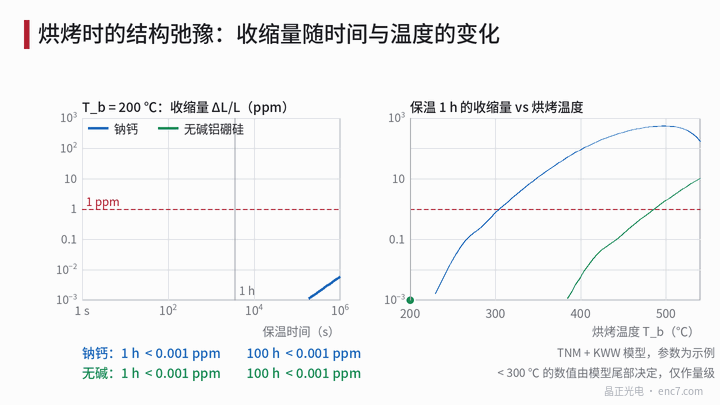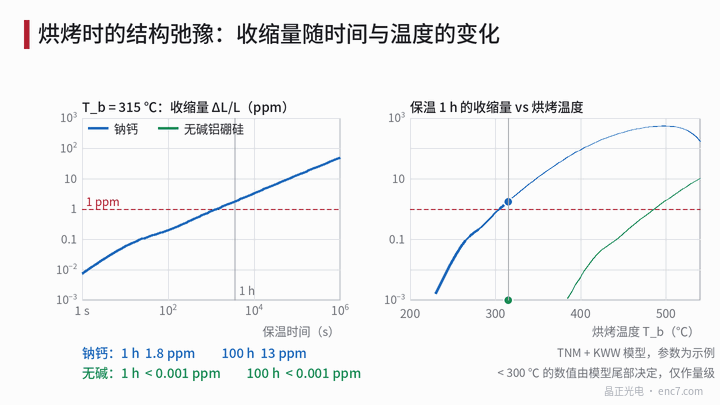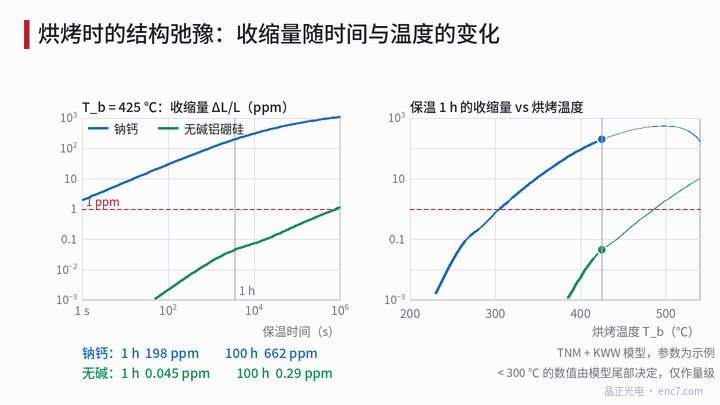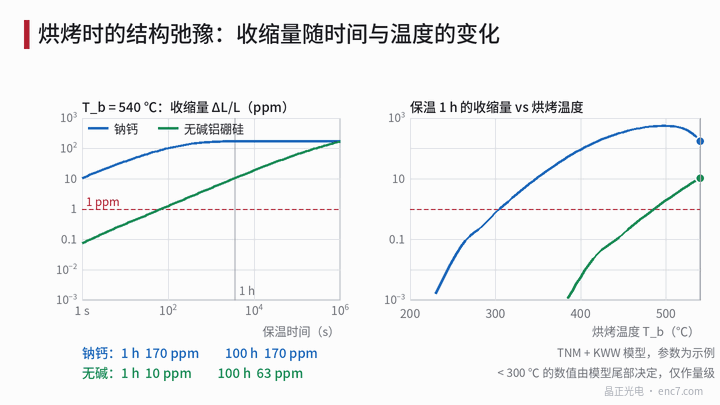
上記パラメータで積分した、1 h 保持と 100 h 保持の収縮量(ppm):
| ベーク温度 | ソーダライム 1 h | ソーダライム 100 h | 無アルカリ 1 h | 無アルカリ 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0.001 | 0.002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0.02 | 0.4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0.75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0.001 | < 0.01 |
| 400 ℃ | 92 | 620 | 0.006 | 0.13 |
| 450 ℃ | 350 | 1100 | 0.16 | 2.5 |
| 500 ℃ | — | — | 1.9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
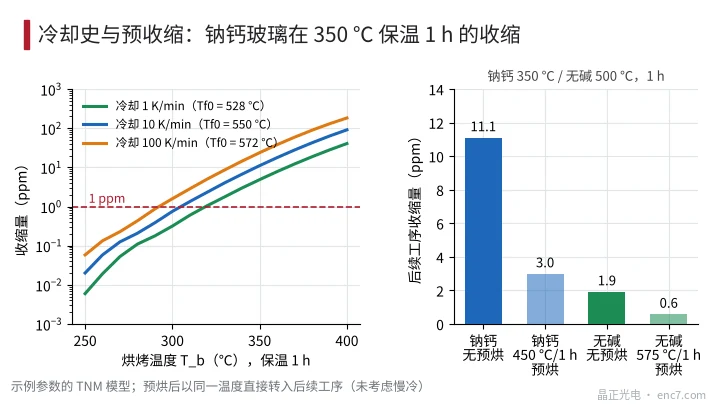
結論は三つです。第一に、収縮は温度に極めて敏感です。ソーダライムでは 350 ℃ 付近で 1 K 上がるごとに収縮量が約 5% 増え、300 ℃ と 400 ℃ では約 120 倍の差があります。第二に、無アルカリガラスは T_g が 200 K 近く高く、同じ収縮量は約 200 K 高い温度でようやく現れます。第三に、初期の冷却履歴が影響します。ソーダライムの 350 ℃・1 h の収縮は、初期冷却 1 K/min で約 4.9 ppm、10 K/min で 11 ppm、100 K/min で 24 ppm と、冷却が一桁遅くなるごとにおよそ半分になります。
約 300 ℃ 未満の値は引き伸ばし指数関数の初期の裾で決まり、モデル形式とパラメータに非常に敏感なので、オーダーとしてのみ扱ってください。ソーダライムを 150〜300 ℃ で 1 h ベークした収縮は約 1 ppm 以下、無アルカリガラスは無視できます。計算値は実測の代わりにはなりません。
コード板への影響
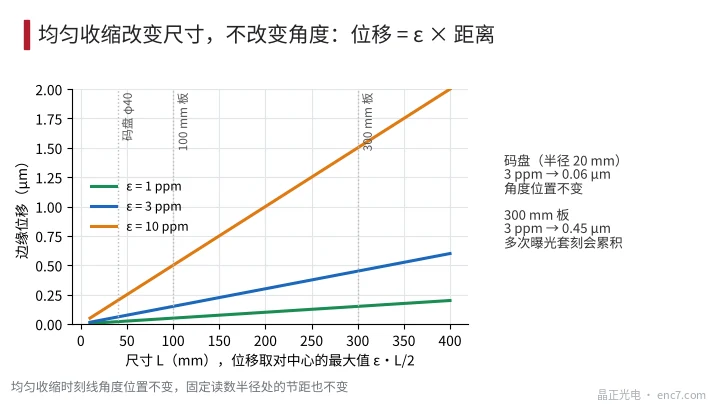
均一な収縮は寸法を変えるだけです。目盛線の角度位置は変わらず、一定の読取り半径におけるピッチも変わりません(読取りヘッドが見るのは別の円周上の目盛線で、そのピッチはやはり 2πr/N です)。したがってインクリメンタル、アブソリュートいずれのコード板でも角度精度への直接の影響はありません。変わるのは半径で、ε = 3 ppm、r = 20 mm ならトラック半径の変化は 0.06 μm で、読取りヘッドのトラックに対する半径方向許容差よりはるかに小さい値です。
実際に影響を受けるのは三つのケースです。一つ目は大判基板での多重露光の重ね合わせで、300 mm 板が 3 ppm 収縮すると端部は中心に対し 0.45 μm 変位し、層間の位置合わせに影響します(図3)。二つ目は温度ムラで、炉温のばらつき ±5 K は 350 ℃ で約 ±25% の収縮量差となり、平均収縮 11 ppm なら板内に約 ±3 ppm の不均一が生じ、300 mm 板では 0.4 μm オーダーの変形に相当します。三つ目は工程間の収縮で、先にパターニングしてからベークすると、パターンの倍率がフォトマスクに対して縮小するため、マスクのスケーリングで補正する必要があります。
プレシュリンク
後工程での収縮を避けるには、プレシュリンクを行います。最高工程温度より 50〜100 K 高い温度で、工程より長い時間保持してから徐冷します。例示パラメータでは、ソーダライムを 450 ℃ で 1 h プリベークしてから 350 ℃ で 1 h ベークすると、収縮は 11 ppm から 3.0 ppm に下がります。無アルカリでは 575 ℃ でプリベークすると、500 ℃ の収縮が 1.9 から 0.6 ppm に下がります。プリベーク自体でも収縮するため(ソーダライム 450 ℃/1 h で約 350 ppm)、パターニングと切断の前に行う必要があります。ベークを繰り返すと収縮は回ごとに小さくなりますが、引き伸ばし指数関数の長い裾のためゼロにはなりません。もう一つの方法は、より遅い冷却で低い Tf0 を得ることです。
収縮の検証はマーク間測定で行います。100 mm 離れた二つのマークでは 1 ppm はわずか 0.1 μm ですが、ソーダライムガラスは 9 ppm/K なので、0.1 K の温度偏差で 0.09 μm が生じます。したがって測定は ±0.1 K 以内に温度管理し、前後を同じ温度で比較しなければなりません。
実務上のポイント
- ソーダライムガラスの熱工程は 300 ℃ 未満に抑える。収縮は約 1 ppm 以下で、コード板には無視できる。
- 350 ℃ を超える工程は収縮量を見積もる。1 K 上がるごとに収縮は約 5% 増えるので、炉の温度均一性はこれに基づいて要求する。
- 収縮は半径方向の寸法を変えるだけで角度は変えない。大判の重ね合わせでは変位を ε·L/2 で見積もり、マスクのスケーリングの要否を判断する。
- 高温工程が必要な場合は、工程温度より 50〜100 K 高いプリベークで基板を処理してからパターニングする。
- 無アルカリアルミノホウケイ酸ガラスは 400 ℃ 未満ではほとんど収縮しない。高温工程が必要なら優先的に選ぶ。
- 収縮の検証は温度管理下(±0.1 K)のマーク間距離比較で行い、常温と高温のデータを直接差し引かない。
まとめ
ガラスのベーク収縮は仮想温度の緩和によるもので、温度に対してほぼ指数関数的に敏感です。例示パラメータでは、ソーダライムは 300 ℃ 未満で収縮約 1 ppm 以内、350 ℃ から急増し、無アルカリガラスは 400 ℃ 未満ではほぼゼロです。均一な収縮は目盛線の角度を変えず、コード板自体への影響は小さいものの、大判の重ね合わせ、炉温ムラ、高温工程にはプレシュリンクとマスク補正で対処する必要があります。
中国語原文記事の翻訳 (0564). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。