ガラスと基板の科学
熱膨張係数の測定:押し棒式膨張計とレーザー干渉法の比較
押し棒式膨張計とレーザー干渉法は同じ膨張係数を測りますが、能力の差はどこにあるのでしょうか。本記事では 50 mm の試料を 100 K 昇温する例で各材料の伸びを計算し、不確かさバジェットを立てて、ソーダライム、ホウケイ酸、溶融石英、ゼロ膨張材料に対する両手法の適性を比較し、受入検証での選び方を示します。
コード板の受入検証で、自社で確認するのが最も難しい項目が膨張係数です。ホウケイ酸ガラスの仕様は 3.3 ± 0.2、溶融石英は 0.5、ゼロ膨張材料は ±0.02 以内(単位はいずれも 10⁻⁶/K)と書かれることが多くあります。装置カタログの「分解能」は長さセンサの表示桁数にすぎず、α の不確かさはベースライン、温度、光路によって決まるため、両者は一〜二桁違うことがよくあります。本記事では押し棒式膨張計(ASTM E228 系の方法)とレーザー干渉法(ASTM E289 系の方法)を同じ不確かさバジェットで比較します。
測る量はどれくらいか
平均線膨張係数は次のように定義されます。
α_m = ΔL / (L₀·ΔT)
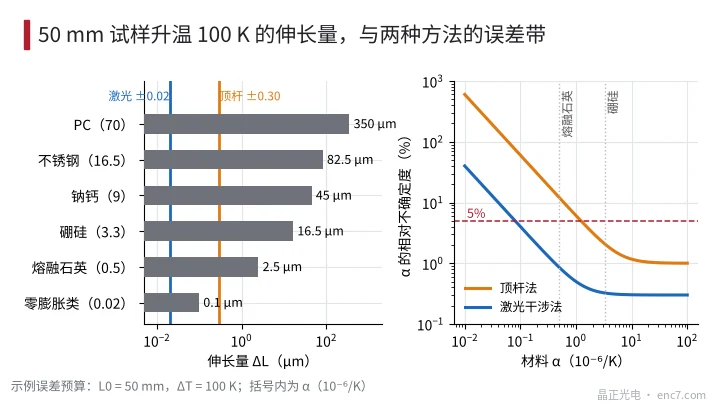
L₀ は基準温度での試料長、ΔL は温度変化 ΔT による長さ変化です。L₀ = 50 mm、ΔT = 100 K とすると:
| 材料 | α(10⁻⁶/K) | ΔL |
|---|---|---|
| ゼロ膨張系(例) | 0.02 | 0.1 μm |
| 溶融石英 | 0.5 | 2.5 μm |
| ホウケイ酸ガラス | 3.3 | 16.5 μm |
| ソーダライムガラス | 9 | 45 μm |
| ステンレス鋼 | 16.5 | 82.5 μm |
| ポリカーボネート | 70 | 350 μm |
不確かさの伝播は u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)² で、試料長の誤差(50 mm に対し 10 μm でもわずか 0.02%)は無視できます。第一項は材料に依存しない「絶対」誤差、第二項は α に比例します。α が小さいほど第一項が支配的になり、これがゼロ膨張材料の測定が難しい理由です。
押し棒法:ボトルネックはベースラインと温度
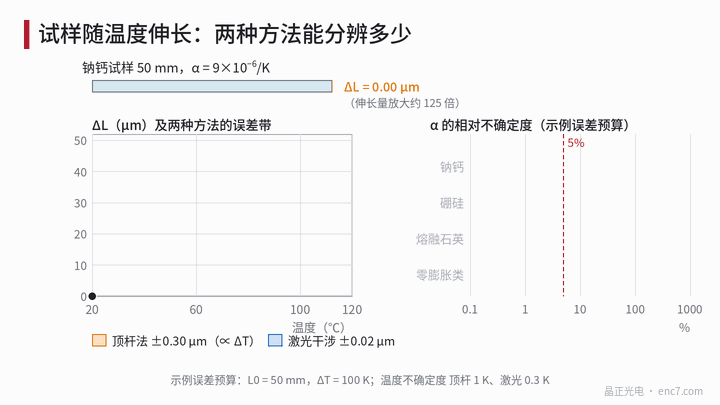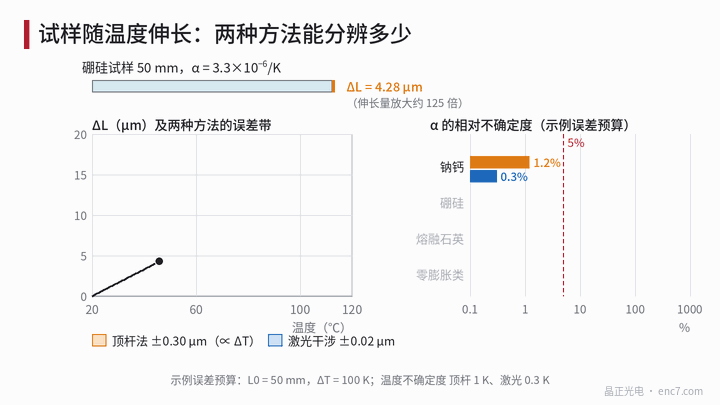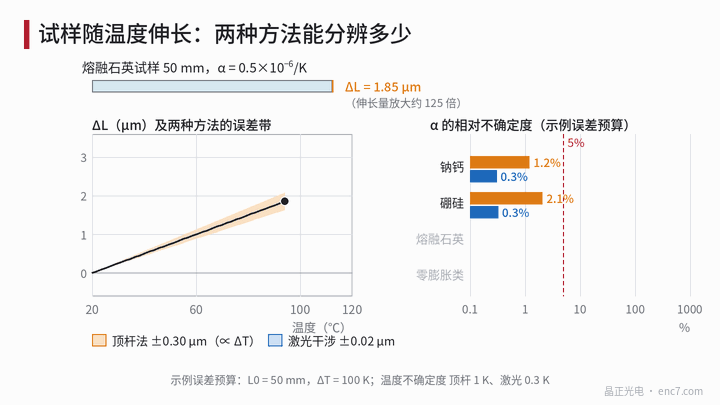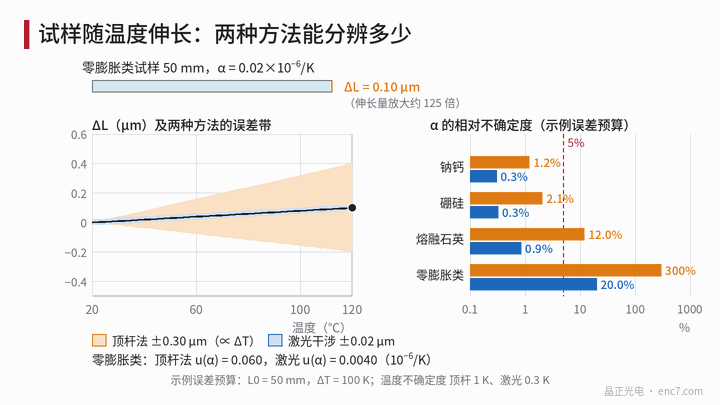
押し棒法では、試料の一端を支持具に当て、他端の伸びを押し棒で変位センサ(一般には差動トランス)に伝えます。押し棒と支持具自身も温度で伸びるため、まず膨張が既知の標準試料でベースラインを測り、試料の読みから差し引く必要があります。センサ自体のデジタル分解能はナノメートル級に達しますが、ベースライン補正の残差と押し棒の不均一な加熱により、ΔL の総合不確かさは通常零点数 μm になります。例示値 ±0.30 μm(ΔT に比例して増加)、温度不確かさ 1 K(熱電対と試料の温度差)とすると、
δα(ベースライン)= 0.30 μm / (50 mm × 100 K) = 0.06×10⁻⁶/K
で、材料に依存しません。ソーダライム(α = 9)では 0.7% にすぎず、温度項 0.09 が主となって合計 ±0.108、約 1.2% です。ホウケイ酸 3.3 では ±0.069、約 2.1% で、±0.2(約 ±6%)の公差を検証するには十分です。溶融石英 0.5 では合計 ±0.060、相対誤差は 12% に上がり、0.5 と 0.45 を区別できなくなります。
レーザー干渉法:波長を物差しにする
レーザー干渉法では、試料の端面(または試料に貼り付けたミラー)をマイケルソン干渉計またはファブリ・ペロー干渉計の反射面の一つとします。He-Ne レーザー 632.8 nm では、変位が λ/2 ≈ 316 nm 変わるごとに干渉縞が一本通過し、縞を 1/100 に細分すると約 3 nm の分解能が得られます。試料は押し棒を介さずに均熱ブロック内に置けるため、押し棒のベースライン問題は基本的にありません。
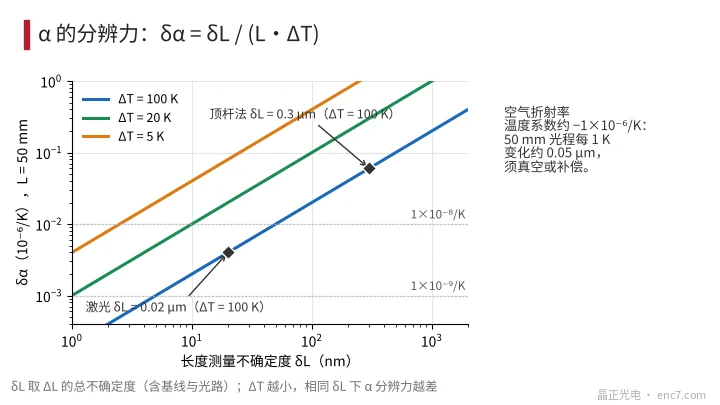
新たな問題は光路から生じます。空気の屈折率の温度係数は約 −1×10⁻⁶/K で、50 mm の光路では 1 K 変化するごとに光路長が約 0.05 μm 変わり(片道、往復では二倍)、目標の 0.02 μm と同じオーダーです。したがって真空、屈折率補正、または参照光路が必要です。±0.02 μm、温度不確かさ 0.3 K(試料は均熱ブロック内)とすると、δα(ベースライン)= 0.004×10⁻⁶/K、すなわち 4×10⁻⁹/K となり、「10⁻⁸/K オーダー」という説明を満たします。分解能の式は
δα = δL / (L₀·ΔT)
図3のとおり、α を 1×10⁻⁹/K まで測るには、L₀ = 50 mm、ΔT = 100 K で δL = 5 nm が必要です。ΔT を 20 K しか取れなければ、同じ δL = 0.02 μm でも 0.02×10⁻⁶/K しか得られません。ゼロクロス点付近の材料を測るには、より狭い温度範囲とより小さな δL が必要になることが多いです。
不確かさバジェットと受入検証での選び方
例示バジェット(L₀ = 50 mm、ΔT = 100 K)による比較:
| 材料 | 押し棒法 u(α) | レーザー法 u(α) | 選択 |
|---|---|---|---|
| ソーダライム 9 | ±0.108(1.2%) | ±0.027(0.3%) | 押し棒法で十分 |
| ホウケイ酸 3.3 | ±0.069(2.1%) | ±0.011(0.3%) | 押し棒法で十分 |
| 溶融石英 0.5 | ±0.060(12%) | ±0.0043(0.9%) | レーザー法 |
| ゼロ膨張系 0.02 | ±0.060(300%) | ±0.0040(20%) | レーザー法のみ |
α が大きい場合、レーザー法の相対誤差は温度項(100 K に対する 0.3 K)で決まり、長さではなくなります。さらに改善するには均熱性を高めるしかありません。ソーダライムとホウケイ酸では、押し棒法の不確かさはすでに公差よりはるかに小さく、より高価な手法に替える必要はありません。
実務上のポイント
- まず長さセンサの分解能と α の不確かさを区別する。後者はベースライン、温度、光路で決まるので、供給者にバジェットの提示を求める。
- ソーダライムとホウケイ酸ガラスで公差が ±0.2 以上なら、標準試料を用いた押し棒法で十分で、レーザー法にこだわる必要はない。
- 溶融石英や結晶化ガラスなど α < 1 の材料では、押し棒法の絶対誤差約 0.06 がすでに α と同じオーダーなので、レーザー干渉法を選ぶ。
- 試料を長くするか温度範囲を広げれば δα は 1/(L₀·ΔT) で下がり分解能は上がるが、α の温度依存を考慮した換算が必要になる。
- 膨張係数を報告するときは必ず温度範囲を明記する。ガラスは通常 20〜300 ℃ の平均値で、コード板の実使用温度範囲はより狭く、両者をそのまま流用することはできない。
- レーザー法には真空または屈折率補正が必要。50 mm の光路では気温 1 K の変化ごとに約 0.05 μm の見かけの伸びに相当する。
- 同一ロットの受入品には比較法が使える。試料と参照試料を同じ炉で同時に測定すれば、差は同相誤差の影響を受けにくい。
まとめ
膨張計の本当の指標は α の不確かさであり、u_ΔL/(L₀·ΔT) と α·u_ΔT/ΔT の二項から成ります。押し棒法のベースライン誤差は約 0.06×10⁻⁶/K で、ソーダライムとホウケイ酸の検証には十分ですが、0.5 未満の材料は分解できません。レーザー干渉法の長さ項はわずか 4×10⁻⁹/K で、溶融石英やゼロ膨張材料に適していますが、光路と均熱の管理が必要です。受入検証では材料の α に応じて手法を選べば十分です。
中国語原文記事の翻訳 (0565). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。