ガラスと基板の科学
フロートガラスのスズ面と空気面:クロム成膜面で差はどれほどか
フロートガラスのスズ浴接触面には数マイクロメートル深さのスズ拡散層がある。本稿は拡散モデルでスズ濃度プロファイルを見積もり、254 nm紫外ランプによるスズ面の識別、加熱白化・密着・耐久の差で確度の高いものと自社測定が必要なものの整理、成膜面の選定とマーキングを示す。
フロートガラスは溶融スズ浴上で成形され、下面がスズに触れ、上面は保護雰囲気に向く。成形温度ではスズが下面に拡散し、「スズ面」と「空気面」で組成が異なる。肉眼ではほとんど区別できないが、クロム刻線前の洗浄・ベーキング・膜密着には差が出ることがある。まずスズの侵入深さを見積もり、次にスズ面の見分け方、最後に確度の高い差と自測が必要な差を分ける。
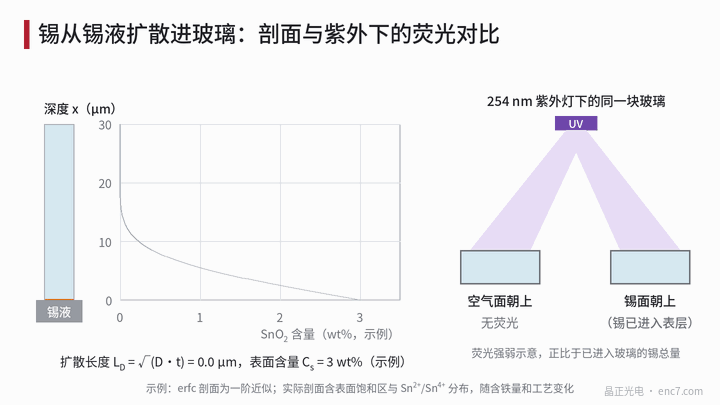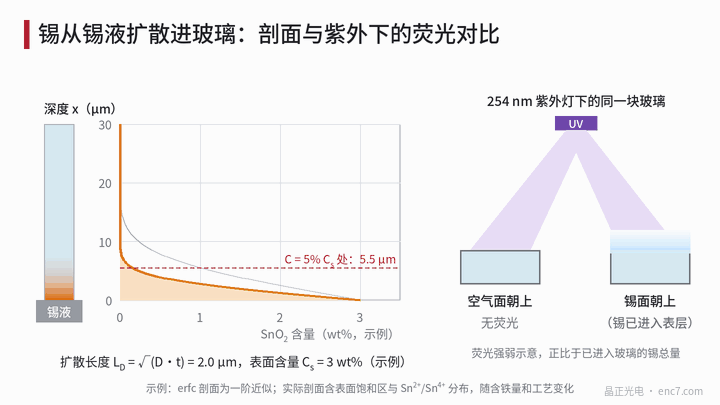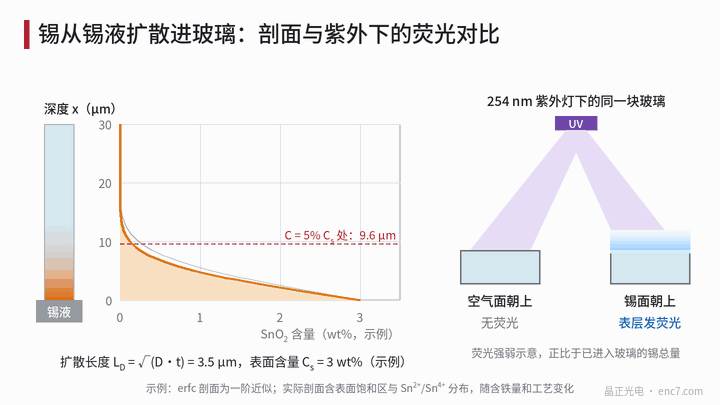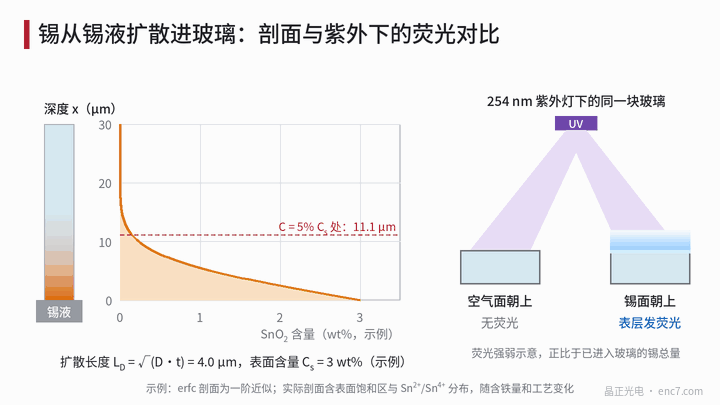
スズ拡散プロファイル:数マイクロメートルから十数マイクロメートル
スズは主に Sn²⁺ としてガラスに入り、内部へ向かって減る。最も簡単な一次モデルは表面濃度一定のフィックの第二法則である:
C(x, t) = C_s · erfc( x / (2 L_D) ),L_D = √(D·t)
ここで x はスズ面表面からの深さ、C_s は表面濃度、D は拡散係数、t は接触時間、L_D は拡散長である。文献の表面含有量は数 wt% SnO₂ 程度、深さは数マイクロメートルから十数マイクロメートルとされ、鉄含有量・スズ槽温度・滞在時間で大きく変わる。例として C_s = 3 wt%、L_D = 4 μm(仮定値、特定製品には対応しない):
| 深さ x(μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂(wt%) | 3.0 | 2.17 | 1.44 | 0.47 | 0.10 | 0.014 |
濃度が 1、0.1、0.01 wt% まで下がる深さは 5.5、12.0、16.6 μm で、L_D に比例する:L_D = 2 μm では 2.7、6.0、8.3 μm、L_D = 6 μm では 8.2、18.1、24.9 μm(図2)。例のスズ総量は約 0.34 g/m² SnO₂ に換算でき、量は小さいがすべて表層数マイクロメートルに集中する。実プロファイルは最表層に飽和域と Sn²⁺/Sn⁴⁺ 分布があり、erfc は一次近似にすぎず、数値は桁の目安である。
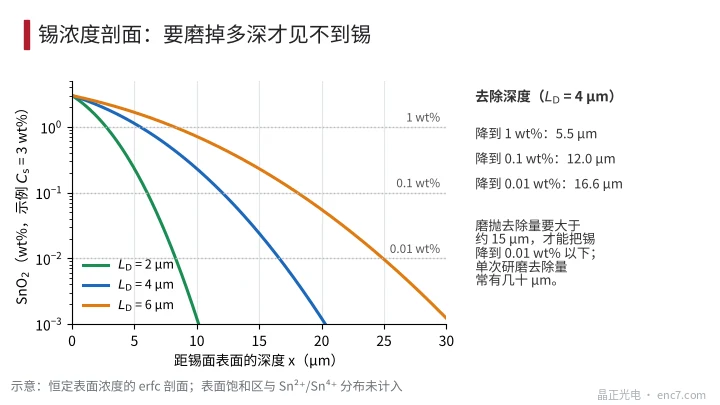
直接の帰結として、数マイクロメートルの軽い研磨ではスズは取れない。例プロファイルでは 5 μm 削ると表面はなお約 1.1 wt%、スズ総量の約 26% が残る;10 μm で約 0.23 wt%、約 4%;15 μm でようやく約 0.02 wt% になる。一回の研削除去量はしばしば数十 μm なので、研削+研磨済み基板ではスズ面はすでに除去されているが、洗浄のみや「火磨き」の原板では残る。
スズ面の見分け方
254 nm 紫外ランプ。 暗所で短波紫外ランプ(波長約 254 nm)を斜めに当てると、スズ面表層は弱い青白い蛍光を出し、空気面はほとんど光らない——現場でよく使う識別法である。要点:短波紫外だけが有効で長波紫外ランプでは通常だめ;ガラス自体が 254 nm で強く吸収するので、ランプはスズ面側から当てる必要がある——スズ面を下にすると紫外が入らず「蛍光なし」に見え誤判定しやすい;蛍光は弱いので暗室で斜視し、既知のスズ面試料と比較する。紫外ランプは目と皮膚を傷つけるので紫外防護ゴーグルを着用し、管を直視しない。
その他の傍証。 空気中加熱でスズ面が白化することがある(次節);両面の屈折率差は小さく識別手段に向かない;研削研磨済み基板ではスズはすでになく蛍光法は使えない。
確度の高い差と自測が必要な差
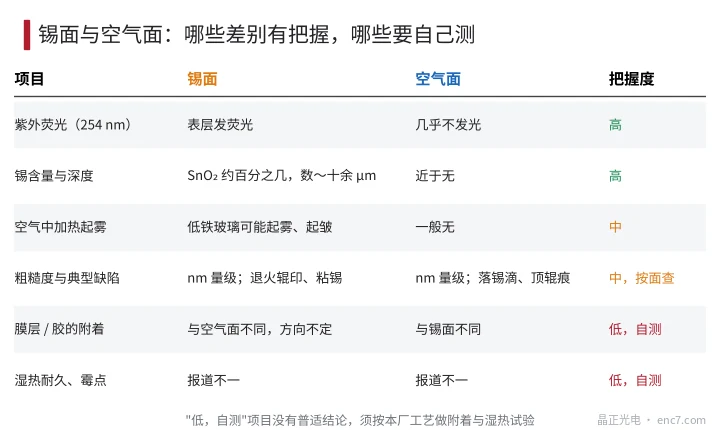
図3は差を三段階に分けている。
確度が高い: スズ含有量と蛍光——上記の桁はそのまま使える。
確度が中程度: 低鉄ガラスを酸化性雰囲気で加熱すると Sn²⁺ が Sn⁴⁺ に酸化し体積変化を伴い、白化・しわ(しばしば「スズフォグ」「tin bloom」)が出ることがある;鉄量と雰囲気で軽重が変わり、機構と温度窓の報告は各社で異なる。表面欠陥も面で違う:スズ面にはアニールロール痕・粘着スズ、空気面には上方からの落スズ滴とトップロール痕があり、入荷は面ごとに検査する。
普遍的結論はない: クロム膜・接着層の密着、および湿熱耐久・カビ点——スズ面が良いとする報告も悪いとする報告もあり方向不定。表層化学・残留不純物・洗浄効果の工場差が原因と考えられ、他社結論を自工程に持ち込めない。自社の洗浄・成膜で付着試験(クロスカット、テープ)と湿熱試験を行う。
成膜面選定の指針
- 一貫性を優先:同一バッチのコードディスクでは同じ面だけを使い、混用せず、「成膜面」を工程カードに書く。
- 工程根拠がなければデフォルトは空気面:スズがなく、スズフォグも蛍光背景もなく、300 nm 以下の深紫外露光や検査ではよりクリーンな場合がある(要実測)。保守的な既定であり、実証された優位ではない。
- 入荷で紫外ランプによりスズ面をマーキングするか、切断時に決まった欠角を落として識別しやすくする。
- スズ面を使わざるを得ない場合(他面の表面品質を残したいなど)は、まず密着と湿熱の比較試験をしてから決める。
- 両面成膜のディスクでは差は無視できるが、各面の向きは記録する。
- 研削研磨後は除去量で判断:約 10 μm 未満の除去ではスズが残ることがある。
エンジニアリング要点
- スズ面と空気面は 254 nm 紫外ランプで識別できる。スズ面側からのみ照射し、必ずゴーグルを着用する。
- スズ濃度深さは拡散長に比例して拡大する:数 μm の軽研磨では取れず、例では約 15 μm 除去して初めて 0.02 wt% 未満になる。
- 低鉄ガラスを空気中で高温ベーキングする前にスズ面の向きを確認し、「スズフォグ」を避ける。
- 密着・湿熱耐久・カビ点の両面差に普遍的結論はなく、自社工程で自測する。
- 入荷検査は面ごとに欠陥を見る:スズ面はロール痕と粘着スズ、空気面は落スズ滴。
- バッチごとに成膜面を一つに固定し、工程カードに書く。
まとめ
スズ面は空気面にない数~十数マイクロメートル深さのスズ拡散層を持ち、254 nm 紫外蛍光で識別できる。例の erfc プロファイルでは約 15 μm 削ってようやくスズが極めて低くなる。スズ量と蛍光は確度が高く、加熱白化と欠陥タイプは面ごとに検査し、密着と耐久に普遍的結論はない。一面を選び固定し、自社工程で検証する方が他社結論の引用より信頼できる。
中国語原文記事の翻訳 (0567). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。