ガラスと基板の科学
フロート・オーバーフローダウンドロー・研削研磨基板:粗さ・平面度・厚さ偏差の比較
フロートガラスは火磨きだがうねりがあり、オーバーフローダウンドローは両面が成形部材に触れず、研削研磨は平面度を制御できる。本稿は平面度・うねり・粗さの三つの尺度で三類の基板を比較し、厚さ偏差による楔角と近接露光のギャップ要求を見積もり、コードディスク基板の選定指針を示す。
公称 1 mm 厚の透明ガラス板は、フロート、オーバーフローダウンドロー、研削研磨のいずれからも来うる。表面状態は異なり、ナノメートル級に滑らかでも板全体ではわずかに反るもの、平坦だが加工が一工程増えるものがあり、価格も違う。選定の鍵は起伏の尺度で、「表面がどれだけ平らか」は必ず「どの範囲で測ったか」とセットである。本稿は仮定の表面スペクトルモデルで三類の輪郭を並べ、コードディスクと近接露光の要求と照らす。
三つの表面はどこから来るか
フロートガラスは溶融スズ浴上で帯状に広げられ、上面は表面張力と火炎研磨で成形されナノメートル級に滑らかだが、引き方向に長波の起伏がある;スズ接触面は本稿庫のスズ面記事を参照。オーバーフローダウンドローは溢流槽の両側から二筋のガラスが流れ落ち根部で板に融合し、外面は成形部材に触れない;薄い板によく使われる。研削研磨は既存ガラス板の両面を平らに研いでから研磨し、表層のサブサーフェスダメージを除去する(本稿庫の研削記事参照);形状は研削盤面と研磨工程で決まる。
尺度別に見る:平面度・うねり・粗さ
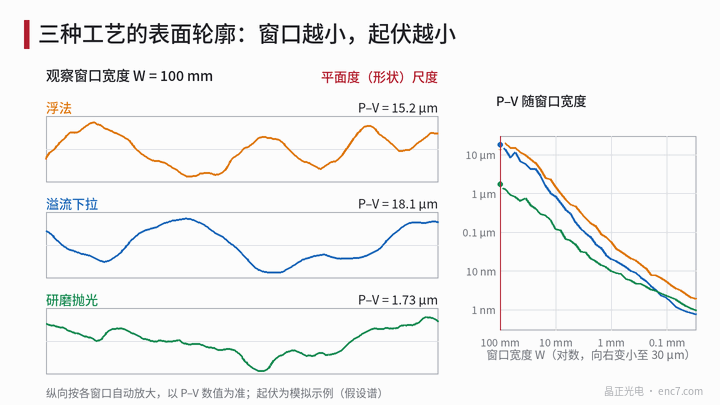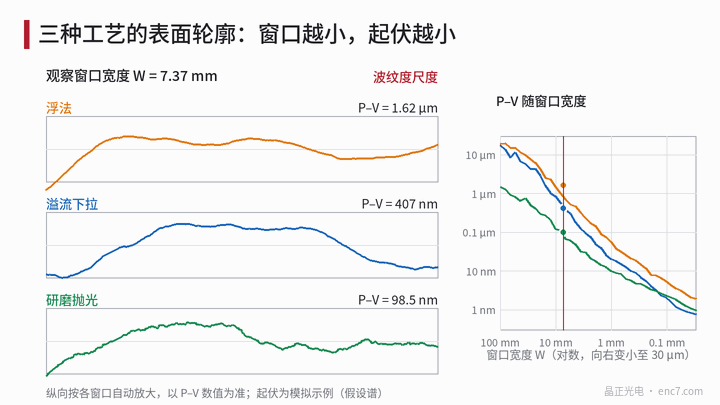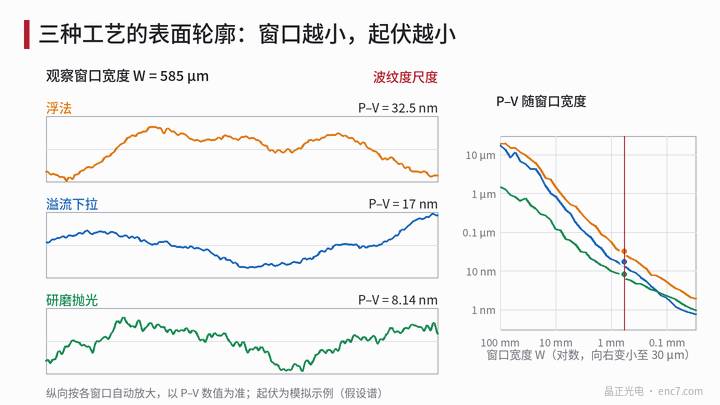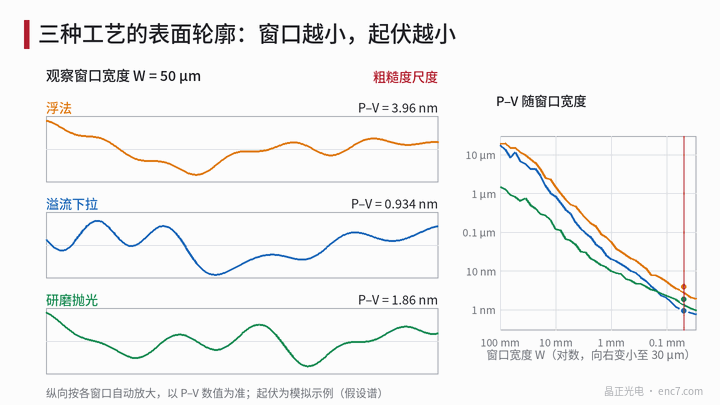
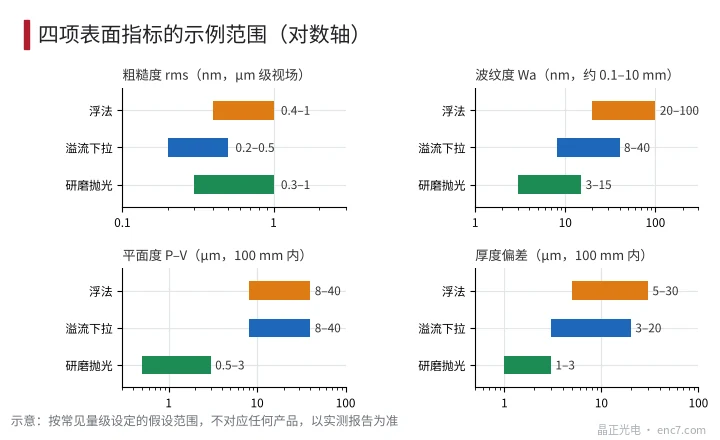
空間波長で起伏はよく三段に分ける:約 10 mm 以上が平面度(形状)、0.1–10 mm がうねり、それより短いのが粗さ。例(仮定):フロート形状 rms 10 μm、うねり 40 nm、粗さ 0.7 nm;オーバーフローダウンドロー 8、15 nm、0.3 nm(自由状態の薄板);研削研磨 0.8 μm、5 nm、0.4 nm。このスペクトルから各窓の P–V を求める(図1右):
| 観察窓 | フロート | オーバーフローダウンドロー | 研削研磨 |
|---|---|---|---|
| 100 mm | 約 19 μm | 約 18 μm | 約 1.5 μm |
| 2 mm | 約 0.15 μm | 約 0.055 μm | 約 0.019 μm |
| 50 μm | 約 2.9 nm | 約 1.0 nm | 約 1.4 nm |
読み方は三つ。第一に、同一板の P–V は窓を縮めると数桁下がり、「P–V = …」には窓とフィルタを必ず書く。第二に、大尺度では研削研磨が最も平らで、小尺度の粗さでは機械加工がないオーバーフローダウンドローが最も低い;三者の nm 級粗さは 850 nm 赤外の散乱損失としては極めて小さい(本稿庫の粗さと散乱の記事参照)。第三に、例ではフロートのうねりがオーバーフローダウンドローより高いが、差は板材ロットで変わり、図2の範囲は桁の目安にすぎない。
うねりの透過への影響は見積もれる:振幅 0.05 μm、波長 5 mm の起伏で最大勾配 2π·a/λ ≈ 63 μrad ≈ 13″、片面屈折の偏角は約 (n−1) 倍、すなわち 30 μrad 量級で、1 mm 読取りギャップ上の変位は 0.03 μm にすぎず無視できる。
厚さ偏差と楔角
厚さ偏差は板を楔形にする:100 mm 内で 20 μm 差なら楔角 0.2 mrad(41″)、透過光線の偏角は約 (n−1) 倍すなわち 0.1 mrad、1 mm 読取りギャップ上で約 0.1 μm。インクリメンタルコードディスクでは影響は小さいが、整板を回折格子に使う場合・光路が長い場合・多枚重ねの構造では別途算定が必要;研削研磨板の偏差は通常 1–3 μm 量級にとどまる。
コードディスクと近接露光の要求
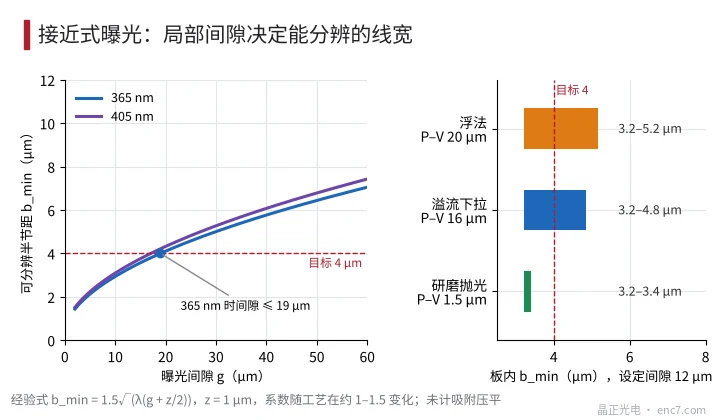
近接露光ではマスクと基板の間にギャップ g を残し、回折により分解できる線幅はギャップとともに増える。よく使う経験式(係数 1–1.5 は工程による):
b_min ≈ 1.5·√(λ·(g + z/2))
ここで b は等線幅等間隔パターンの線幅(半ピッチ)、z はレジスト厚で 1 μm とする。365 nm で g = 10、20、30、50 μm に対し b_min は約 2.9、4.1、5.0、6.4 μm。目標が 8 μm ピッチ(半ピッチ 4 μm)ならギャップは約 19 μm 以下で、かつ整板内で満たす必要がある。
設定ギャップ 12 μm、基板形状 P–V 20 μm(フロート例)では局所ギャップが 12–32 μm となり、b_min は約 3.2 μm から 5.2 μm に増え 4 μm 目標を超える;P–V 1.5 μm の研削研磨板は 3.2–3.4 μm にとどまる(図3、真空吸着による平坦化は未考慮)。薄板を真空チャックで吸平すれば改善するが、十分な柔軟性とチャック自体の平面が前提である。
選定の考え方
| コードディスク種別(例の閾値) | 傾向する選択 |
|---|---|
| ピッチが数十 μm 以上、接触または投影露光、読取りギャップ 0.3 mm 超 | フロートで可。スズ面とアニールに注意 |
| ピッチ 10–20 μm、近接露光、ギャップ 10–30 μm | オーバーフローダウンドローまたは研削研磨。P–V とチャック次第 |
| ピッチ約 8 μm 未満、回折式または反射式読取り | 研削研磨。平面度と厚さ偏差に μm 級仕様 |
エンジニアリング要点
- 仕様の平面度・うねり・粗さには窓幅とフィルタ方法を必ず付け、さもなければ比較できない。
- 粗さ(nm 級)は通常ガラス基板の問題ではなく、平面度と厚さ偏差が問題である。
- 近接露光は目標線幅から許容ギャップを逆算し、板内形状 P–V がその許容ギャップのごく一部であることを要求する。
- 薄板の自由状態形状は残留応力と自重に依存するので、入荷検査は固定の支持方法で測る。
- 研削研磨板はサブサーフェスダメージ除去の有無を確認し、エッジ面取りと清浄度も仕様に入れる。
- 選定前に本稿の範囲を実測報告と照合する。ロット・メーカー差は数倍に達しうる。
まとめ
フロート、オーバーフローダウンドロー、研削研磨基板の粗さはいずれも nm 級で、本当に差が開くのは 100 mm 尺度の平面度と厚さ偏差である:例では研削研磨板の P–V は約 1.5 μm、フロートとオーバーフローの自由板は約 20 μm。近接露光のギャップ要求がこの差を線幅差に変えるので、目標ピッチに応じて基板を選び、「平らでなければならない」と漠然と言わないこと。
中国語原文記事の翻訳 (0568). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。