ガラスと基板の科学
無アルカリガラスをコードディスク基材に:低膨張・無ナトリウム・原生表面の利点
ディスプレイ用無アルカリアルミノボロシリケートガラスは膨張係数約 3–4×10⁻⁶/K、ほぼナトリウムを含まず、歪点が高い。本稿はナトリウム石灰・ホウケイ酸などと比較し、アルミ合金・ステンレスハブとの膨張差と孔縁応力を算出し、どのコードディスクに向き、接着・組立で何に注意するかを示す。
ディスプレイ用無アルカリアルミノボロシリケートガラスには三つの特徴がある:膨張係数約 3–4×10⁻⁶/K、ほぼナトリウムを含まないこと、歪点が高いこと。この三点はコードディスクの痛点——クロム膜と基板の熱応力、アルカリ析出による白霧と腐食、ベーキング時の寸法収縮——にそのまま対応する。代償として、一般的な金属ハブとの膨張差はさらに大きい。本稿は例のデータで両面を計算する。
他のガラスとの比較
下表は典型値の範囲(例、特定銘柄には対応しない):
| 種別 | α(10⁻⁶/K) | 歪点(℃) | Na₂O(wt%、桁) |
|---|---|---|---|
| ソーダライム | 8.6–9.4 | 約 500–520 | 約 14 |
| アルカリアルミノシリケート | 7.5–9.5 | 約 530–585 | 約 12–14 |
| 3.3 ホウケイ酸 | 約 3.3 | 約 510 | 約 4 |
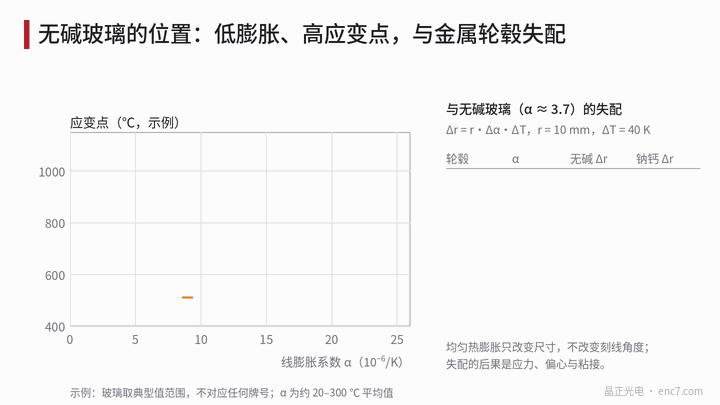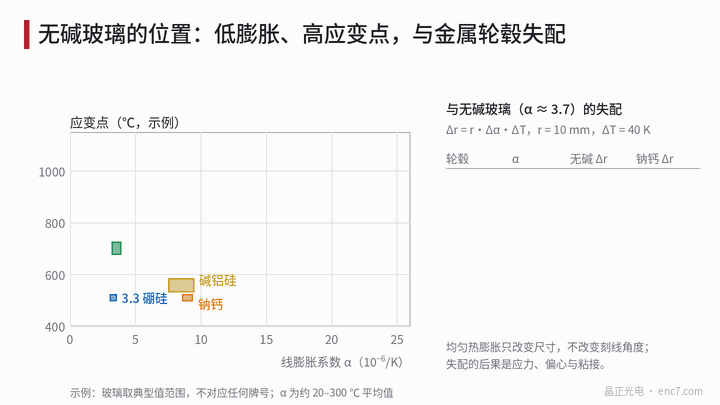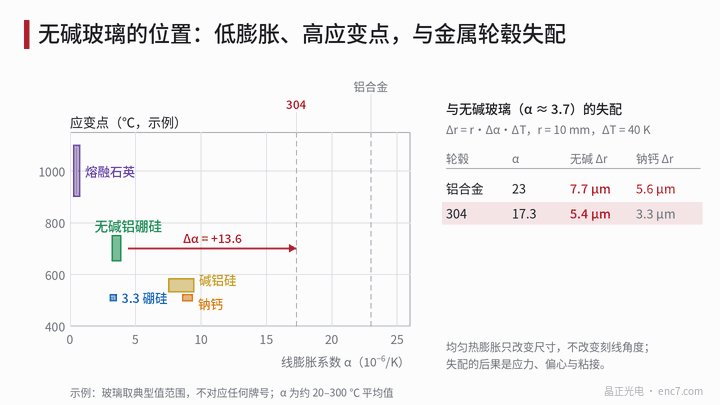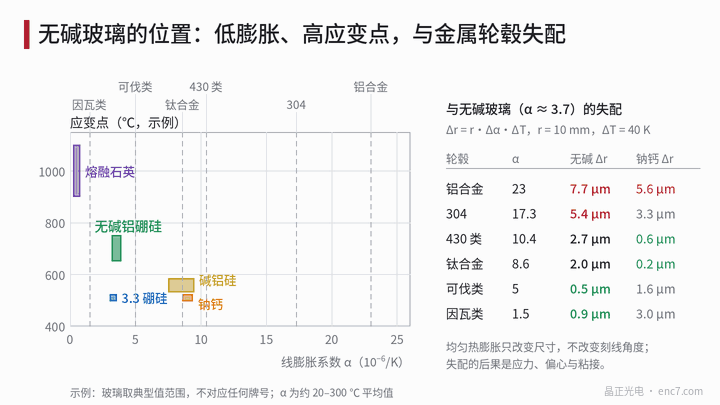
| 無アルカリアルミノボロシリケート | 3.2–3.9 | 650–750 | 約 0(通常 < 0.1) |
| 溶融石英 | 約 0.5 | 約 900–1100 | 0 |
無アルカリガラスの α はホウケイ酸に近いが、歪点は約 140–240 K 高く、これが第一の利点である。
熱応力。 クロム膜の α は約 4.9×10⁻⁶/K、弾性率はバルク値 279 GPa、ポアソン比 0.21。基板が 100 K 昇温すると、ソーダライム上のクロム膜は約 145 MPa の引張が増え、無アルカリ上では約 42 MPa 量級の圧縮になる。スパッタ膜自体の残留応力はしばしば数百 MPa なので、熱応力が主に効くのは温度サイクルと高温工程だが、ミスマッチが一桁小さいことは密着に有利である。
寸法安定性。 本稿庫の熱収縮記事の例パラメータでは、400 ℃ で 1 h ベーキングするとソーダライムは約 92 ppm、無アルカリは約 0.006 ppm 収縮する。高温工程(熱硬化・アニール・高温成膜)では無アルカリを優先する。
無ナトリウム。 ソーダライムは湿熱下で表面のナトリウムイオンが外へ移動しアルカリ水膜を作り、クロム膜のピンホール縁で腐食や白い白霧を起こしうる——よくある機構である;無アルカリにはこの経路がほとんどない。「無アルカリ」は「何でも耐える」ではなく、耐酸・耐熱アルカリは異なり、洗浄液は自工程で検証する。
原生表面。 オーバーフローダウンドロー板は成形部材に触れず、粗さはサブナノメートル級に達しうる(本稿庫の基板比較記事参照)。研磨不要で、入荷は薄板が多い。
金属ハブとの膨張差
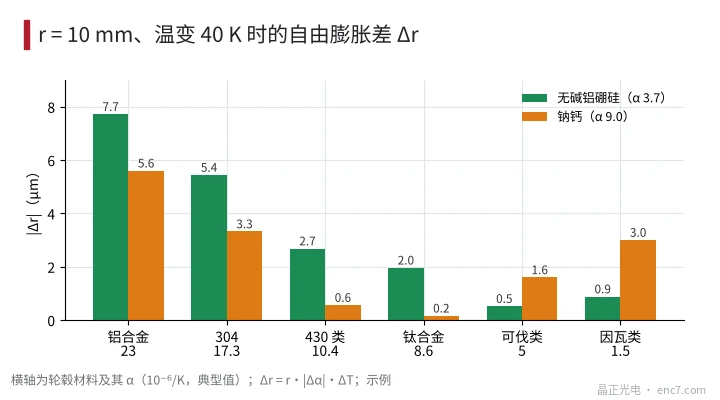
均一熱膨張は寸法だけを変え刻線角度は変えないので、ガラスとハブの膨張差は直接の角度誤差にはならない;生じるのは接着・組立応力、盤心ずれ、温度サイクル下の疲労の三類である。ガラス α = 3.7、接着半径 r = 10 mm、温変 ΔT = 40 K とし、半径位置の自由膨張差 Δr = r·Δα·ΔT:
| ハブ(α) | 無アルカリ Δr | ソーダライム Δr |
|---|---|---|
| アルミ合金(23) | 7.7 μm | 5.6 μm |
| 304 ステンレス(17.3) | 5.4 μm | 3.3 μm |
| 430 系ステンレス(10.4) | 2.7 μm | 0.6 μm |
| チタン合金(8.6) | 2.0 μm | 0.2 μm |
| コバール系(5) | 0.5 μm | 1.6 μm |
| インバー系(1.5) | 0.9 μm | 3.0 μm |
ガラスを無アルカリに換えると適合ハブも変わる:ソーダライムは 430 系とチタン合金、無アルカリはコバール系・チタン合金・インバー系;アルミ合金と 304 はどちらにも合わず、無アルカリではさらに悪い(図2)。
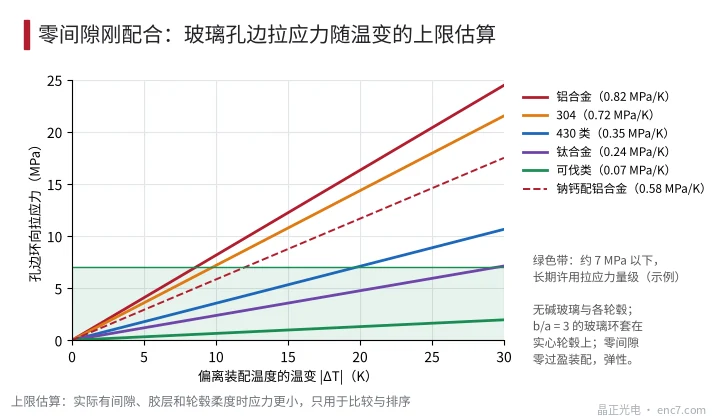
ゼロすきま剛嵌合の上限。 ガラス孔と中実ハブをすきま・接着層なしで嵌合すると、温変で孔縁に円周引張応力が出る。ガラス環(外内径比 3)と中実ハブを弾性計算すると、無アルカリ+アルミ合金は約 0.82 MPa/K、+304 は約 0.72 MPa/K、+430 系は約 0.35 MPa/K、+コバール系は約 0.07 MPa/K。長期許容引張を約 7 MPa(桁、安全率込み、エッジ品質依存)とすると、アルミ合金は組立温度から約 8.6 K 外れただけで上限に達する(図3)。これは上限であり、実すきま・接着層・ハブ柔度があると応力は小さく、比較と順位付けに使う。
接着のせん断。 接着層厚 50 μm、Δr = 7.7 μm(アルミ+無アルカリ)ならせん断ひずみ約 0.15。軟接着(せん断弾性率約 0.5 MPa)のせん断応力は約 0.08 MPa で耐えられる;硬エポキシ(桁約 1 GPa)を全周接着すると強度を大きく超えるので、硬接着は全周に使わず、軟接着・点接着または弾性フレキシブル構造にする。
適用できるコードディスク
向くもの:ガラス径が数十ミリ以内で、軟接着または小面積接着で組む透過型コードディスク;高温工程や湿熱環境のディスク;ハブがコバール系・チタン合金・430 系の場合。慎重に:アルミ合金と大面積硬結合しなければならない構造;イオン交換強化が必要なディスク(無アルカリは交換可能なアルカリイオンを持たず、通常この経路は使えない);厚さ約 1 mm 超のディスク(入荷は薄板が多く、厚物は供給を確認)。
エンジニアリング要点
- 無アルカリを選ぶ理由は低膨張・高歪点・無ナトリウムであり、「より良い」からではない。温度範囲・ハブ・組立方式で具体的に計算する。
- まずハブの α と組立温度範囲を調べ、Δr = r·Δα·ΔT で見積もる。Δr が数 μm を超える構造は軟接着・点接着またはフレキシブル構造にする。
- ガラスとアルミ合金をゼロすきま硬嵌合にしない。約 9 K の温変で孔縁引張が約 7 MPa 量級に達しうる。
- ハブをコバール系・チタン合金・430 系に換えると Δr は通常 2–3 μm 以下になる。
- 無アルカリはイオン交換強化できず、強度はエッジと表面品質に依存する。面取りと切断後のエッジ品質を仕様に書く。
- 高温工程(ベーキング・硬化・成膜)では収縮低減のため無アルカリを選ぶが、サプライヤの歪点と実測は必ず確認する。
まとめ
無アルカリアルミノボロシリケートガラスの α は約 3–4×10⁻⁶/K、歪点 650–750 ℃、ほぼナトリウムを含まず、クロム熱応力・高温収縮・湿熱白霧に有利である。代償はアルミ合金・ステンレスハブとの膨張差の拡大で、r = 10 mm・40 K では Δr が 5–8 μm に達し、ゼロすきま嵌合の孔縁引張は約 0.7–0.8 MPa/K。無アルカリを選んだら、ハブと接着方式も一緒に選び直す。
中国語原文記事の翻訳 (0569). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。