ガラスと基板の科学
結晶基材の異方性膨張:面内膨張の不等が 2 次角度誤差を生む仕組み
単結晶基材は結晶軸ごとに線膨張係数が異なり、ウェハ面内で膨張が等しくないとき放射状刻線は回転角の2倍で振れる。本記事は誤差振幅 Δα·sin²ν·ΔT/2 を導き、サファイア A 面で約 5″、水晶 X/Y カットで約 31″(ΔT = 50 K、例示パラメータ)を算出し、方位・読取りヘッド配置・温度補償の対策を示す。
非晶質ガラスの熱膨張は等方的で、昇温してもコード板がわずかに拡大するだけで放射状刻線の角度位置は変わらない。単結晶基材(サファイア、結晶石英)では事情が違う。線膨張係数が方向で変わり、面内の二軸の膨張が等しくないウェハは昇温で円が楕円になり、放射線もそれに従って振れる。この誤差は 一回転に二回現れ、読取り半径に依らず、対向二ヘッドでも打ち消せない。本記事は熱膨張テンソルから秒角まで落とし、工学上の二問——どのカットが安全か、残りをどう抑えるか——に答える。
モデル:膨張テンソルから 2 次角度誤差へ
三方・六方・正方晶系(サファイアと α 石英が含まれる)では線膨張係数の独立成分は二つだけである。光学軸(c 軸)に沿う α∥ と、それに垂直な α⊥。c 軸となす角 χ の任意方向では
α(χ) = α⊥ + (α∥ − α⊥)·cos²χ = α⊥ + Δα·cos²χ
ここで Δα = α∥ − α⊥。ウェハ法線が c 軸となす角を ν とすると、面内には二つの主軸がある。一方は c 軸の面内投影(c 軸と 90° − ν)で膨張 α⊥ + Δα·sin²ν、他方は c 軸に垂直で膨張は α⊥ そのもの。面内差は
Δα_eff = Δα·sin²ν
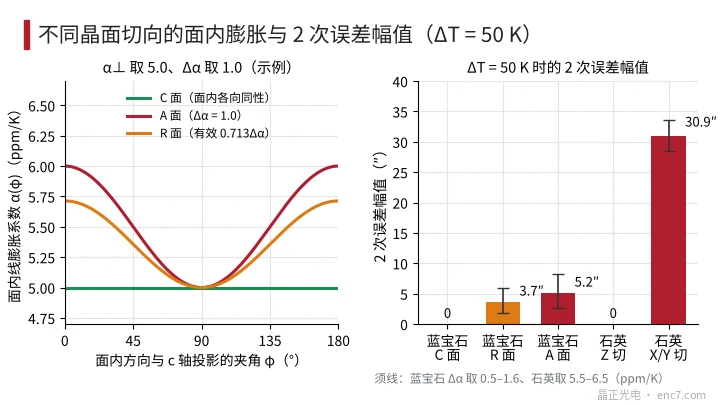
C 面(ν = 0)では 0、A 面(ν = 90°)では Δα、R 面(法線が c 軸から約 57.6°)では 0.713·Δα。立方晶のシリコンにこの問題はない。熱膨張テンソルは等方的である(弾性異方性は別問題)。
刻線が T₀ で理想放射状に書かれたとする。ΔT 昇温後の主ひずみは ε_x = α_x·ΔT、ε_y = α_y·ΔT。結晶軸座標で角位置 φ の点 (r·cosφ, r·sinφ) は (r(1+ε_x)cosφ, r(1+ε_y)sinφ) へ移り、角度ずれは
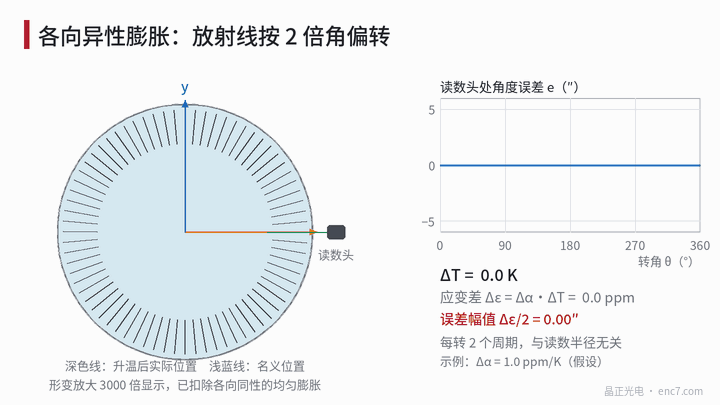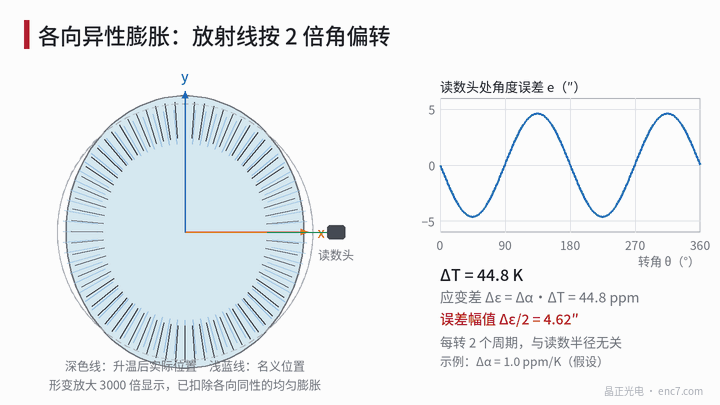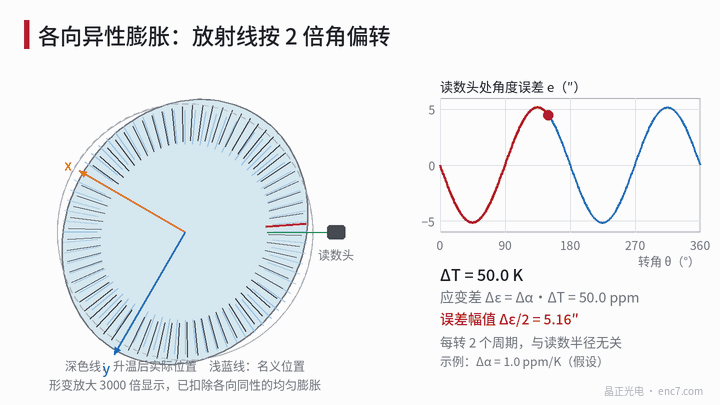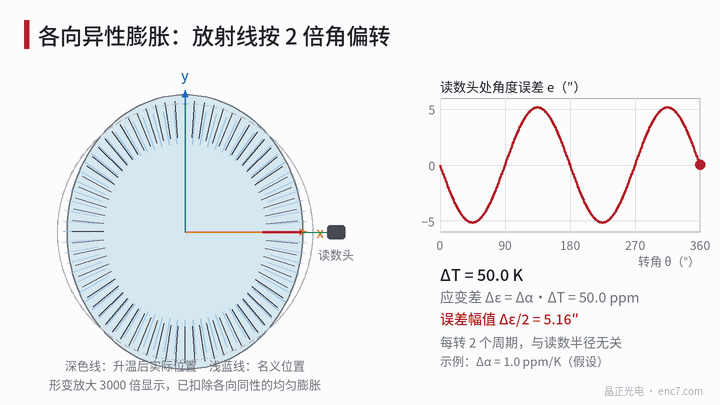
tan(φ + δ) = (1+ε_y)/(1+ε_x)·tanφ, δ ≈ (ε_y − ε_x)/2 · sin2φ
誤差振幅
A₂ = Δα_eff·ΔT / 2
φ は x 軸から測る。この結果には三つの性質がある。半径 r に依らないこと、一様膨張の等方成分が完全に消えること、φ = 45° で振れが最大であること。読取りヘッドを固定し板を一回転させると φ は 360° を掃き、誤差は二周期現れる(図1右)。同じ形は延伸プラスチック膜コード板でも現れる(本ライブラリ別記事参照)。結晶では異方性は格子に由来し、ロット間でほとんど変わらない。
数値例:温度差 50 K
ΔT = 50 K(書込み温度基準)とする。文献のサファイア Δα は 1 ppm/K 前後だが、具体値・符号・温度依存まで出典で一致しない。下表は例示として 0.5、1.0、1.6 ppm/K の三段階を用いる。α 石英は α∥ 約 7.1–7.5、α⊥ 約 13.2–13.7 ppm/K で Δα 約 6 ppm/K(符号はサファイアと無関係で位相だけを変える)。
| 基材とカット | Δα_eff(ppm/K) | Δε = Δα_eff·ΔT | 2 次振幅 |
|---|---|---|---|
| サファイア C 面 | 0 | 0 | 0 |
| サファイア R 面(Δα = 1.0) | 0.71 | 36 ppm | 約 3.7″ |
| サファイア A 面(Δα = 0.5 / 1.0 / 1.6) | 0.5 / 1.0 / 1.6 | 25 / 50 / 80 ppm | 約 2.6″ / 5.2″ / 8.3″ |
| 水晶 Z カット | 0 | 0 | 0 |
| 水晶 X または Y カット(Δα ≈ 6) | 6 | 300 ppm | 約 31″ |
A 面・Δα = 1.0 ppm/K の例:Δε = 1.0×10⁻⁶ × 50 = 50 ppm、A₂ = 25×10⁻⁶ rad × 206265 ≈ 5.2″。厳密な arctan の数値計算は 5.157″ で、微小角近似の誤差は万分の三未満。2048 線コード板では一信号周期が約 632.8″ なので 5.2″ は周期の 0.8 %、水晶 X/Y カットの 31″ は周期の約 5 % に近く、高倍細分では無視できない。逆に 2 次誤差を 1″ 以内に抑える許容温度外れは
ΔT_max = 2·e_max / Δα_eff
e_max = 1″ = 4.85 μrad のとき、A 面サファイア(Δα = 1.0)は約 9.7 K、R 面は約 13.6 K、水晶 X/Y カットは約 1.6 K しかない。
対策:方位・読取りヘッド・温度補償
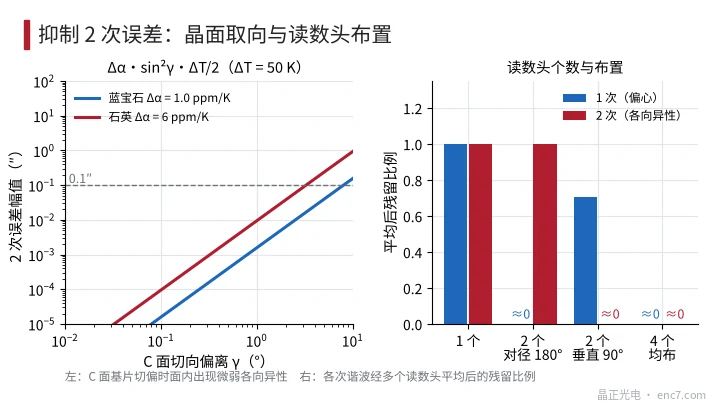
1. C 面(サファイア)または Z カット(水晶)を優先。 光学軸が板面に垂直なら面内は等方で 2 次項は零。カットずれ γ があると面内差 Δα·sin²γ は二乗で小さくなり、γ = 1° では Δα の 3×10⁻⁴ にすぎない。サファイア Δα = 1.0 ppm/K、ΔT = 50 K で γ = 5° でも約 0.04″、Z カット水晶も γ = 5° で約 0.24″(図3左)。よって C 面のカット公差は度のオーダでよく、そのためだけにコストを上げる必要はない。
2. 読取りヘッド配置は高調波で選ぶ。 N ヘッドの信号平均では k 次高調波の残留比は |Σe^(ikφ_j)|/N。対向二ヘッド(180°)は 1 次(偏心)を打ち消すが 2 次は完全に残る。90° 隔てた二ヘッドは 2 次をちょうど打ち消し 1 次は 0.707 残る。四ヘッド等配なら両方消える(図3右)。A 面や R 面を使うなら 90° または四ヘッド配置にするか、温度範囲で表の振幅を受け入れる。
3. 温度補償。 A₂ = Δα_eff·(T − T₀)/2 は結晶軸に固定される。位相は読取りヘッドに対する軸方位、振幅は書込み温度との差に比例する。出荷校正で軸方位を記録し、使用時に温度を測れば 二パラメータで補正量が求まる。冷却時は振幅の符号が反転する点に注意。
4. その他の差。 A・R 面ウェハは複屈折を持つ(サファイア Δn 約 0.008、厚さ 1 mm・850 nm 付近で遅延約 9 波長)。偏光敏感な読取りでは確認が必要。C 面は c 軸に沿って光が通り、垂直入射では複屈折を生じない。
工学ポイント
- 面内異方性誤差 A₂ = Δα·sin²ν·ΔT/2 は読取り半径に依らない。許容温度外れは ΔT_max = 2·e_max/Δα_eff で逆算する。
- サファイアは C 面を優先。カット誤差 5° 以内なら Δα_eff は二桁以上縮む。A・R 面は明確な理由があるときだけ。
- 水晶は Z カットを選ぶ。X/Y カットは Δα 約 6 ppm/K、50 K で誤差約 31″ となり高細分には不向き。
- 単ヘッドも対向二ヘッドも 2 次高調波は抑えられない。必要なら 90° または 四ヘッド等配。
- サファイア Δα の大きさ・符号は文献で異なる。選定前に供給元へ実測膨張データを求め、または熱サイクルで 2 次高調波を自ら校正する。
- 熱サイクル検証では全周誤差をフーリエ分解し、2 次成分の温度変化を 1 次(偏心)と分けて見る。
まとめ
単結晶基材の熱膨張は 二階テンソルで記述され、面内二主軸の膨張係数が異なれば昇温により 一回転あたり二回・半径非依存の角度誤差が生じ、振幅は Δα_eff·ΔT/2 である。サファイア C 面と水晶 Z カットは面内等方で適切な選択であり、A 面・R 面や水晶 X/Y カットは読取りヘッド配置・温度管理・補償で扱う必要がある。
中国語原文記事の翻訳 (0571). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。