業界応用の深読み
五軸のダイレクトドライブ旋回ヘッド:大内径コード板の熱変形と工具先端誤差
ダイレクトドライブ旋回ヘッドのコード板は Ø150 mm の中空軸に嵌まり、モータの発熱でハブの両側に温度差ができます。本稿では線形勾配の一次の式で見積もり、10 K の温度差では鋼ハブを剛に接着したとき工具先端誤差は約 6.8 μm、柔軟接着のホウケイ酸ガラスでは約 1.9 μm となり、基材・ハブ・読取りヘッド配置の指針を示します。
五軸工作機械のダイレクトドライブ旋回ヘッドは、トルクモータで直接駆動され、減速機はなく、エンコーダが読むのは旋回角そのものです。工具先端は旋回軸の外 L = 200 mm にあり、角度誤差に旋回長さを掛けると先端変位になります。1″ は 0.97 μm に相当します。モータが全負荷になると発熱し、熱はステータ側からハブに入り、ハブの両側に温度差が現れます。Ø150 mm の中空軸に嵌めた大内径のコード板は、読取り半径が約 85 mm あり、この温度差に鈍感ではありません。
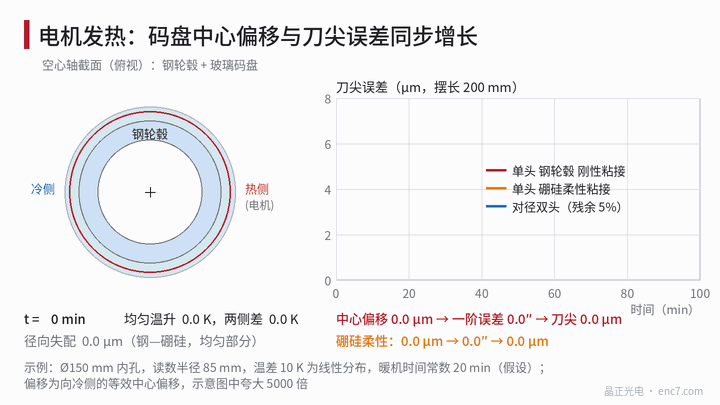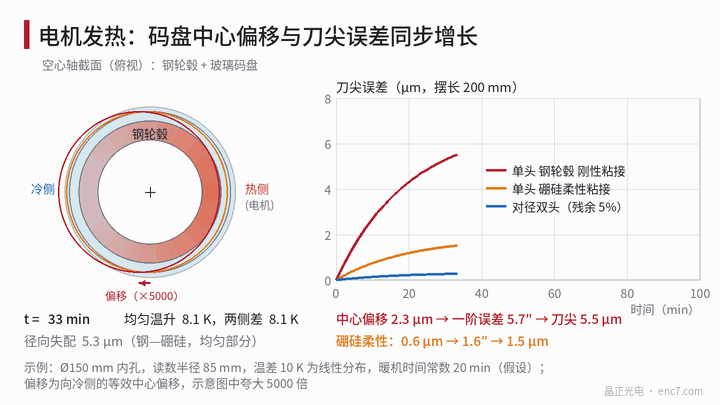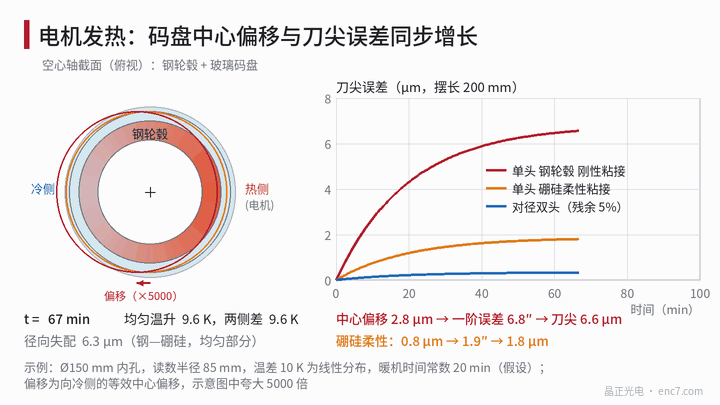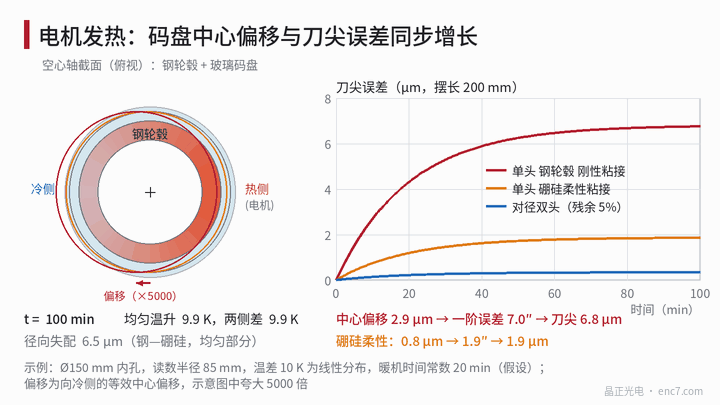
モデル:一様な部分と線形勾配
温度場は二つの部分に分けられます。一様な温度上昇はすべての寸法を同じ割合で拡大し、目盛りの角度は変えず、ハブとガラスの半径不一致 Δα·ΔT·r_b だけを生じます。例ではハブを構造用鋼(約 12×10⁻⁶/K)、接着半径 75 mm、上昇 10 K とします。ソーダライム、ホウケイ酸、石英ガラスのコード板ではそれぞれ約 2.3、6.5、8.6 μm となり、接着層またははめあいすきまが吸収します。
角度誤差を生むのは線形勾配です。ハブ両側の温度差 10 K が直径 150 mm に沿って線形に分布するとすると、G = 10 K ÷ 0.15 m = 66.7 K/m です。線形温度場の自由体には熱応力がなく、目盛り角度の変化は
Δψ = (α·G·r / 2)·sinψ,等価中心のずれ e = α·G·r² / 2
で、冷側に偏ります。r は読取り半径です。問題は α をどちらの値にするかです。コード板は接着層でハブとつながっており、二つの極限があります。柔軟接着ではコード板はほぼ自身の温度場に従って自由変形し、α はガラスの値です。剛接着ではハブが厚く硬いためコード板は引きずられ、α はハブの値です。実際はその中間で、接着層の剛性と接着の分布に依ります。以下は桁の見積もりであり、有限要素解析と暖機試験で確認すべきです。
計算例:温度差 10 K、r = 85 mm
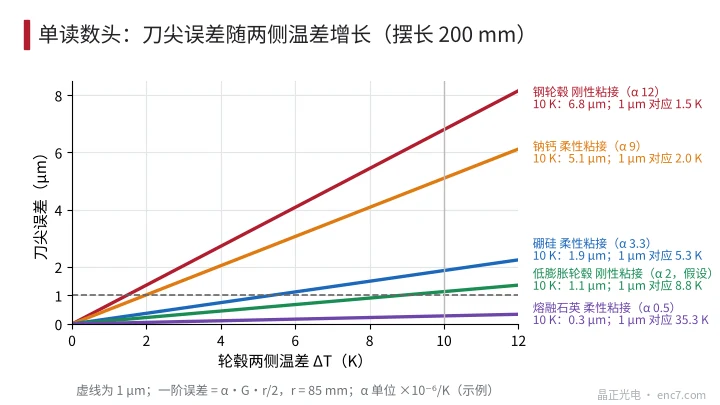
| 構成(読取りヘッド単体) | α(×10⁻⁶/K) | 中心ずれ | 一次の角度誤差 | 工具先端(200 mm) |
|---|---|---|---|---|
| 鋼ハブ、剛接着 | 12 | 2.9 μm | 7.0″ | 6.8 μm |
| ソーダライムガラス、柔軟接着 | 9 | 2.2 μm | 5.3″ | 5.1 μm |
| ホウケイ酸ガラス、柔軟接着 | 3.3 | 0.79 μm | 1.9″ | 1.9 μm |
| 石英ガラス、柔軟接着 | 0.5 | 0.12 μm | 0.29″ | 0.28 μm |
| 低膨脹ハブ(α を約 2 と仮定)、剛接着 | 2 | 0.48 μm | 1.2″ | 1.1 μm |
剛接着では、ガラスがいくら良くても効かず、誤差はハブの α で決まります。工具先端 1 μm を予算とすると、単頭で許される両側温度差は、鋼ハブ剛接着で 1.5 K、ホウケイ酸の柔軟接着で 5.3 K、低膨脹ハブで 8.8 K です(図3)。これは連続回転する軸とは違います。旋回ヘッドは有限角度しか振らず、温度場は筐体に固定され、コード板はそれを軸対称に平均できません。誤差は旋回角の関数であり、負荷と暖機の進行とともに変わります。
読取りヘッドの配置
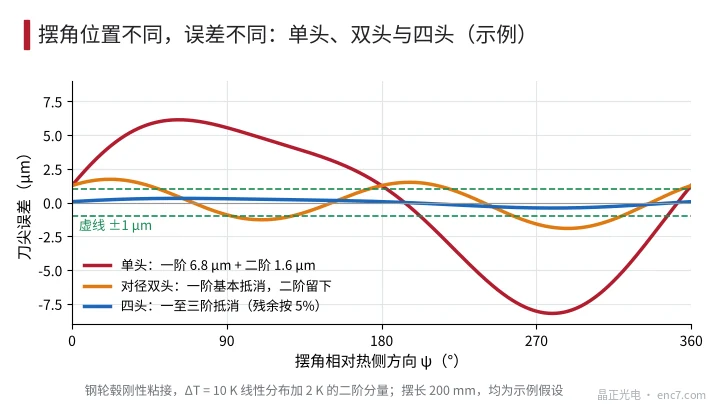
対向する二つの読取りヘッドは一次項(およびすべての奇数次)を平均して消します。残差を 5% とすると、10 K のとき工具先端は約 0.34 μm です。ただし実際の温度場は純線形ではありません。2 K の二次成分が重なると、α·T_m/(m+1) で見積もると、鋼ハブ剛接着では約 1.65″、工具先端 1.6 μm です。デュアルヘッドは偶数次を打ち消せません。一〜三次を取り除くには、等配した四つの読取りヘッドが必要です(図2)。読取りヘッドブラケットの接線方向の熱ドリフトはヘッドの数では変わらず、対称取り付けと断熱で抑えます。ダイレクトドライブ回転テーブルに関する本ライブラリの記事に詳しい議論があります。
基材とハブの設計
- 温度差を小さくする方が材料を替えるより直接的です。冷却水路をハブ円周に均等に配し、熱源を対称に置いて温度場を軸対称に近づけます。線形成分 G が小さいほど誤差は小さくなります。
- ハブ材料:低膨脹合金(線膨張係数は 1~5×10⁻⁶/K の桁)を選び、強度・透磁・加工性を確認します。ハブとコード板の間には柔軟層を残します。
- 接着:弾性接着剤、均等な多点、または連続した薄い層を使い、ガラスがハブの膨脹に引きずられないようにします。
- 応力:鋼ハブとホウケイ酸ガラスが 10 K 上昇し、剛に拘束された上限は約 E·Δα·ΔT = 63 GPa × 8.7×10⁻⁶ × 10 K ≈ 5.5 MPa、40 K 上昇では約 22 MPa で、ガラスの一般的な設計強度(数十 MPa の桁)と同桁です。剛に接着しない理由でもあります。
- 補償:ハブの対向する両側に温度センサを一つずつ付けます。誤差は ΔT に比例し、実測した係数で補償できます。
エンジニアリングの要点
- まず角度を工具先端に換算する。200 mm の旋回長さでは 1″ ≈ 0.97 μm、大内径コード板の中心ずれ 1 μm は r = 85 mm で約 2.4″ です。
- 非対称な温度差の影響は e = α·G·r²/2 で見積もります。α はガラスとハブの間の値をとり、接着の剛柔の程度を知っている必要があります。
- 旋回ヘッドの温度場は筐体に固定され、回転では平均されません。一次誤差は旋回角の関数です。
- 単頭で鋼ハブを剛接着した場合、許される温度差は約 1.5 K にすぎません。対向デュアルヘッドを使い、偶数次も考慮し、必要なら四つのヘッドにします。
- 温度差の縮小、対称冷却、柔軟接着は基材の変更に優先します。低膨脹ハブは剛接着の誤差を 1 μm の桁まで下げられます。
- 暖機後に一度、旋回角の位置決め校正を行い、両側の温度差を記録し、誤差の温度差に対する傾きを確認します。
まとめ
ダイレクトドライブ旋回ヘッドのコード板の熱誤差は、非対称な温度場から来ます。一次の角度誤差は α·G·r/2 で、旋回長さを掛けると工具先端誤差になります。例では 10 K の温度差で、鋼ハブ剛接着が約 6.8 μm、ホウケイ酸の柔軟接着が約 1.9 μm、対向デュアルヘッドは一次項を約 0.3 μm まで抑えられます。温度差の縮小、柔軟接着、低膨脹ハブ、対向する二つの読取りヘッドを組み合わせてこそ、熱誤差を 1 μm 未満に抑えられます。
中国語原文記事の翻訳 (0768). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。