業界応用の深読み
電動手術器械:外径 8 mm 以下のモータエンコーダと蒸気滅菌
Ø6 mm のコード板は r = 2.5 mm での周長が 15.7 mm にすぎず、スリット数の上限は約 750–1060 本、2 μm の偏心はすでに 165″ になる。本稿ではさらに 134 ℃ の蒸気滅菌サイクルにおいて、ガラス、ステンレス鋼、ポリイミド基材とハブの膨張不整合および接着層ひずみを計算し、密封と選定の要点を示す。
手持ち電動手術器械のモータ外径はしばしば 8 mm 以下であり、回転は高く、さらに数百回の 134 ℃ 高圧蒸気滅菌に耐える必要がある。収まるエンコーダコード板は約 Ø6 mm しかない。幾何がスリット数と読取り半径を非常に小さくし、滅菌の温湿度サイクルは毎回、基材、ハブ、接着層を引き伸ばす。本稿では三段階で計算する。スリット数と偏心の幾何限界、滅菌サイクルにおける基材の熱不整合と接着層ひずみ、蒸気と結露に対する密封の条件である。数値は例である。
小型コード板:スリット数の上限と偏心
読取り半径 r = 2.5 mm のとき、一周の周長は 2πr = 15.71 mm、ピッチは p = 2πr/N である。
| スリット数 N | ピッチ p | 近接場撮像で許されるギャップ p²/(5λ) |
|---|---|---|
| 500 | 31.4 μm | 約 224 μm |
| 1000 | 15.7 μm | 約 56 μm |
| 2000 | 7.85 μm | 約 14 μm |
ギャップ欄は p²/λ の五分の一を余裕とした(λ = 0.88 μm、余裕は仮定)。小型モータでは読取りヘッドとコード板のギャップは構造で決まり、数十マイクロメートル以内に収めるのは一般に難しい。そのため実用上のスリット数上限はギャップで決まる。
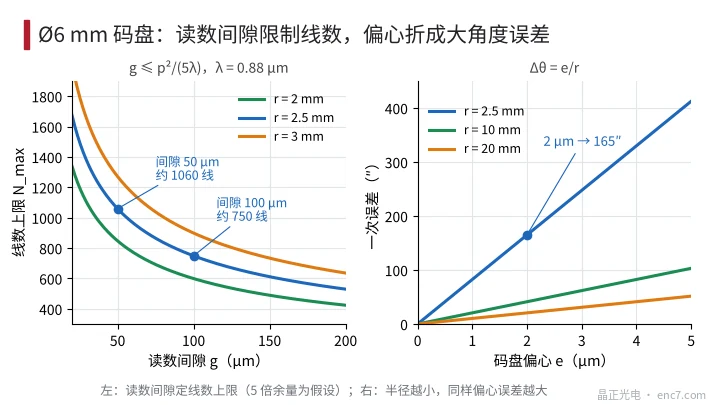
N_max = 2πr / √(5·g·λ)
g = 100 μm では約 750 本、g = 50 μm では約 1060 本(図2左)であり、それより細いピッチはギャップと調整の双方から現実的でない。より高い角度分解能は正余弦の内挿で得る。回転が高くなれば周波数も確認する。500 本、4 万 r/min のとき A/B 周波数は 333 kHz。遠心応力は制約にならない。ガラス Ø6/Ø3 の円板では、8 万 r/min でも孔縁応力は約 1.3 MPa にすぎない。
半径が小さい代償は、偏心が増幅されることである。一次誤差は Δθ = e/r であり、r = 2.5 mm では偏心マイクロメートルあたり 82.5″、2 μm ですでに 165″ になる。同じ 2 μm でも r = 20 mm では 20.6″ にすぎない(図2右)。小型円板の偏心は主にコード板とハブのはめあいと接着で決まり、後述の滅菌サイクルはこの項を直接動かす。
滅菌サイクルの温湿度負荷
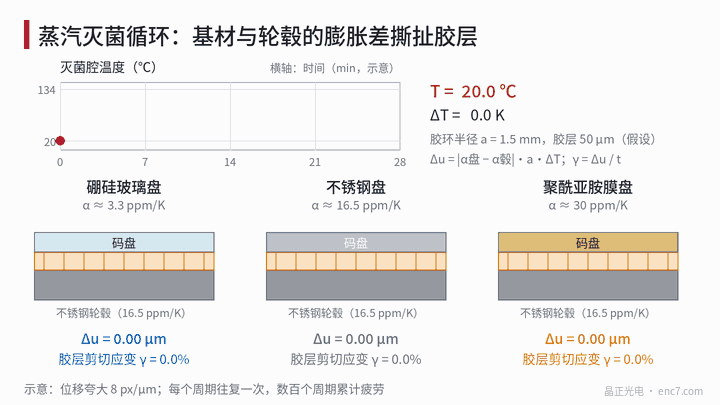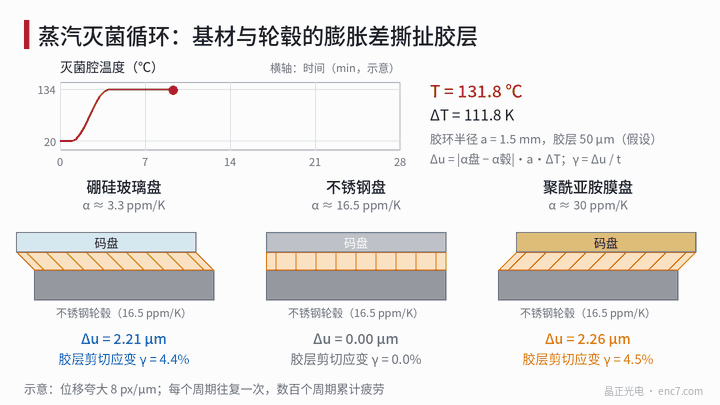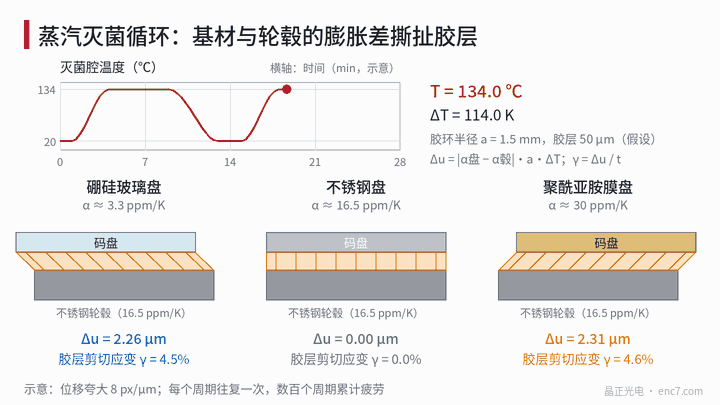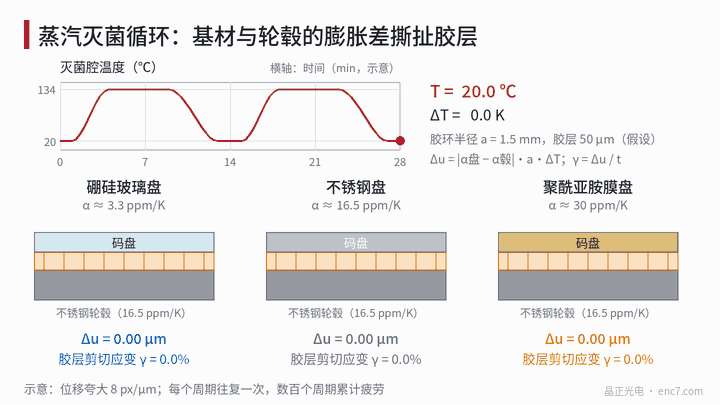
134 ℃ の飽和蒸気の圧力は約 3 bar(絶対圧力)である。数分間保温したあと、真空引きして乾燥する。各サイクルで部品は 20 ℃ から 134 ℃ まで上がり、ΔT = 114 K、同時に飽和に近い湿度に置かれる。
コード板は通常、ハブのフランジ面に接着される。基材とハブの線膨張係数が異なると、接着環での半径方向不整合は
Δu = |α_板 − α_ハブ|·a·ΔT
となる。a は接着環の平均半径で、1.5 mm とする。平面接着では不整合は接着層のせん断となり、せん断ひずみの振幅は
γ = Δu / t
である。t は接着層厚さで、50 μm とする。ハブをステンレス鋼(16.5×10⁻⁶/K)とすると
| 基材 | α(×10⁻⁶/K) | Δu | γ(50 μm) | その他のリスク |
|---|---|---|---|---|
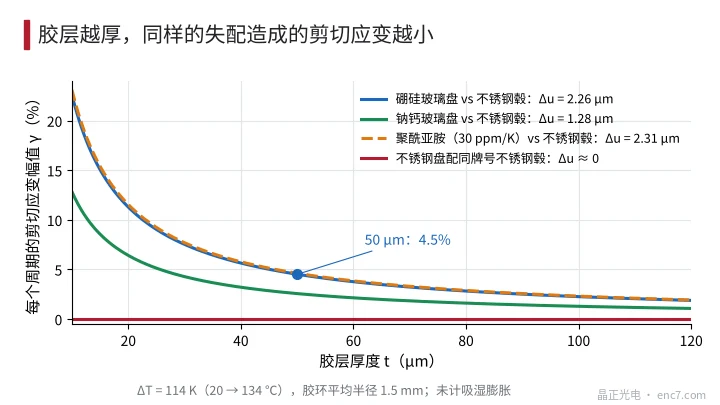
| ホウケイ酸ガラス | 3.3 | 2.26 μm | 4.5% | 脆く、欠けと衝撃。目盛が細い |
| ソーダライムガラス | 9 | 1.28 μm | 2.6% | 温湿度下でのナトリウム溶出リスクがより大きい |
| ステンレス鋼(ハブと同銘柄) | 16.5 | 約 0 | 約 0 | 細ピッチのパターンは作りにくい。多くは反射型 |
| ポリイミド膜 | 約 20–40(30 とする) | 2.31 μm | 4.6% | 吸湿膨張、桁は 0.1–0.3% |
ポリイミドは吸湿後にさらに線膨張が加わり、熱不整合と同程度になる。具体値は銘柄によるので実測が必要である。図3 に接着層厚さの影響を示す。厚さを 50 μm から 100 μm にするとひずみは半減する。しかし層が厚くなると高温でのクリープが大きくなり、円板の軸方向位置も不安定になる。
4.5% のせん断ひずみは各サイクルで一往復し、数百回のサイクルは疲労の問題になる。剛性の高い接着剤の破断ひずみは一般に数パーセントにすぎず、134 ℃ はガラス転移温度に近いかそれを超えることが多く、弾性率が急落し、クリープ変位がサイクルとともに蓄積する。不整合は最終的に、コード板がハブに対して非対称に滑る形で現れ、大きさは Δu と同程度である。r = 2.5 mm で 2 μm の滑りは 165″ の偏心誤差になる。
蒸気、差圧と結露
密封空洞内の空気が 134 ℃ まで上がると、圧力は約 1.4 bar(絶対圧力)になる。外部は約 3 bar の蒸気であり、差圧約 1.6 bar が蒸気を空洞へ押し込む。真空乾燥時には逆向きに外へ押す。エラストマ、プラスチック筐体、接着継ぎ目はいずれも水蒸気を通し、各サイクルは空洞が「呼吸」するのと同等である。
浸入した水蒸気は降温時に凝縮する。空洞容積を 0.5 cm³、浸入後の水蒸気分圧を 30 kPa(約 69 ℃ の飽和蒸気に相当、仮定)とする。室温まで下がるとほぼすべてが凝縮し、約 0.08 mg、Ø6 の円板面に広げると約 3 μm 厚の水膜に相当する。実際は水滴になり、880 nm の光を強く散乱し、信号振幅の急落として現れる。
工学上の要点
- まず読取りギャップでスリット数の上限を決める。N_max = 2πr/√(5gλ)。Ø6 mm の円板では 500 本前後が安定であり、より高い分解能は内挿で得る。
- 小半径では偏心の角度誤差が増幅され、2 μm ですでに 165″ になる。はめあいと接着はマイクロメートル級で管理する。
- 基材はハブの膨張係数に近いものを優先する。ステンレス鋼円板を同銘柄ハブに組み合わせればほとんど不整合はない。ガラスとポリイミドでは γ = Δu/t を計算し、サイクルで検証する。
- 接着剤は 134 ℃ 蒸気に耐え、ガラス転移温度が滅菌温度より高い銘柄を選ぶ。全周接着の代わりに、機械的クランプやレーザ溶接も使える。
- 密封は気密構造(ガラス封止、レーザ溶接筐体)を優先する。エラストマを使うなら耐蒸気銘柄を選び、圧縮永久ひずみで寿命を算定する。
- 検証は実際のサイクル数で行う。所定回数ごとに信号振幅、零点ドリフト、内部露点を測り、一度の合格だけを見ない。
まとめ
Ø6 mm コード板のスリット数上限は、読取りギャップと半径で決まり、約 750–1060 本である。偏心 2 μm ですでに 165″ に達する。滅菌サイクルでは 114 K の温度差により、ガラスまたはポリイミドとステンレス鋼ハブの不整合は約 2 μm、接着層のせん断ひずみは約 4.5% になり、数百回のサイクルの後は偏心と剥離の主なリスクになる。ハブと膨張が合う基材を選び、接着層を管理し、気密構造を採る方が安定した道である。
中国語原文記事の翻訳 (0774). ENC7 コード板メーカー(お問い合わせ) · 技術記事 · https://enc7.com
© 廊坊晶正光電技術有限公司(Langfang Jingzheng Optoelectronic Technology Co., Ltd.)無断転載を禁じます。本記事はAIの支援を受けて作成されています。