코드 디스크 제조 공정
레이저 절단: 글래스 코드 디스크를 왜 공구로 자르지 않는가
글래스 코드 디스크는 전체 판에서 외경과 내경을 잘라내야 하며 눈금선과 동심이어야 한다. 칼바퀴 스크라이빙은 직선에만 강하고, 연삭은 접촉력과 치핑을 동반한다. 이 글은 레이저로 유리를 자르는 기본 원리, 임의 윤곽·동심도·비접촉의 이점, 그리고 열영향과 후처리를 설명한다.
포토리소그래피가 끝나도 코드 디스크 패턴은 아직 한 장의 유리판 위에 있다. 다음으로 이를 낱장 원판으로 잘라야 한다. 바깥에 외원, 가운데에 축용 내공이다. 창문 유리는 칼바퀴로 충분한데 왜 코드 디스크는 레이저인가.
기계 가공은 어디서 어려운가
유리는 단단하고 취성이다. 흔한 기계 가공에는 각각 한계가 있다.
- 칼바퀴 스크라이빙: 표면에 얕은 금을 내고 부러뜨린다. 직선은 잘 부러지나 닫힌 원은 어렵고 내공은 거의 불가능하다.
- 다이아몬드 연삭·코어 드릴: 원과 구멍은 가능하지만 공구가 유리를 누르므로 접촉력과 진동으로 치핑·마이크로크랙이 생기기 쉽다. 공구는 마모되고 치수가 서서히 떠돌며, 냉각액과 칩이 패턴면을 오염시킬 수 있다.
지름이 겨우 수십 밀리미터이고 표면에 미세 눈금선이 있는 디스크에는 이 문제 어느 것도 작지 않다.
레이저는 유리를 어떻게 자르는가
레이저 절단은 아주 좁은 선 위에 에너지를 흡수시키는 방식이다. 흔한 접근은 두 가지다.
- 열응력 분리: 유리가 강하게 흡수하는 장파장 레이저(예: CO₂ 레이저)로 궤적을 따라 가열해 국부 열응력으로 예정 경로를 따라 깨뜨린다.
- 초단펄스 가공: 보통 유리는 많은 파장에서 투명하지만 피코초·펨토초급 초단펄스를 유리 안에 집속하면 초점에서 비선형 흡수가 일어나 궤적을 따라 개질대가 생기고 그다음 분리한다.
어떤 방식·어떤 파라미터인지는 유리 종류·두께·가장자리 요구에 따른다.
이점 하나: 한 번 세팅으로 동심 절단
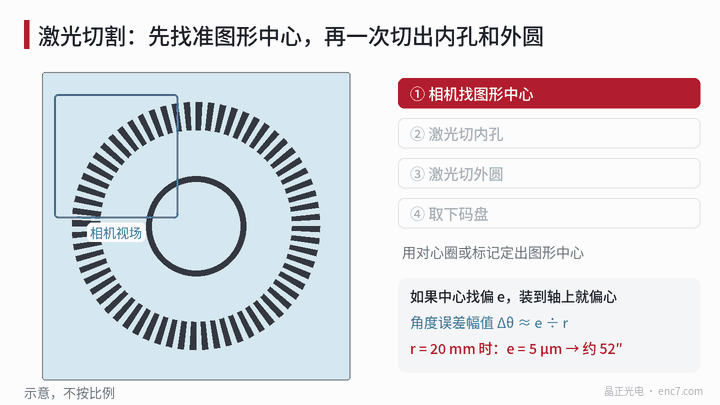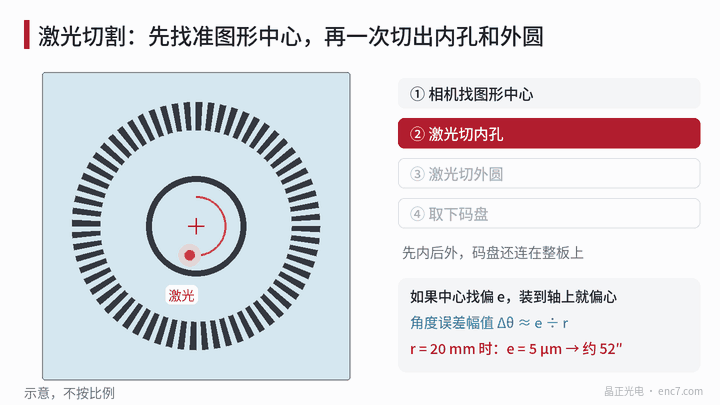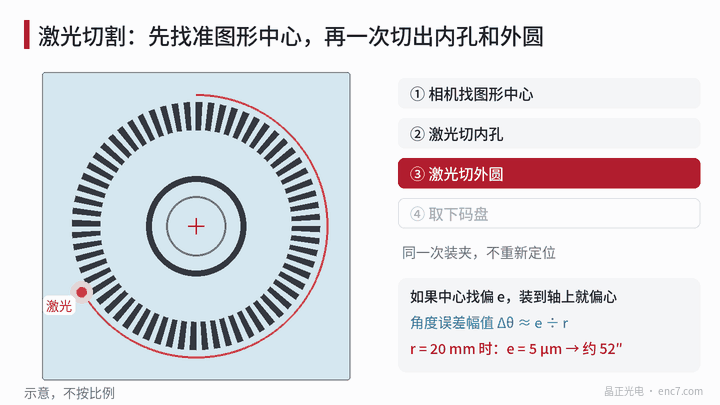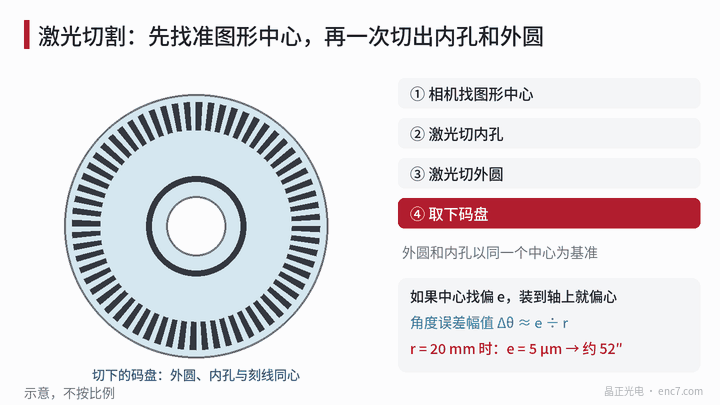
코드 디스크가 가장 중시하는 점이다. 그림 1을 보라. 절단 전 카메라가 패턴의 센터링 링이나 마크를 인식해 패턴 중심을 계산하고, 같은 고정에서 그 중심을 기준으로 내공과 외원을 자른다. 흔한 방법은 먼저 내공, 다음에 외원으로, 내공 절단 중에도 디스크가 판에 붙어 움직이지 않게 하는 것이다.
동심이 왜 중요한가. 고객이 내공이나 외원으로 위치 잡아 조립하면 절단 어긋남 e가 곧 편심이 되어 한 바퀴마다 한 주기의 사인 오차를 만들고, 진폭은 대략 e ÷ r이다.
| 판독 반지름 r | 편심 1 μm | 편심 5 μm |
|---|---|---|
| 20 mm | 약 10″ | 약 52″ |
| 10 mm | 약 21″ | 약 103″ |
고객이 현미경으로 센터링 링에 맞춰 조립하더라도 외원과 내공이 동심이면 끼워맞춤 틈이 더 균일하고 정렬도 쉽다.
이점 둘: 윤곽이 자유롭고 접촉력이 없다
레이저 궤적은 프로그램이 정한다. 외원·내공·노치·평면·이형 구멍을 모두 자를 수 있고, 디스크 종류를 바꾸면 프로그램만 바꾸면 되며 전용 공구는 필요 없다. 가공 중 공구가 유리를 누르지 않으므로 클램핑 변형·공구 마모·냉각액 오염이 없고, 얇은 유리에 특히 유리하다.
대가: 열영향과 후처리
레이저에도 부작용이 있다. 절단면 근처에 열영향부가 생겨 마이크로크랙·잔류응력·약간의 파편이 남을 수 있다. 그래서
- 패턴과 절단선 사이에 안전 거리를 둔다;
- 절단 파라미터를 재료에 맞게 맞추고 초도품으로 가장자리를 검사한다;
- 절단 후 에지 연삭과 모따기로 절단면의 마이크로크랙을 제거한다;
- 다시 세정해 파편과 분진을 없앤다.
에지 연삭과 모따기가 디스크 수명과 어떻게 연결되는지는 다음 글에서 다룬다.
요약
글래스 코드 디스크를 공구로 자르지 않는 주된 이유는, 레이저가 한 번 세팅으로 패턴 중심을 기준으로 내공과 외원을 자를 수 있고 접촉력이 없으며 윤곽 제한도 없기 때문이다. 대가는 열영향을 받은 절단면으로, 에지 연삭과 세정으로 마무리해야 한다. 판독 반지름이 작을수록 절단 동심도 요구는 더 빡빡하다.
중국어 원문 기사 번역 (0027). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.