코드 디스크 제조 공정
에지 연삭과 모따기: 디스크 가장자리가 수명을 결정한다
유리는 ‘충분히 단단하지 않아서’ 깨지는 경우가 드물고, 대부분은 가장자리의 아주 작은 균열에서 시작한다. 이 글은 균열 선단의 응력 집중 원리로 가장자리 마이크로크랙이 왜 위험한지, 왜 천천히 자라는지, 에지 연삭과 모따기가 무엇을 하는지, 디스크 가장자리 품질을 어떻게 검사하는지를 설명한다.
글래스 코드 디스크가 엔코더에 들어가 출하 시험은 모두 통과했는데, 쓰다 보면 갈라진다. 분해해 보면 균열은 종종 외원이나 내공 가장자리에서 시작한다. 유리 자체가 약한 것이 아니라, 가장자리의 눈에 보이지 않는 마이크로크랙이 약한 것이다.
유리는 왜 가장자리에서 망가지는가
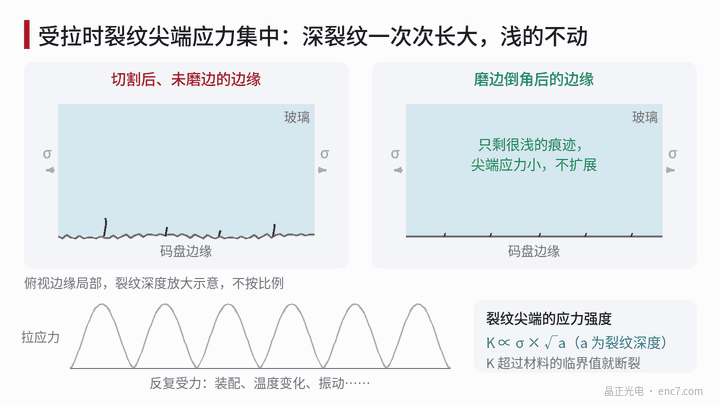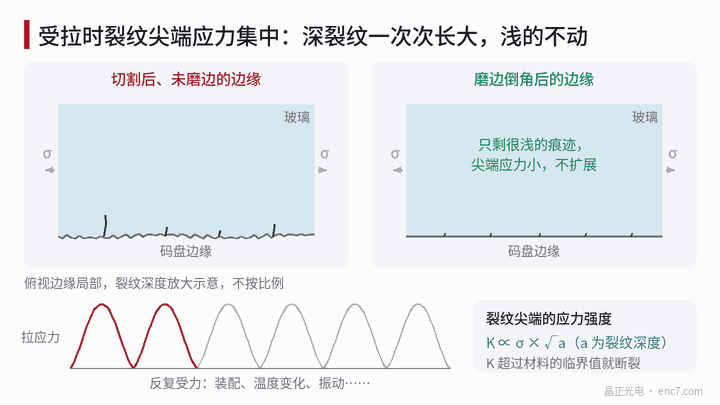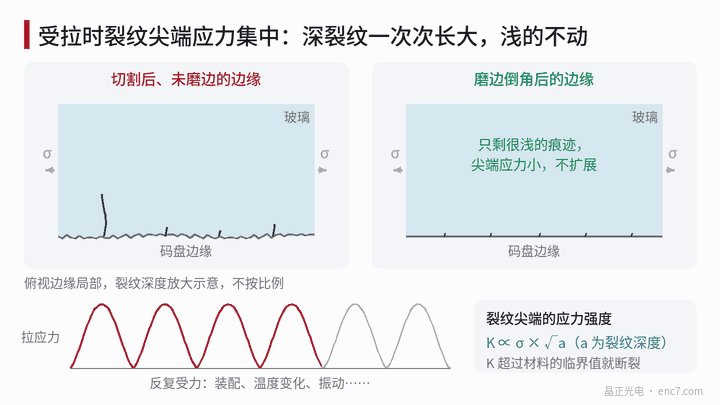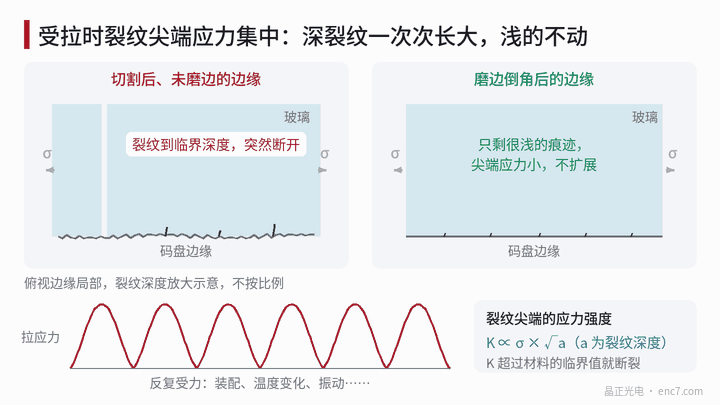
유리는 압축에는 강하고 인장에는 약하다. 인장을 받으면 표면의 가는 균열은 ‘증폭기’처럼 작용해 선단 응력이 주변보다 훨씬 크다. 파괴역학은 이를 응력확대계수로 나타낸다.
K ∝ σ × √a (σ는 인장 응력, a는 균열 깊이)
K가 재료의 임계값을 넘으면 균열은 순식간에 판 전체를 가로지른다. 이 관계에서 균열 깊이가 4배가 되면 유리가 견딜 수 있는 인장 응력은 절반으로 줄어든다.
절단 후 가장자리야말로 균열이 가장 많고 가장 깊은 곳이다. 레이저 절단면에는 열영향부가 있고, 기계 가공에는 깨짐과 흠집이 남는다. 따라서 유리 부품의 강도는 상당 부분 가장자리에서 정해진다.
균열은 천천히 자란다
더 골치 아픈 점은 균열이 당장 부러지지 않고 ‘천천히 자랄’ 수 있다는 것이다. 유리가 인장을 받으며 공기 중 수분에 닿으면 선단에서 응력 부식이 일어나 조금씩 안으로 나아간다. 사용 중 디스크는 반복해서 힘을 받는다. 조립 시 압착과 접착제 수축, 기동·정지 온도 변화, 장비 진동이다. 인장을 받을 때마다 깊은 균열은 조금 길어지고, 깊을수록 더 빨리 자라며, 어느 회에 임계 깊이에 도달해 갑자기 끊어진다(그림 1 왼쪽).
얕은 균열은 선단 응력이 작아 진전 문턱 아래라 거의 움직이지 않는다(그림 1 오른쪽). 이것이 에지 연삭의 의미다. 가장자리를 ‘예쁘게’ 만드는 것이 아니라 깊은 균열을 없애는 것이다.
에지 연삭과 모따기는 무엇을 하는가
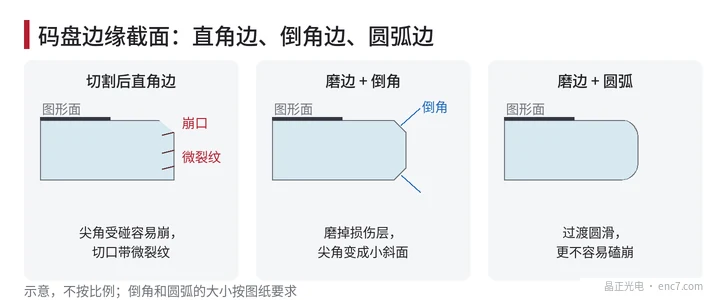
- 에지 연삭: 연삭 휠로 절단면의 손상층을 깎아 내고 깊은 마이크로크랙도 함께 제거해, 얕고 고른 연삭 흔적만 남긴다.
- 모따기: 가장자리의 직각을 작은 경사면 또는 라운드로 만든다(그림 2). 날카로운 모서리는 운반·조립 때 가장 쉽게 깨지며, 깨진 유리 조각이 패턴면을 긁거나 엔코더 광경로에 떨어질 수 있다.
내공 가장자리도 마찬가지로 처리해야 하며 종종 더 중요하다. 디스크는 허브에 접착되고 온도가 바뀌면 둘의 팽창이 달라 응력이 내공 가장자리에 모인다. 예: 붕규산 유리 약 3.3 × 10⁻⁶/K, 알루미늄 합금 약 23 × 10⁻⁶/K, 승온 60 K, 내공 반지름 4 mm에서 팽창 차이는 약 (23 − 3.3) × 10⁻⁶ × 60 × 4 mm ≈ 4.7 μm이다. 이 차이는 접착층과 유리 자체가 감당해야 하며, 내공 가장자리에 균열이 있으면 위험하다.
가장자리 품질을 어떻게 검사하는가
가장자리 검사는 다음 점검표로 할 수 있다.
- 치핑: 현미경으로 외원·내공을 각각 한 바퀴 살피며 최대 깨짐의 가장자리 방향 길이와 안쪽 깊이를 기록하고 도면 허용과 비교한다.
- 균열: 측광 또는 암시야 조명에서는 균열이 빛나 명시야보다 찾기 쉽다.
- 모따기: 폭이 요구 범위인지, 한 바퀴가 고른지, 빠뜨린 곳이 없는지.
- 잔류 응력: 직교한 두 편광판 사이에 디스크를 두면 응력이 있는 영역이 밝은 줄무늬로 나타나 절단·연삭에 의한 응력을 찾을 수 있다.
- 청결: 연삭 후 분말은 철저히 씻어 내고 패턴면에 남겨서는 안 된다.
구매 시 깨짐 허용 치수·모따기 요구·검사 방법을 도면에 적어 양측이 같은 ‘자’로 수락하도록 하는 것이 좋다.
요약
글래스 코드 디스크의 강도는 주로 가장자리에서 결정된다. 깊은 균열은 반복 인장에서 천천히 자라 결국 파단을 일으키고, 에지 연삭은 손상층을 없애며 모따기는 깨지기 쉬운 모서리를 없앤다. 외원과 내공을 모두 잘 마무리하고 검사해야 디스크가 조립과 장기 사용을 견딘다.
중국어 원문 기사 번역 (0028). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.