시험·신뢰성·품질
코드 디스크 핵심 파라미터의 측정 불확도: 선폭, 광학 밀도, 편심
선폭, 광학 밀도, 편심은 코드 디스크 검사의 세 가지 핵심 파라미터다. 이 글은 GUM 방법에 따라 각각의 주요 불확도 요인을 분해하고, 에지 임계값 편차, 미광 배경, 일차 고조파 피팅에 대한 정량식을 제시하며, 계산 예로 불확도가 공차를 어떻게 잠식하는지 보여 준다.
선폭 25 μm ±1 μm인 코드 디스크를 비전 측정기로 쟀더니 25.6 μm가 나왔다. 합격인가, 불합격인가? 이 장비가 에지 알고리즘만 바꿔도 25.0 μm나 26.2 μm를 읽는다면 ‘25.6’ 자체에는 정보가 별로 없다. 검사 데이터를 판정에 쓸 수 있으려면 먼저 측정 결과의 불확도가 얼마이고 그것이 공차의 얼마를 차지하는지 답해야 한다.
평가 틀: GUM의 네 단계
측정 불확도 표현 지침(GUM)의 사고방식에 따라 평가는 네 단계로 진행한다.
- 측정 모델 y = f(x₁, x₂, …, x_n)을 쓰고, 모든 영향량을 입력으로 나열한다.
- 각 입력의 표준 불확도 u_i를 평가한다. 반복 측정의 통계적 방법으로 얻은 것은 A형, 인증서·핸드북·경험으로 구간을 주고 분포를 가정해 얻은 것은 B형이다. 오차가 ±a 안에 균일 분포한다는 것만 알 때는 u = a/√3이다.
- 합성: u_c = √(Σ c_i²·u_i²). c_i는 감도 계수(∂f/∂x_i)이며, 입력 간 상관이 있으면 공분산 항도 더한다.
- 확장: U = k·u_c. 보통 k = 2를 취하며, 약 95%의 포함 확률에 해당한다.
핵심은 1단계다. 모델이 영향량 하나를 빠뜨리면 뒤에서 아무리 세밀하게 계산해도 과소평가가 된다.
선폭: 에지 판정이 가장 큰 항목
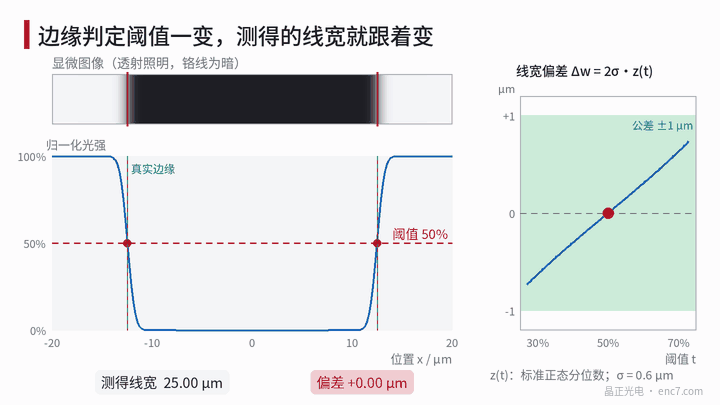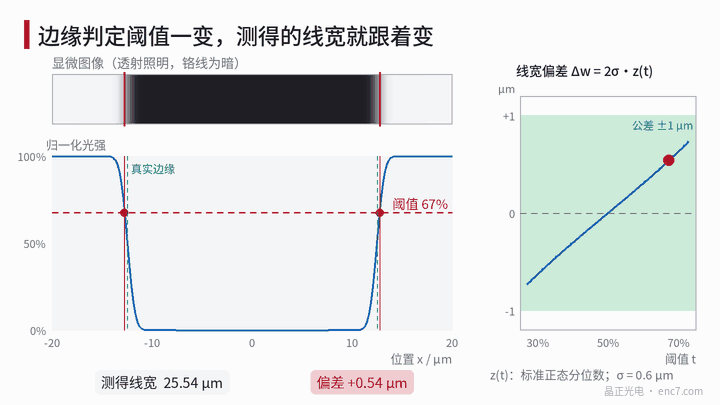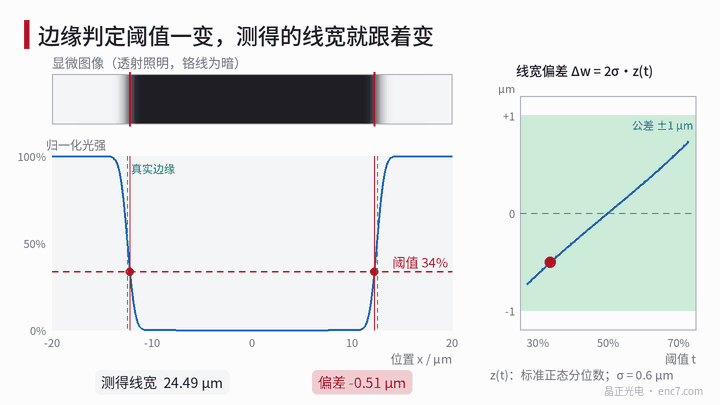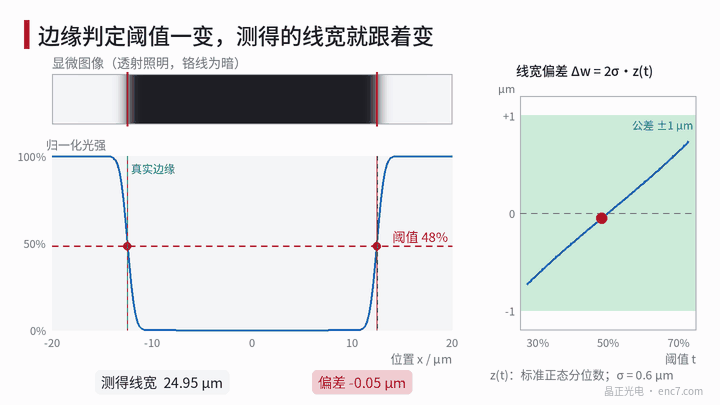
영상법 선폭 측정은 본질적으로 계조 프로파일에서 두 에지를 찾는 일이다. 결상계에는 블러가 있어 크롬선의 날카로운 에지가 영상에서는 경사로 바뀐다. 블러를 표준편차 σ의 가우스 분포로 근사하고 선폭이 σ보다 훨씬 클 때, 정규화 임계값 t로 에지를 판정하면 측정 선폭은 다음과 같다.
w_m = w + 2σ·z(t)
여기서 w는 실제 선폭, z(t)는 표준정규분포의 t 분위수다(밝은 배경의 어두운 선, 임계값보다 낮은 부분을 선으로 판정). t = 50%이면 z = 0으로 편차가 없다. σ = 0.6 μm일 때 t를 40%로 하면 −0.30 μm, 70%로 하면 +0.63 μm 치우친다(그림 1).
여기서 두 가지를 알 수 있다. 첫째, 장비나 소프트웨어마다 임계값 약속이 다르면 데이터를 비교할 수 없다. 둘째, 50%로 고정해도 ‘광학적 에지’가 도면이 정의한 ‘기하학적 에지’와 같다는 보장은 없다. 크롬층 측벽 경사, 조명의 간섭성, 디포커스가 모두 프로파일을 비대칭으로 만든다. 이 편차는 선폭 표준 시편으로 교정하기 전까지는 구간으로만 추정할 수 있다.
기타 요인:
- 픽셀 환산 교정: 표준 스케일로 교정한다. 상대 불확도 0.1%는 25 μm 선폭에 0.025 μm만 기여하지만, 지름이나 피치 같은 긴 치수에서는 같은 상대량이 주요 항이 된다.
- 온도: 보로실리케이트 유리 위 25 μm 선폭은 20 ℃에서 2 K 벗어나도 약 0.0002 μm 변해 무시할 수 있다. 반면 외경 40 mm는 약 0.26 μm 변하므로 외경을 잴 때는 반드시 반영해야 한다.
- 반복 정밀도: 같은 위치를 10회 반복 측정해 단일 측정의 표준편차를 A형 성분으로 삼는다.
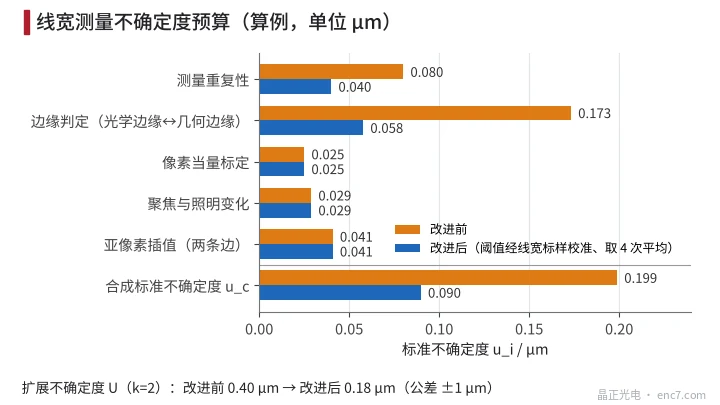
그림 2는 계산 예 버짓(가정 데이터)이다. 개선 전에는 에지 판정을 ±0.30 μm 직사각형 분포로 보아 u_c ≈ 0.20 μm, U ≈ 0.40 μm이다. 선폭 표준 시편으로 임계값 편차를 ±0.10 μm까지 교정하고 4회 평균을 취하면 U ≈ 0.18 μm가 된다.
광학 밀도: 배경이 상한을 정한다
OD = −lg(I_t / I₀). I_t는 투과광, I₀는 기준광이다. 랜덤 노이즈의 전파는 다음과 같다.
u(OD) = 0.434·√[(u(I_t)/I_t)² + (u(I₀)/I₀)²]
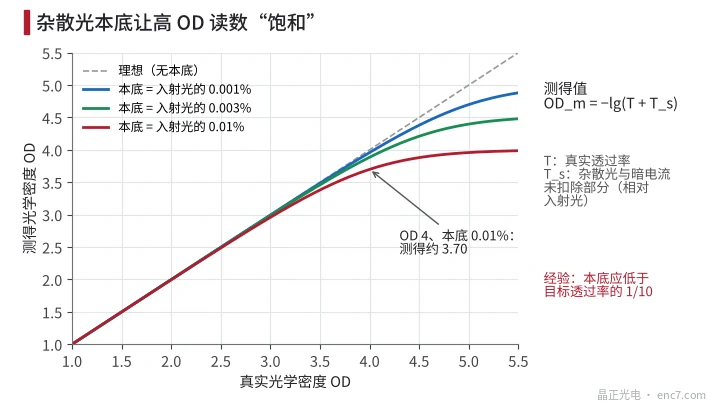
투과광 I_t의 상대 노이즈가 1%이고 기준광 노이즈를 무시할 수 있으면 OD의 불확도는 약 0.004에 불과해 크지 않다. 진짜 문제는 계통적 배경이다. 미광, 검출기 암전류, 완전히 차단되지 않은 우회광 등이다. 배경이 입사광의 T_s에 해당한다고 하면 측정값은 OD_m = −lg(T + T_s)가 된다. T_s = 0.01%이면 OD 3은 2.96으로 읽히고, OD 4는 약 3.70으로밖에 읽히지 않는다(그림 3). 따라서 높은 OD를 측정할 때는 먼저 ‘완전 차광’ 상태의 판독값을 재서 빼야 하며, 잔류 배경은 목표 투과율의 1/10보다 낮아야 한다. 또한 OD는 파장에 따라 달라지므로 측정 파장은 리드헤드 광원의 파장에 가까워야 한다.
편심: 두 일차 고조파 피팅의 차
코드 디스크의 편심은 일반적으로 패턴 중심(센터링 링)이 장착 기준(내경)에서 벗어난 정도를 말한다. 흔한 측정법은 디스크를 정밀 에어베어링 회전 테이블에 올리고, 카메라로 한 바퀴에 등간격으로 N점을 취득해 센터링 링과 내경 에지의 반경 방향 위치를 각각 구한 뒤 다음 식으로 피팅하는 것이다.
r(θ) = r₀ + a·cosθ + b·sinθ
두 (a, b) 쌍의 차를 구해 크기를 취하면 내경에 대한 패턴의 편심 e가 되며, 디스크를 회전 테이블에 얼마나 치우치게 올렸는지와는 무관하다. 고차 고조파는 진원도에 속하므로 편심에 넣지 않는다. 소형 디스크는 비전 측정기에서 두 원을 직접 피팅해 중심 거리를 구할 수도 있다.
등간격 샘플링에서 단일 점 노이즈가 σ일 때, 한 번의 피팅에서 얻는 e 성분의 불확도는 약 σ·√(2/N)이고, 두 피팅의 차를 취하면 다시 √2배가 된다. σ = 0.3 μm, N = 36이면 약 0.1 μm이다. 이 밖에 회전 테이블의 반경 방향 운동 오차, 내경 에지의 버와 진원도 불량, 픽셀 환산도 반영해야 한다. r = 20 mm에서 0.1 μm의 편심 불확도는 약 1″의 각도 오차에 해당한다.
측정 능력: 불확도가 공차의 얼마를 차지하는가
측정 능력을 나타내는 흔한 척도는 U와 공차의 절반의 비다. 경험적으로 1/3 이하가 일반적 요구이며, 요구가 높은 경우 1/5, 심지어 1/10을 쓴다.
앞의 선폭 예에서 공차는 ±1 μm이다. 개선 전 U = 0.40 μm, 비율 40%로 측정 시스템이 부족하고, 개선 후 U = 0.18 μm, 비율 18%이다.
불확도는 판정할 수 있는 범위도 직접 줄인다. ISO 14253-1의 사고방식에 따르면 공급자가 합격을 입증하려면 측정값이 양 끝을 각각 U만큼 좁힌 구간 안에 들어와야 한다. 개선 전 합격 판정 구간은 ±0.60 μm만 남고, 개선 후에는 ±0.82 μm이다. 즉 측정 불확도를 0.40에서 0.18 μm로 낮추는 것은 공정에 한쪽당 약 0.22 μm의 여유를 더 주는 것과 같다.
실무 포인트
- 선폭 측정의 임계값 약속(50% 또는 기타)과 알고리즘은 검사 규정에 명시하고 공급자와 고객이 일치시켜야 한다. 그렇지 않으면 차이가 0.5 μm 이상에 이를 수 있다(σ = 0.6 μm일 때 30%~70% 범위는 1.26 μm).
- 인증된 선폭 표준 시편으로 ‘광학적 에지 대 기하학적 에지’ 편차를 정기적으로 교정한다. 이 항목이 보통 선폭 버짓의 주요 항이다.
- 상대 오차는 길이에 비례해 커진다. 같은 0.1%의 스케일 또는 픽셀 환산 오차가 25 μm 선폭에서는 0.025 μm지만 40 mm 외경에서는 40 μm이다. 긴 치수를 잴 때는 교정과 온도 보정이 핵심이다.
- OD는 먼저 배경을 재서 뺀다. 목표 OD가 높을수록 미광 요구가 엄격해지며, OD 4는 배경이 10⁻⁵ 수준보다 낮아야 한다.
- 편심은 내경을 기준으로 한다. 센터링 링과 내경을 함께 피팅해 둘의 일차 고조파 차를 쓰고, 한 바퀴에 36점 이상을 취하며, 표준기로 회전 테이블을 정기적으로 점검한다.
- 판정 규칙을 정하기 전에 측정 능력 비를 먼저 계산한다. 비가 1/3을 넘으면 공정을 조이기보다 측정을 먼저 개선하는 편이 낫다.
정리
코드 디스크 검사 데이터의 가치는 그 불확도에 달려 있다. 선폭의 주요 요인은 에지 판정, OD의 주요 요인은 배경, 편심의 주요 요인은 축계와 피팅 노이즈다. 이 요인들을 정량화하고 교정해 공차 절반의 1/3 이내로 관리해야 검사 결론이 공급자와 고객 양측의 재확인을 견딜 수 있다.
중국어 원문 기사 번역 (0191). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.