시험·신뢰성·품질
각도 측정의 소급성: 엔코더 정확도는 어떻게 국가 표준에 '연결'되는가
엔코더의 공칭 ±5″, 이 숫자는 무엇으로 뒷받침되는가? 이 글은 국가 각도 표준에서 기준 표준기, 실용 표준기를 거쳐 제품에 이르는 소급성 체인을 정리하고, 원주 폐합 원리와 폴리곤 상호 비교법을 설명하며, 불확도가 단계별로 어떻게 누적되는지 계산하고, 교정과 검정의 차이를 구분한다.
어떤 엔코더의 사양서에 ‘정확도 ±5″‘라고 적혀 있다. 이 숫자는 검사대에서 기준 엔코더와 비교해 얻은 것이다. 그렇다면 기준 엔코더의 오차는 누가 교정했는가? 거슬러 올라가면 결국 국가 각도 표준에 닿아야 한다. 이 체인의 어느 한 고리라도 기록이나 불확도가 빠져 있으면 ±5″는 그저 ‘측정된 숫자’일 뿐, 다른 사람의 값과 비교할 수 있는 양의 값이 되지 못한다.
소급성의 세 가지 요건
계량 소급성이란 측정 결과가 문서화된 끊김 없는 교정 체인을 통해 기준에 연결될 수 있는 성질을 말하며, 체인의 각 교정은 최종 불확도에 기여한다(용어 정의는 중국 국가 계량 용어 규범 JJF 1001에 따름). 실무로 옮기면 세 가지다.
- 체인이 끊기지 않을 것: 각 단계의 표준기가 유효한 교정 성적서를 갖고 있고 교정 주기 내에서 사용된다.
- 불확도가 있을 것: 각 단계의 성적서가 ‘합격’만이 아니라 측정값과 확장 불확도를 제시한다.
- 기록이 있을 것: 방법, 환경, 인원, 장비 상태를 추적할 수 있으며, 시험소의 능력은 보통 ISO/IEC 17025에 따라 평가된다.
소급성은 ‘매우 정확하다’와 같은 말이 아니다. 소급성 체인은 완전하지만 불확도가 2″인 검사대로 ±5″ 제품을 검증하는 것은 매우 빠듯하다.
각도의 특수성: 원주 자체가 표준이다
길이 표준에는 외부 기준이 필요하지만 각도는 다르다. 라디안은 호의 길이와 반지름의 비이고 전체 원주는 정확히 2π이므로, 원주를 N등분하면 각 분할 오차의 합은 반드시 영이 된다.
Σδ_i = 0
이 ‘원주 폐합’ 원리 덕분에 상위 각도 표준은 더 높은 외부 기구에 의존하지 않고 자기 교정을 할 수 있다. 대표적인 방법이 폴리곤 미러와 로터리 테이블의 상호 비교이며, 그림 2와 같다.
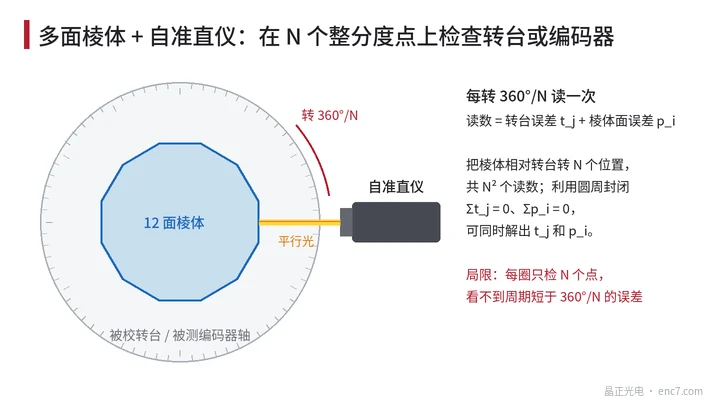
로터리 테이블의 j번째 정분할 위치 오차를 t_j, 폴리곤 i번째 면의 각도 편차를 p_i라 하자. 폴리곤을 테이블에 대해 k = 0…N−1의 각 위치로 차례로 돌려 놓고 위치마다 한 바퀴를 측정하면, 오토콜리메이터 판독값은 다음과 같다.
r_jk = t_j + p_(j−k) + c_k
여기서 c_k는 매 설치 후 오토콜리메이터의 영점(임의값)이다. Σt_j = 0과 Σp_i = 0을 이용하면, k를 고정하고 평균해 c_k를 구하고, 이를 뺀 뒤 k에 대해 평균하면 t_j를 얻으며, 폴리곤 오차 p_i도 함께 풀린다.
계산 예: 상호 비교법은 얼마나 정확한가
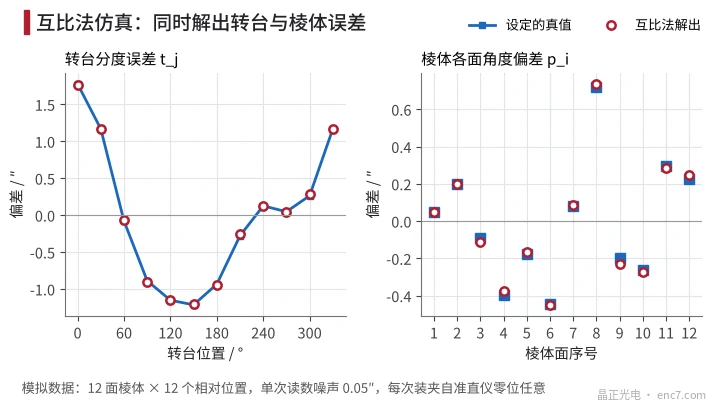
12면 폴리곤 시뮬레이션(모의 데이터): 테이블 오차를 −1.2″~+1.8″, 폴리곤 각 면의 편차를 ±0.8″ 이내, 단일 판독 노이즈를 0.05″, 설치마다 영점을 무작위로 설정했다. 144개의 판독값으로 푼 테이블 오차와 폴리곤 오차는 설정값과의 최대 편차가 약 0.03″였다(그림 3). 이론적으로 단일 점의 오차는 약 σ·√(N−1)/N이며, σ = 0.05″, N = 12일 때 약 0.014″로 2000회 몬테카를로 통계와 일치한다.
같은 폐합 원리는 다중 리드헤드에서도 나타난다. 원형 격자 위에 균등 배치한 M개의 리드헤드를 평균하면 M의 정수배를 제외한 모든 고조파 오차가 상쇄된다. 표준 로터리 테이블은 자체 정확도를 높이기 위해 이 방법을 자주 쓴다.
불확도는 단계별로 어떻게 누적되는가
하위 단계의 불확도는 두 부분으로 이루어진다. 상위 표준의 불확도와 해당 단계 비교 과정이 가져오는 불확도(설치, 정렬, 온도, 판독 분해능 등)이다. 둘이 독립이면 제곱합으로 합성한다.
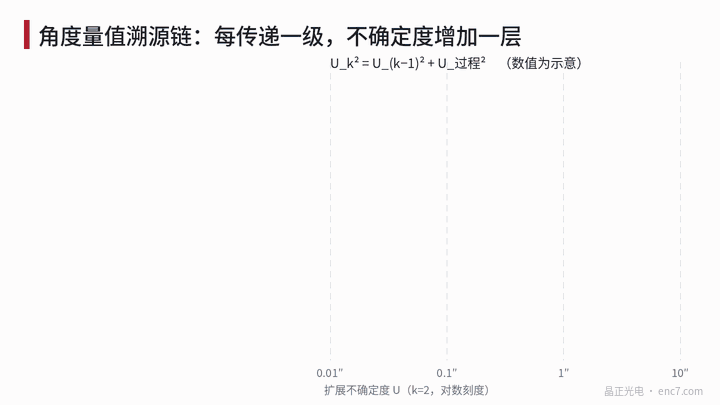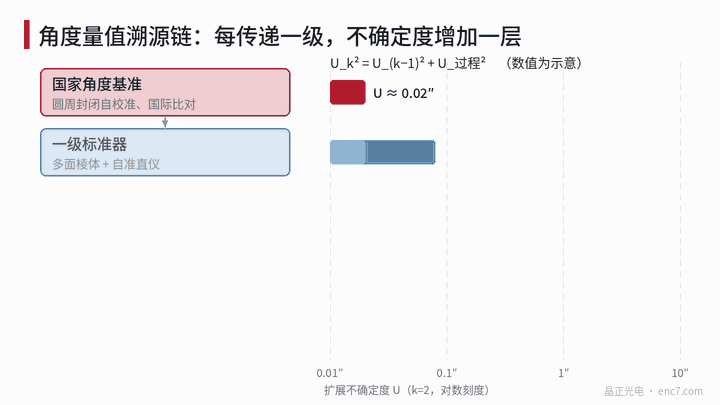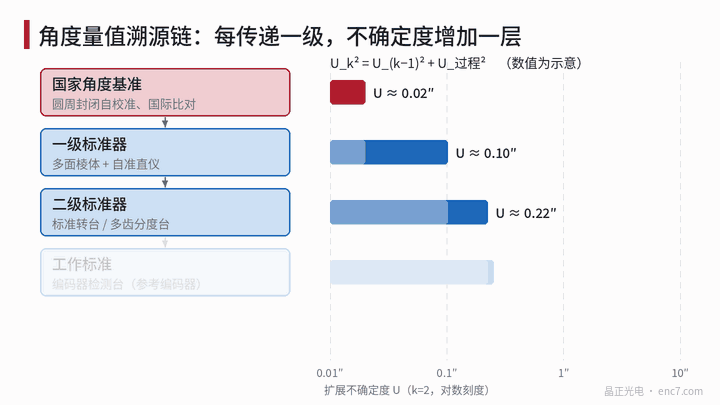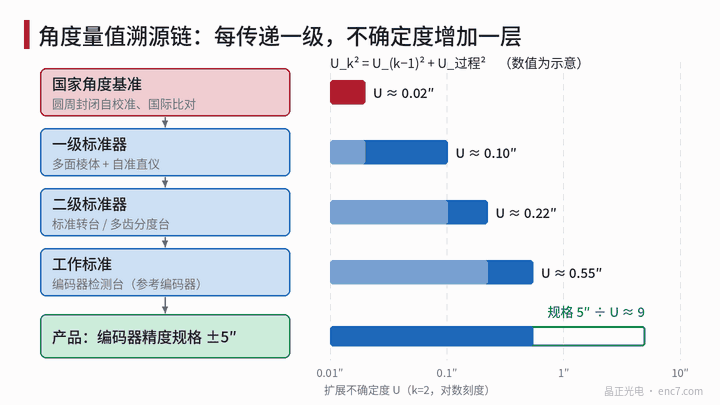
U_k² = U_(k−1)² + U_과정,k²
그림 1의 예시 값은 국가 표준 0.02″, 폴리곤 미러 + 오토콜리메이터를 거쳐 0.10″, 표준 로터리 테이블을 거쳐 0.22″, 엔코더 검사대에서 0.55″이다. 제품 사양 ±5″와 0.55″의 비는 약 9로, 측정 능력은 충분하다.
이 숫자들은 흔히 간과되는 사실을 보여 준다. 하류로 갈수록 해당 단계의 과정 항이 지배적이 된다. 검사대의 0.55″ 중 상류의 기여는 0.22″에 불과하고, 커플링 전달 오차, 피측정 엔코더의 설치 편심, 기준 엔코더의 보간 오차가 큰 몫을 차지한다. 검사대를 개선하는 편이 더 높은 단계의 상류 성적서를 좇는 것보다 대개 더 효과적이다.
샘플링의 한계도 주의해야 한다. 24면 폴리곤은 15°마다 한 점만 검사하므로, 주기가 30°보다 짧은 오차 성분은 에일리어싱되거나 누락되고, 보간 오차(주기가 한 신호 주기)는 전혀 보이지 않는다. 단주기 오차를 검증하려면 연속 비교하는 기준 엔코더를 사용해야 한다.
교정과 검정은 같은 것이 아니다
| 항목 | 검정 | 교정 |
|---|---|---|
| 성격 | 법정 계량에 속하며, 강제 검정 목록에 있는 기기는 반드시 검정해야 함 | 기술적 행위로, 일반적으로 자율적으로 의뢰함 |
| 근거 | 계량 검정 규정(JJG) | 교정 규범(JJF) 또는 합의한 기술 문서 |
| 결론 | 합격 또는 불합격 | 측정값과 불확도를 제시하며, 일반적으로 판정하지 않음 |
| 주기 | 규정으로 정함 | 사용자가 사용 상황에 따라 정함 |
엔코더 검사대나 폴리곤 미러 같은 기업 내부 표준기는 대부분 교정을 받는다. 교정 성적서를 받은 뒤에는 성적서에 제시된 오차와 불확도가 자사의 검사 요구를 만족하는지 사용자가 직접 판단해야 한다. 두 교정 사이에는 체크 표준기로 중간 점검을 실시해 표준기의 드리프트를 조기에 발견해야 한다.
실무 포인트
- 검사대의 소급성 증빙은 상위 성적서까지 거슬러 올라갈 수 있어야 한다. 기준 엔코더, 폴리곤, 오토콜리메이터의 성적서 번호와 유효 기간을 매 검사 보고서에 기록한다.
- 엔코더 정확도를 보고할 때 검사 불확도를 함께 제시한다. 사양 ÷ U가 3~4보다 낮으면 판정 시 보호 대역을 고려해야 한다.
- 검사대 불확도 버짓에서는 설치 편심, 커플링, 온도가 상류 성적서보다 큰 경우가 많다. 이 과정 항들을 우선 개선한다.
- 폴리곤법은 장주기 오차 검사에만 적합하다. 보간 오차와 눈금선의 단주기 오차에는 연속 비교 또는 고속 시간 간격법이 필요하다.
- 교정 성적서에 ‘합격’ 결론이 없으면 사용자가 오차와 허용값을 직접 비교해야 한다. ‘교정함’을 ‘합격’으로 간주해서는 안 된다.
- 안정된 엔코더나 폴리곤을 체크 표준기로 삼아 매월 또는 로트마다 측정하고 관리도를 그려 중간 점검 기록으로 남긴다.
정리
각도 소급성의 출발점은 원주 폐합이며, 자기 교정법 덕분에 상위 표준은 외부 기준에 의존하지 않는다. 국가 표준에서 기준 표준기, 실용 표준기, 제품으로 내려갈수록 불확도는 제곱합으로 단계별로 커지고, 하류의 과정 항이 지배적인 경우가 많다. 엔코더 정확도가 제대로 ‘연결’되려면 체인이 완전하고, 단계마다 불확도가 있으며, 사용 중 중간 점검을 꾸준히 해야 한다.
중국어 원문 기사 번역 (0192). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.