시험·신뢰성·품질
코드 디스크 생산에서의 SPC 관리도 적용
선폭이 공차 안에 있다고 공정이 안정한 것은 아니다. 코드 디스크 선폭을 예로 모의 데이터로 X̄-R 관리도의 관리 한계(A₂, D₃, D₄ 상수)를 끝까지 계산하고, 이상 판정 규칙·합리적 서브그룹·ARL을 설명하며 관리 한계와 공차 한계를 구분한다.
코드 디스크 선폭 공차는 25.0 ±1.0 μm이며 지난 세 달 검사 기록은 모두 합격이었다. 어느 날 현상액 교체 후 선폭이 서서히 넓어지기 시작해, 배치마다 고작 수백분의 몇 마이크로미터만 늘어도 공차 상한과는 아직 멀어 검사는 그대로 전부 합격 처리한다. 부적합이 나타날 무렵에는 이미 수십 배치가 치우친 상태로 흘렀을 수 있다. 통계적 공정 관리(SPC)가 해야 할 일은 제품이 아직 합격일 때 공정이 바뀌었음을 알아채는 것이다.
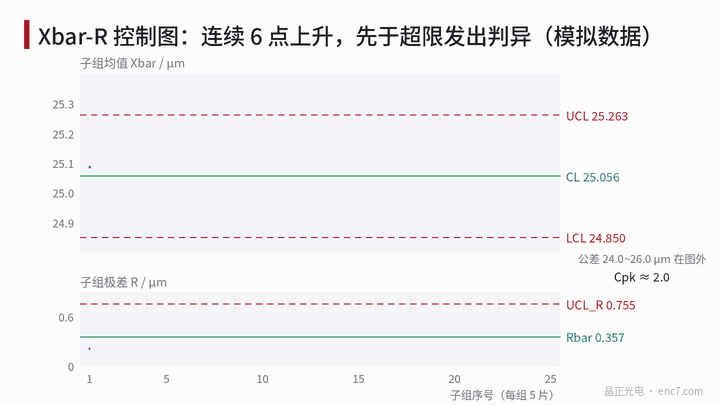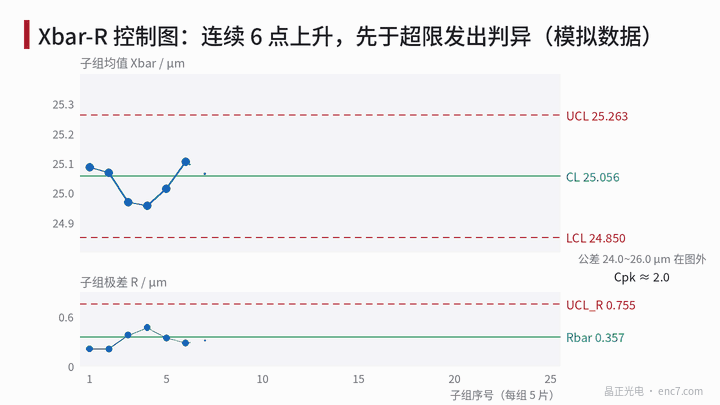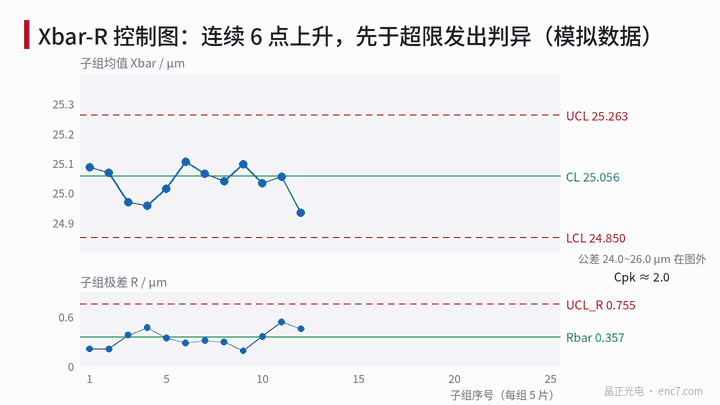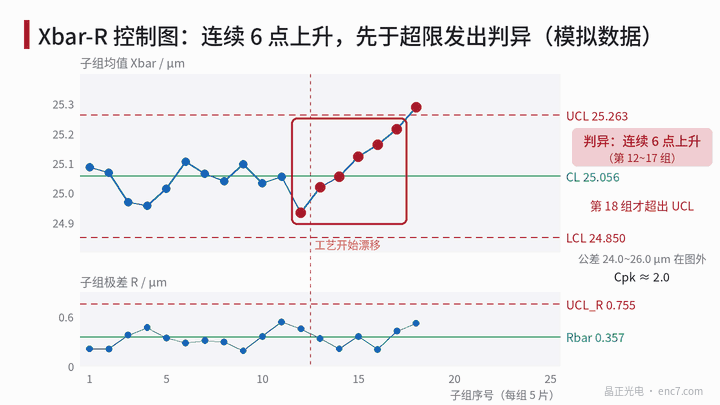
X̄-R 도와 관리 한계
연속 생산에서 매번 n개를 뽑아 하나의 서브그룹을 만들고 서브그룹 평균 X̄와 범위 R을 계산한다. k개 서브그룹(보통 최소 20~25)을 모은 뒤 서브그룹 평균의 총평균 CL(중심선)과 평균 범위 R̄를 구하면 관리 한계는:
UCL_X = CL + A₂·R̄, LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄, LCL_R = D₃·R̄
상수는 정규분포 아래 범위의 통계적 성질에서 온다. R의 기댓값과 σ의 비를 d₂, R의 표준편차와 σ의 비를 d₃라 하면 A₂ = 3/(d₂·√n), D₄ = 1 + 3d₃/d₂, D₃ = max(0, 1 − 3d₃/d₂). n = 5일 때 d₂ = 2.326, d₃ = 0.864이므로:
| 서브그룹 크기 n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0.729 | 0 | 2.282 | 2.059 |
| 5 | 0.577 | 0 | 2.114 | 2.326 |
공정 표준편차 추정은 σ̂ = R̄/d₂.
선폭 계산 예
모의 데이터: 서브그룹당 5장, 일단계 25개 서브그룹(공정 평균 25.05 μm, 표준편차 0.15 μm 가정). 계산 결과:
- CL = 25.056 μm, R̄ = 0.357 μm
- UCL_X = 25.056 + 0.577 × 0.357 ≈ 25.263 μm, LCL_X ≈ 24.850 μm
- UCL_R = 2.114 × 0.357 ≈ 0.755 μm, LCL_R = 0
- σ̂ = 0.357 / 2.326 ≈ 0.154 μm, Cp ≈ 2.17, Cpk ≈ 2.05
일단계 각 점은 관리 한계 안이고 이상 패턴이 없어 한계를 이단계 모니터링에 쓸 수 있다. 이단계에서는 13번째 서브그룹부터 평균이 서브그룹마다 +0.03 μm 드리프트한다(현상 조건 변화 모의). 17번째 서브그룹에서 12~17번째가 연속 6점 상승을 보여 이상 판정을 촉발한다; 이때 평균은 약 0.15 μm만 치우쳤고 개별 값은 모두 공차 안이다. 18번째 서브그룹에서야 관리 상한을 넘는다.
이 데이터는 시연용으로 구성했음을 밝혀 둔다. 선형 드리프트에서는 «연속 상승»과 «관리 한계 초과» 중 무엇이 먼저 촉발되는지는 드리프트 속도와 서브그룹 평균 무작위 변동의 비에 달렸고, 추세 규칙이 항상 먼저는 아니다.
이상 판정 규칙과 허위 경보
흔히 쓰는 이상 판정 규칙(Nelson 규칙)은 8가지다: 3σ 관리 한계 밖 1점; 중심선 같은 쪽에 연속 9점; 연속 6점 증가 또는 감소; 연속 14점 위아래 교대; 같은 쪽 2σ 밖에 3점 중 2점; 같은 쪽 1σ 밖에 5점 중 4점; ±1σ 안 연속 15점; ±1σ 밖 연속 8점. 뒤쪽 규칙은 각각 드리프트·주기성·층화·혼합에 대응한다.
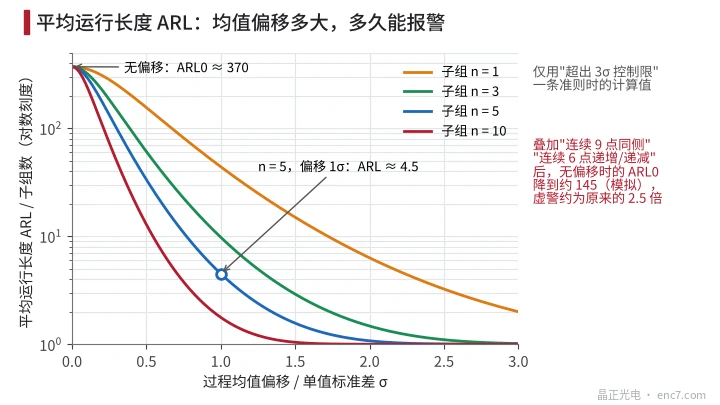
규칙이 많을수록 좋은 것은 아니다. 공정이 변하지 않았을 때 1번만 쓰면 평균 370 서브그룹에 한 번 허위 경보(ARL₀ ≈ 370); «같은 쪽 9점»과 «6점 증가/감소»를 더하면 몬테카를로로 ARL₀ 약 145, 허위 경보 빈도는 원래의 약 2.5배다.
검출 능력은 평균 런 길이(ARL)로 잰다(그림 3). 평균이 개별값 표준편차 1만큼 치우치면 n = 5 X̄ 도는 평균 4.5 서브그룹에 경보; n = 1(개별값 도)이면 평균 44 서브그룹이 걸린다.
관리 한계는 공차 한계가 아니다
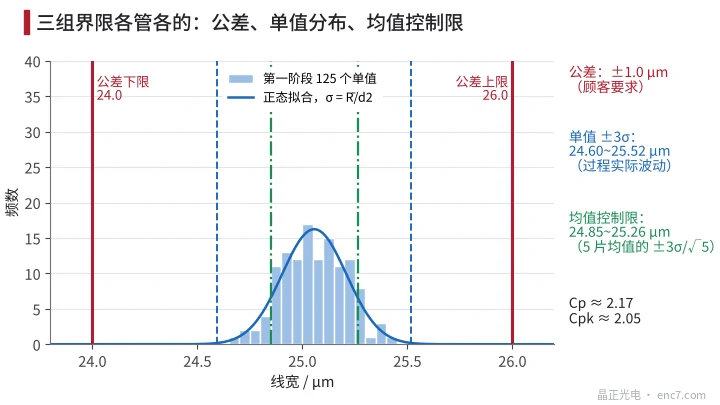
이 세 한계는 자주 혼동된다(그림 2):
- 공차 한계(24.0~26.0 μm)는 고객 요구로, 단품 합격 판정에 쓴다;
- 개별 ±3σ(약 24.60~25.52 μm)는 공정 자체의 변동 범위로, 공차와 비교해 공정 능력을 얻는다;
- 평균 관리 한계(24.85~25.26 μm)는 서브그룹 평균의 변동 범위로, 공정이 안정한지 판단에만 쓴다.
공차 한계를 X̄ 도에 그리지 말고, 공차로 관리 한계를 «넓히지» 말라. 공정이 관리 상태여도 능력이 충분하다는 뜻은 아니고, 능력이 충분해도 관리 상태라는 뜻은 아니다: 이 예에서 Cpk는 약 2.05이지만 드리프트는 여전히 경보해야 하며, 특수 원인이 작용 중임을 보여 주기 때문이다.
합리적 서브그룹과 측정 시스템
서브그룹을 어떻게 잡느냐가 관리도가 무엇을 감시하는지를 정한다. 5개 값이 같은 디스크의 5개 위치에서 오면 R은 디스크 내 차이만 반영해 관리 한계가 너무 좁아지고, 배치 간 정상 차이가 자주 이상 판정을 촉발한다. 선폭처럼 배치(같은 노광·현상) 단위로 바뀌는 파라미터는 같은 배치의 여러 장을 서브그룹으로 잡는 경우가 많다; 배치 간 변동이 크면 배치 평균에 개별값–이동 범위 도를 쓰고 디스크 내 범위 도를 함께 쓴다.
또한 관리도가 보는 것은 «공정 변동 + 측정 변동»이다. 선폭 측정의 표준 불확도가 0.09 μm이면 총 표준편차 0.154 μm의 분산 중 약 삼분의 일을 차지한다. SPC 전에 측정 시스템을 평가해야 한다.
공학 요점
- 일단계에서 최소 20~25 서브그룹을 모으고, 원인이 밝혀진 이상점을 제거한 뒤 관리 한계를 다시 계산한 다음 모니터링으로 넘긴다.
- 관리도 상수는 서브그룹 크기로 표에서 찾는다: n = 5이면 A₂ = 0.577, D₃ = 0, D₄ = 2.114, d₂ = 2.326.
- 서브그룹을 변동 원에 맞춘다: 배치 단위로 짜고, 한 디스크 안 다점만 쓰지 않는다. 그렇지 않으면 한계가 너무 좁아 허위 경보가 잦다.
- 이상 판정 규칙은 필요에 따라 고른다; 규칙을 하나 더할 때마다 허위 경보가 늘고, 이 예에서 추세형 두 규칙을 더하면 허위 경보가 약 2.5배가 된다.
- 공차 한계는 합격 판정에만 쓰고 평균도에 그리지 않는다; Cpk가 높은 공정도 특수 원인 경보에 대응해야 한다.
- 공정 조건 변경(현상액·광원·포토마스크 교체)은 관리도에 표시하고, 필요하면 일단계를 다시 한다.
요약
X̄-R 관리도는 A₂, D₃, D₄로 서브그룹 데이터의 평균 범위를 관리 한계로 바꾸고, 이상 판정 규칙으로 공정의 특수 원인을 식별한다. 그것은 공차 판정과 다른 질문에 답한다: 전자는 «공정이 바뀌었는가», 후자는 «제품이 합격인가». 합리적 군 편성, 적절한 규칙, 확인된 측정 시스템이 있어야 제품이 아직 합격일 때 공정 드리프트를 일찍 잡을 수 있다.
중국어 원문 기사 번역 (0200). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.