신호 문제 사례집
증상: 오차 곡선에 등간격 기복이 나타난다 — 마스크 이어붙임, 접착점, 나사의 구별
오차 곡선이 1회전에 n개의 등간격 기복을 보이면 형상이 원인을 가리킨다. 포토마스크의 섹터 이어붙임은 고조파가 1/k로 감소하는 계단을, 접착점의 국부 응력은 고조파가 빠르게 끊기는 융기를, 나사 체결은 n차가 지배적인 거의 정현파를 만든다. 본고는 세 가지의 고조파 특징을 유도하고 일차 차분, 장착 각도 변경, 응력 해제 재측정을 이용한 분리 절차를 제시한다.
전체 원주 오차를 기준 엔코더로 교정하니 곡선이 1회전에 n개의 등간격 기복을 보인다. 4개, 6개 또는 8개다. n회 대칭을 갖는 원인은 많지 않으며 가장 흔한 세 가지는 n개 섹터로 이어붙인 포토마스크, n개 접착점으로 접착한 디스크, n개 나사로 조인 클램프 링이다. 세 가지 모두 같은 크기의 n차 고조파를 만들 수 있지만 대책은 완전히 다르다. 이어붙임은 마스크 공정으로, 접착점은 접착 공정 변경으로, 나사는 클램프 방식 변경으로 이어진다. 이어붙임 공정 자체는 본 자료실의 포토리소그래피 관련 글에서, 나사가 진폭에 미치는 영향은 본 시리즈의 나사 개수 편에서 다룬다. 본고는 오차 곡선에서 세 가지를 분리하는 방법만 논한다.
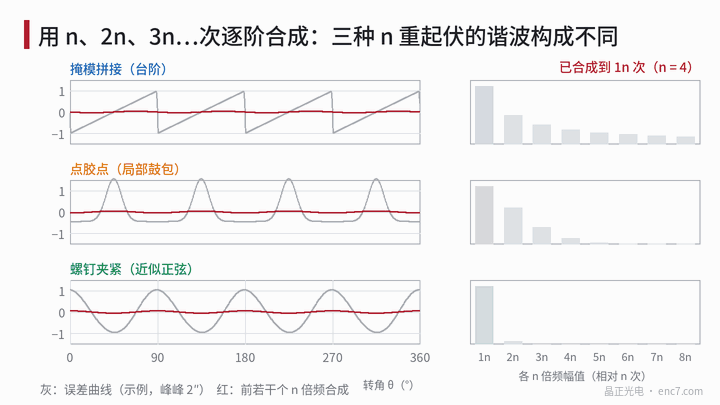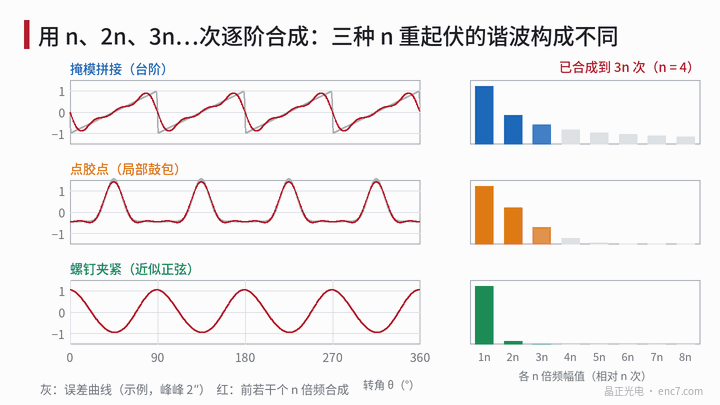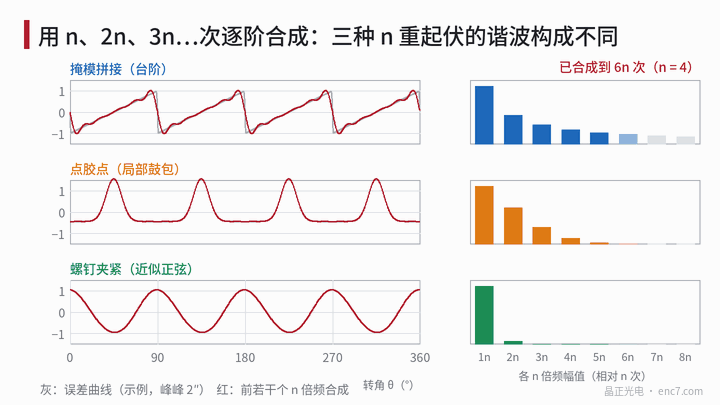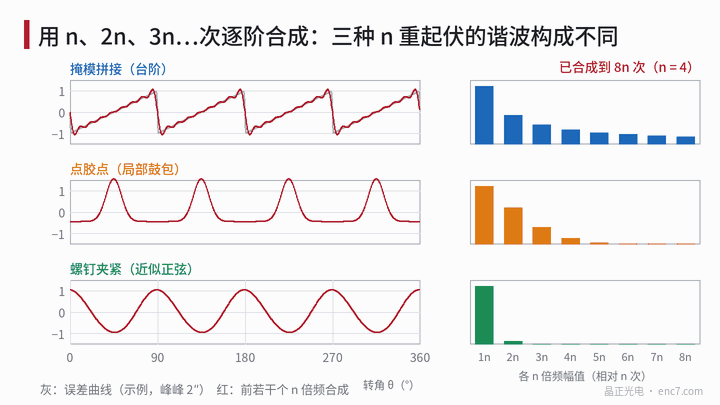
세 원인의 곡선 형상
마스크 이어붙임: 계단. 대형 포토마스크나 스텝 앤 리피트 묘화에서는 전체 원 패턴을 n개의 섹터 필드로 조합한다. 각 필드의 각도 배율 오차나 회전 오차는 같으므로 필드 안의 오차는 같은 경사가 되고, 필드 간 배치 오차는 경계에서 계단을 만든다. 리드헤드는 검출 창 안의 수십 주기를 평균하므로 곡선에서 계단은 창의 각도 폭만큼 넓은 급경사로 나타난다. r = 20 mm에서 0.5 mm 창은 약 1.4°다.
접착점: 국부 융기. 각 접착점의 경화 수축과 열 부정합은 점 부근에 국부적인 면내 왜곡과 면외 기복을 일으키며, 각도 오차는 각 점 부근에 융기를 이룬다(좌우 대칭 하중이면 양과 음의 로브가 하나씩인 S자형이 될 수도 있다). 그 폭은 점의 크기와 판독 반경까지의 거리로 정해지며, 곡선은 매끄럽고 계단이 없다.
나사 체결: 거의 정현파. n개의 집중 체결력이 디스크에 n엽 기복을 눌러 만든다. 패턴은 윗면에 있고, 판이 굽으면 표면 섬유가 중립면에 대해 −(t/2)·∂w/∂s만큼 접선 방향으로 이동하므로 n엽 기복 W·cos nθ는 다음 각도 오차를 만든다.
Δθ ≈ t·n·W/(2r²)·sin nθ
여기서 t는 디스크 두께다. t = 1.5 mm, n = 3, W = 1 μm, r = 20 mm이면 약 1.2″이며, 간격 변화가 리드헤드의 접선 결합을 통해 항을 하나 더한다(본 자료실의 편심과 기울기 편 참조). 고차 기복은 판 안에서 빠르게 감쇠하므로 판독 반경에서는 n차가 지배적이다.
고조파 특징
세 형상 모두 주기 360°/n의 함수이므로 스펙트럼은 정수배 k·n에만 나타나며, 차이는 감쇠 방식에 있다.
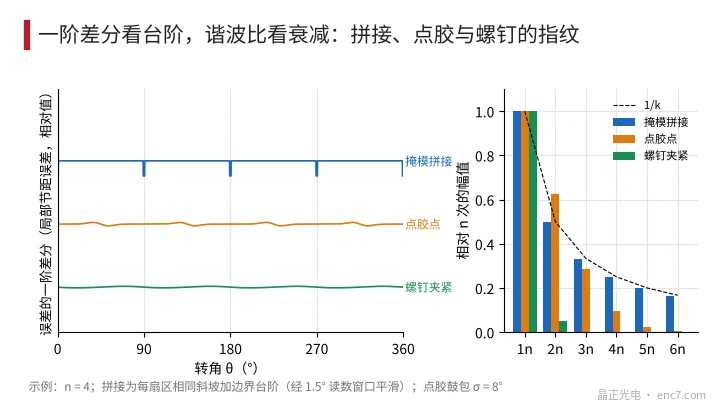
- 계단 높이 h의 톱니파 이어붙임 오차: H_kn = h/(πk), 비율 1 : 1/2 : 1/3 …의 느린 거듭제곱 감쇠. 검출 창은 매우 높은 차수에서만 이를 감쇠시킨다.
- 각도 폭 σ의 가우스 융기: H_kn ∝ exp(−(k·n·σ)²/2). n = 4, σ = 8°이면 비율은 1 : 0.63 : 0.29 : 0.10 : 0.02로 네다섯 번째 차수 이후 사실상 끊긴다.
- 나사 정현파: 2n차는 몇 퍼센트뿐이고 그 이상은 무시할 수 있다.
| 원인 | H_2n/H_n | H_3n/H_n | 4n 이상 | 시간 영역 특징 |
|---|---|---|---|---|
| 이어붙임 | 약 0.50 | 약 0.33 | 여전히 유의 | 계단, 일차 차분에 스파이크 |
| 접착점 | 0.3~0.7 | 0.1~0.3 | 빠르게 감쇠 | 매끄러운 융기 또는 S자 |
| 나사 | 몇 퍼센트 | 약 0 | 없음 | 정현파 |
(접착점 행은 점의 각도 폭에 따라 달라지며 값은 예시다.) 섹터 배치 오차가 무작위이면 이어붙임은 모든 차수에 걸친 광대역 성분도 만들고, 그 영점은 정확히 k·n에 놓인다. 이것도 이어붙임의 지문이다.
분리 절차
- 고조파 비 계산: H_2n/H_n, H_3n/H_n과 4n 이상의 잔차를 구한다. 고차에서 끊기지 않고 1/k에 가까운 비는 먼저 이어붙임을, n차만 있으면 먼저 나사를 가리킨다.
- 일차 차분 보기: 인접 샘플점의 오차를 빼면 국부 피치 오차가 된다. 이어붙임은 n개의 등간격 위치에 검출 창의 각도 폭 정도 너비의 고립된 스파이크를 보이고, 접착점과 나사는 완만한 기복만 보인다. 이 단계에는 충분히 조밀한 샘플링이 필요하며, 경계 부근에서는 최소한 눈금선 단위 측정이 필요하다.
- 장착 각도 변경: 허브의 표시를 위상 기준으로 하여 디스크를 허브에 대해 반 간격(180°/n) 돌려 다시 장착한다. 디스크를 따르는 이어붙임 성분은 n차 위상이 반전되고, 허브를 따르는 나사 성분은 그대로다. 허브의 고정 위치에 도포한 접착점도 허브를 따른다. 두 페이저 차의 절반이 디스크를 따르는 부분, 합의 절반이 허브를 따르는 부분이다.
- 응력 해제 재측정: 나사를 정격 토크의 절반으로 풀고 다시 측정하면 나사 성분은 대략 토크에 비례해 변한다. 온도를 바꾸면 접착점의 열응력 성분이 온도차에 따라 변한다. 이어붙임 성분은 두 경우 모두 변하지 않는다.
- 레이아웃과 대조: 포토마스크 레이아웃에서 이어붙임 경계의 각도를 찾아 스파이크 위치와 비교한다. r = 20 mm에서 1″는 접선 방향 배치 오차 0.1 μm에 불과해 비전 측정기로는 분해가 어려우므로, 대조는 보통 엔코더 자체의 조밀한 각도 측정으로 한다.
설계 포인트
- n개 등간격 기복에서는 먼저 고조파 비를 계산한다. 느린 1/k 감쇠는 이어붙임, 네다섯 번째 차수 이후 끊김은 국부 융기, n차만 있으면 체결을 가리킨다.
- 일차 차분의 고립 스파이크는 이어붙임 계단의 가장 직접적인 증거이며, 스파이크 폭은 대략 검출 창의 각도 폭이다.
- 반 간격 회전 재장착은 디스크와 허브를 따르는 성분을 분리하며, 반복 분해보다 목표가 분명하다.
- 나사의 n엽 기복은 표면 섬유 변위를 통해 각도 오차가 되며 약 t·n·W/(2r²)이다. 1 μm 기복만으로도 각초 수준에 이를 수 있다.
- 이어붙임 성분은 토크나 온도로 변하지 않아 보정 테이블이 장기간 유효하다. 접착점 성분은 온도에 따라 변하므로 보정 전에 온도 범위를 평가한다.
- 설계에서는 나사 개수, 접착점 개수, 마스크 섹터 수를 모두 다르게 하여 문제를 차수로 분리할 수 있게 한다.
정리
오차 곡선에 n개의 등간격 기복이 있으면 형상이 단서다. 이어붙임은 계단, 1/k로 감소하는 고조파, 일차 차분의 스파이크를 보이고, 접착점은 고조파가 비교적 빨리 끊기는 매끄러운 융기를, 나사는 n차가 지배적인 거의 정현파를 보인다. 고조파 비와 일차 차분으로 초기 판단을 하고 반 간격 회전 재장착과 응력 해제 재측정으로 확인하면 문제를 마스크, 접착, 체결 공정 중 어디로 돌릴지 정할 수 있다.
중국어 원문 기사 번역 (0237). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.