유리와 기판 과학
유리 점도–온도 곡선: 변형점, 서랭점, 연화점이 공정 온도 상한을 정한다
유리의 점도는 온도에 따라 VFT 식을 따르며, 변형점, 서랭점, 연화점은 일정한 점도에 대응한다. 이 글은 소다라임 유리와 붕규산 유리의 곡선을 세 점으로 피팅하고, 이를 완화 시간과 크리프량으로 환산하며, 성막·베이크·경화 온도가 왜 변형점보다 낮고 그보다도 여유를 두어야 하는지 설명한다.
유리에는 정해진 녹는점이 없으며, 「단단하다」「무르다」는 점도가 연속적으로 변한 결과이다. 코드 디스크 기판은 레지스트 베이크, 성막, 접착제 경화를 거치고 일부는 국소 가열도 받는다. 이 공정들의 온도 상한은 무엇이 정하는가? 답은 점도–온도 곡선에 있다. 유리 핸드북에 나오는 변형점, 서랭점, 연화점은 이 곡선 위의 고정 점도 눈금 세 개이다. 이 글은 VFT 식으로 이 곡선을 계산하고 치수 안정성에 바로 쓸 수 있는 양으로 환산한다.
세 가지 특성 온도
표준 방법에서 특성 온도는 일정한 점도로 정의된다(아래 표는 Pa·s. 옛 문헌은 poise 또는 dPa·s를 쓰며 1 Pa·s = 10 poise, 변형점은 흔히 10¹⁴·⁵ poise로 쓴다).
| 특성점 | 점도 η(Pa·s) | 소다라임(예) | 3.3형 붕규산(예) |
|---|---|---|---|
| 작업점 | 10³ | 약 1005 ℃ | 약 1252 ℃ |
| 연화점(Littleton) | 10⁶·⁶ | 약 726 ℃ | 약 820 ℃ |
| 서랭점 | 10¹² | 약 546 ℃ | 약 560 ℃ |
| 변형점 | 10¹³·⁵ | 약 514 ℃ | 약 510 ℃ |
연화점은 유리가 자중으로 눈에 띄게 변형되는 온도이고, 서랭점 부근에서는 내부 응력이 분 단위로 뚜렷하게 완화되며, 변형점 아래에서는 응력이 실용적인 시간 안에 사실상 「동결」된다. 수치는 전형적인 핸드북 값이며 실제 품종은 공급사 데이터를 따른다.
VFT 식과 세 점 피팅
과냉각 액체의 점도–온도 관계는 일반적으로 Vogel–Fulcher–Tammann 식으로 나타낸다.
lg η = A + B / (T − T₀)
η의 단위는 Pa·s, T는 온도(이 글에서는 ℃로 나타내며 T₀도 같은 단위), A, B, T₀는 피팅 파라미터이고 T₀는 점도가 발산하는 온도이다. 서랭점, 연화점, 작업점 세 점으로 정확히 풀면 다음과 같다.
| 유리 | A | B | T₀ | 예측 변형점 | 핸드북 변형점 |
|---|---|---|---|---|---|
| 소다라임 | −3.79 | 5471 | 200 ℃ | 516 ℃ | 약 514 ℃ |
| 붕규산 | −3.03 | 6970 | 96 ℃ | 518 ℃ | 약 510 ℃ |
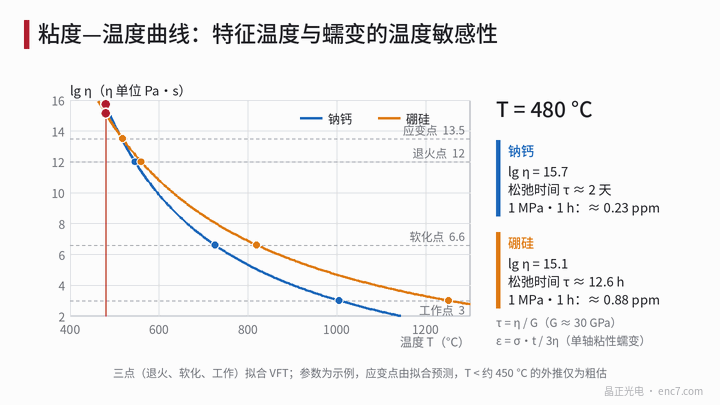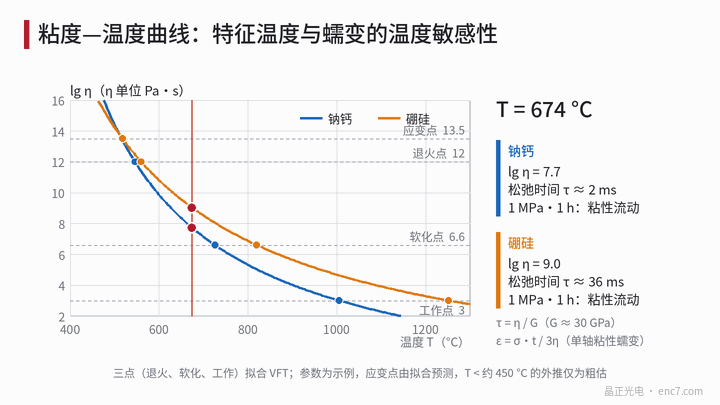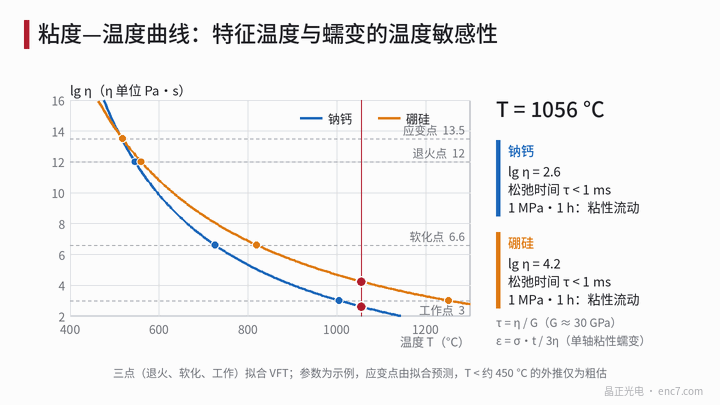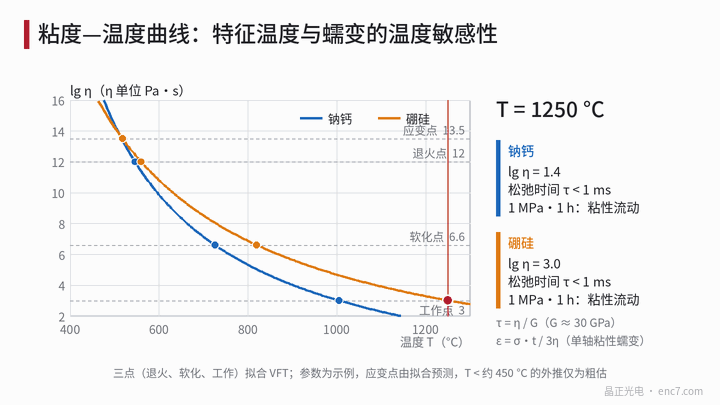
변형점 데이터를 쓰지 않았는데도 예측값은 핸드북과 10 K 미만 차이로, 세 파라미터 형식이 이 구간의 곡선을 기술하기에 충분함을 보여 준다. 곡선의 기울기는 d(lg η)/dT = B/(T − T₀)²이며, 변형점에서 소다라임은 약 0.055 /K, 즉 온도가 18 K 오를 때마다 점도가 한 자릿수 떨어지고 10 K마다 약 1/3.6이 된다. 붕규산은 약 0.040 /K로 25 K에 한 자릿수이다. 온도의 작은 변화가 점도의 지수적 변화에 대응하며, 이것이 공정 온도를 엄격히 관리해야 하는 이유이다.
점도에서 완화 시간과 크리프량으로
점도 자체는 직관적이지 않으므로 두 가지 양으로 환산하면 쓰기 쉽다. Maxwell 완화 시간은 τ = η / G이며 G는 전단 탄성률로 약 30 GPa로 둔다. 변형점에서 τ ≈ 10¹³·⁵ ÷ 3×10¹⁰ ≈ 18 min, 서랭점에서는 약 33 s이다. 단축 응력 σ 아래의 점성 크리프 속도는 σ/(3η)이므로 유지 시간 t 후의 변형률은
ε = σ·t / (3η)
σ = 1 MPa(클램프 힘, 접착층 수축, 온도 구배가 만드는 응력과 같은 수준), t = 1 h로 하면 위 VFT 피팅에서 다음을 얻는다.
| 온도 | 소다라임: lg η | 소다라임: ε | 붕규산: ε |
|---|---|---|---|
| 450 ℃ | 18.1 | 0.001 ppm | 0.03 ppm |
| 480 ℃ | 15.7 | 0.23 ppm | 0.9 ppm |
| 500 ℃ | 14.4 | 4.6 ppm | 7 ppm |
| 514 ℃ | 13.6 | 30 ppm | 27 ppm |
| 530 ℃ | 12.8 | 약 210 ppm | 약 110 ppm |
| 550 ℃ | 11.8 | 약 1800 ppm | 약 560 ppm |
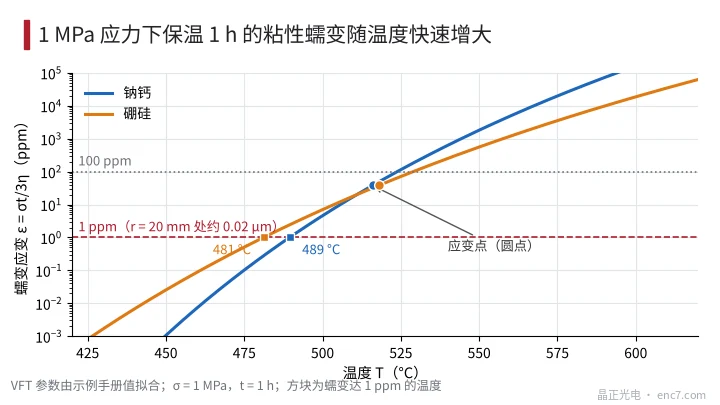
480 ℃에서 550 ℃까지 70 K 차이인데 크리프량은 네 자릿수 가까이 변한다. r = 20 mm에서 1 ppm의 반경 방향 치수 변화는 약 0.02 μm이다. 크리프가 1 ppm에 이르는 온도는 소다라임 약 490 ℃, 붕규산 약 481 ℃로 변형점보다 25–35 K 낮다.
주의할 점이 두 가지 있다. 첫째, VFT가 기술하는 것은 평형 상태의 과냉각 액체이다. 전이 온도(대략 서랭점 부근) 아래에서는 구조가 더 이상 평형이 아니어서 실제 점도는 외삽보다 완만하게 떨어지고 열이력에도 의존한다. 급랭한 유리는 가상 온도가 높아 같은 온도에서도 평형 외삽보다 빨리 완화된다. 따라서 변형점 아래에서 VFT 외삽으로 얻은 크리프량은 낙관적이며 하한으로만 볼 수 있다. 둘째, 크리프는 응력 아래의 소성으로, 전이 온도 아래의 체적 구조 완화(열처리 후 몇 ppm의 수축)와는 다르며 후자는 별도의 글에서 다룬다.
공정 온도 상한을 어떻게 정하는가
그림 3의 각 공정을 변형점과 비교하면, 포토레지스트 프리베이크와 포스트베이크는 일반적으로 90–130 ℃, 접착제 경화는 일반적으로 80–150 ℃, 성막 시 기판 가열은 300 ℃ 전후가 흔하다(예). 모두 소다라임, 붕규산의 변형점에서 160 K 이상 떨어져 있으므로 점성 크리프는 고려하지 않아도 된다. 응력의 주된 원인은 점성 유동이 아니라 열팽창 불일치와 온도 구배이다.
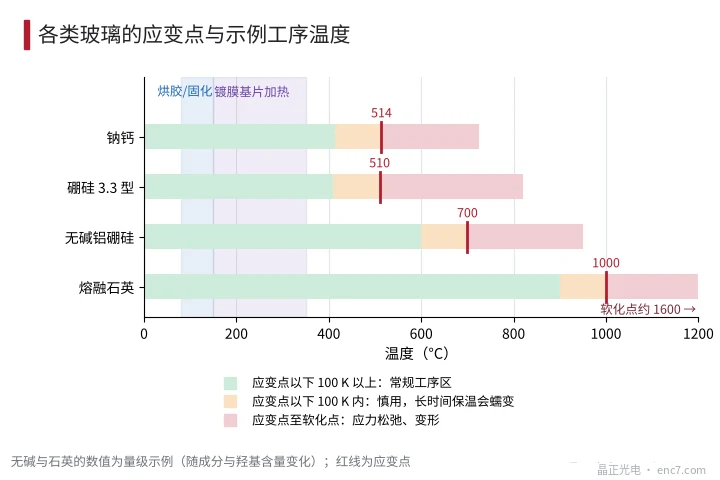
점도를 실제로 따져야 하는 경우는 세 가지이다. 첫째, 응력 제거 어닐링이나 열간 굽힘처럼 의도적으로 변형점 위로 들어가는 공정은 서랭점 부근 유지와 서랭으로 설계해야 한다. 둘째, 국소 가열, 예를 들어 레이저 가공의 열영향부는 순간적으로 변형점을 넘어 냉각 후 잔류 응력을 남긴다. 셋째, 온도 분포가 불균일한 베이크에서 고온부가 완화 영역에 들어가면 응력이 승온 중에 풀렸다가 냉각 중에 새 상태로 다시 생겨 휨이 「고정」된다. 장시간(수 시간) 유지하는 공정에서 그림 3에 따라 변형점보다 최소 100 K 아래를 일반 상한으로 잡으면 비평형 외삽에 대한 여유를 남긴 셈이다.
엔지니어링 요점
- 유리 핸드북을 볼 때 변형점, 서랭점, 연화점을 측정 규격과 함께 기록한다. 규격이 다르면 온도가 몇 도 다를 수 있다.
- 알려진 세 점으로 VFT를 피팅하고 넷째 점(예: 변형점)이 맞는지 검증한다. 10 K 이내로 맞아야 중간 온도에 쓸 수 있다.
- 장시간 유지 공정의 상한은 변형점보다 최소 100 K 아래로 한다. 짧은 급속 공정은 다소 완화할 수 있지만 온도 균일성을 관리한다.
- 변형점 부근에서는 10 K 오를 때마다 점도가 약 1/3이 된다(소다라임). 온도 제어 편차는 이 감도에 근거해 요구한다.
- 국소 열원(레이저, 용접) 주변은 변형점을 넘어 절단 후 잔류 응력이 남으므로 어닐링과 조합해야 한다.
- 크리프는 σ·t/3η로 추정한다. 먼저 클램프 힘이나 접착층 응력의 크기 수준을 추정한 뒤 공정이 안전한지 판단한다.
- 전이 온도 아래의 VFT 외삽은 낙관적이므로 결론은 순위 매기기와 여유 설계에만 쓰고 정확한 예측으로 보지 않는다.
정리
유리의 점도는 온도에 따라 지수적으로 변하며, 변형점, 서랭점, 연화점은 이 곡선 위의 고정 눈금이다. 세 점으로 피팅한 VFT 식에서, 소다라임 유리는 480 ℃에서 550 ℃ 사이에 크리프량이 네 자릿수 가까이 변한다는 결론을 얻는다. 따라서 일반적인 베이크, 경화, 성막은 변형점보다 훨씬 낮고, 열간 가공과 국소 가열은 점도 창에 따라 설계해야 한다.
중국어 원문 기사 번역 (0562). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.