유리와 기판 과학
서랭이 불충분한 유리: 잔류 응력, 복굴절과 광탄성 측정
너무 빠른 냉각은 판 내부의 온도차를 잔류 응력으로 동결시킵니다. 이 글은 점탄성 모델과 동결 추정으로 응력과 냉각 속도, 판 두께의 관계를 구하고, 두께 방향 응력을 보려면 편광 측정을 판 가장자리에서 해야 하는 이유를 설명하며, 절단 후 원판의 2차 각도 오차, 작은 조각의 휨과 균열 위험을 추정합니다.
입고 사양에는 “내부 응력 ≤ 10 nm/cm”라고 적혀 있는데, 코드 디스크 소재로 절단하고 나면 치수가 몇 ppm 틀어져 있거나 작은 조각이 정반 위에서 평평하게 놓이지 않습니다. 이런 문제의 근원은 유리가 출하 전에 거친 냉각에 있습니다. 판 내부에 온도차가 있는 상태에서 유리가 이미 굳어 버리면, 그 온도차가 구조 속에 남습니다. 여기서는 먼저 응력이 어떻게 동결되는지 계산하고, 이어서 편광 측정으로 그것이 자주 보이지 않는 이유를 설명한 뒤, 마지막으로 절단 시 얼마나 해방되는지 추정합니다.
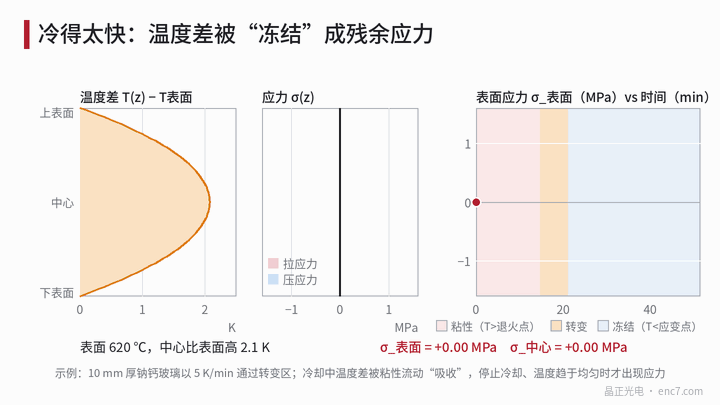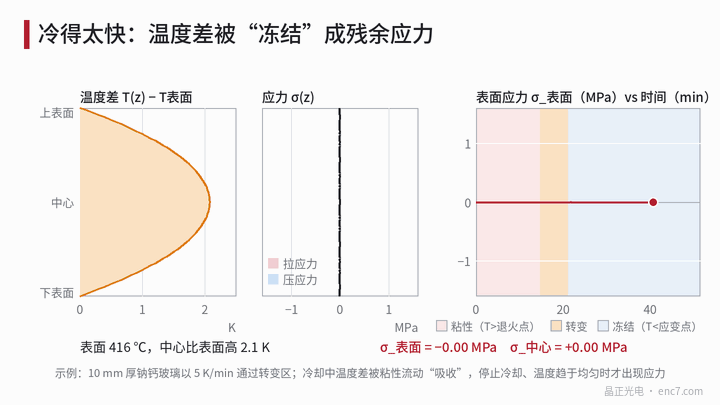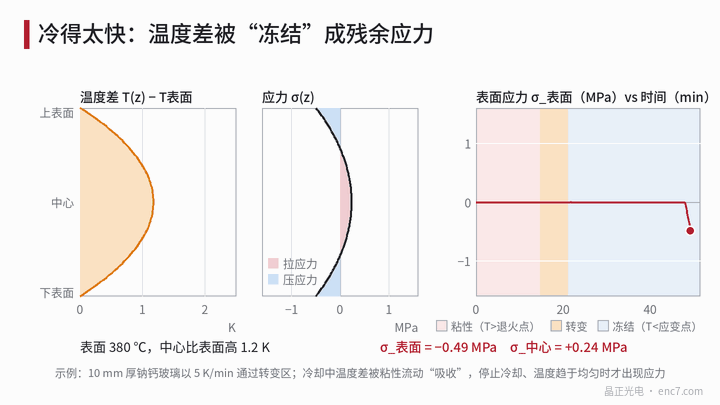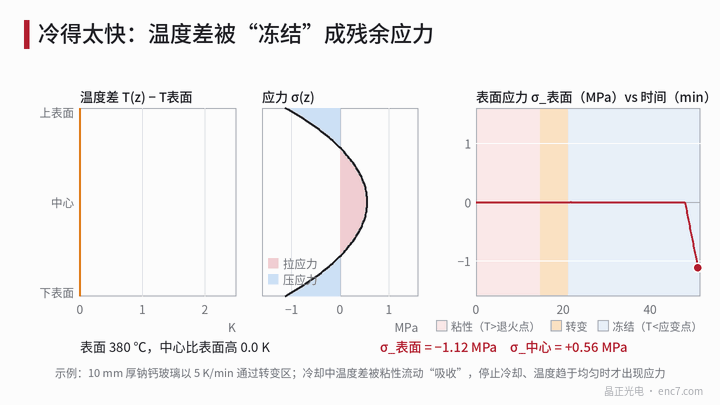
잔류 응력의 출처: 동결된 온도차
두께 2a인 평판을 일정한 속도 h로 냉각하면 판 내부에 포물선형 온도 분포가 생기고, 중심이 표면보다 다음만큼 뜨겁습니다.
ΔT = h·a² / (2κ)
여기서 κ는 열확산율이며 소다라임 유리는 약 5×10⁻⁷ m²/s(예시)입니다. 서랭점 위에서는 유리의 완화 시간이 수십 초 이내이므로(이 라이브러리의 점도 곡선 글 참조) 온도차로 생긴 응력은 곧바로 점성 유동으로 지워집니다. 유리가 전이 영역을 지나며 굳을 때 이 온도차가 동결됩니다. 그 후 온도가 균일해지면 중심은 ΔT에 해당하는 만큼 표면보다 더 수축하고, 표면은 압축 응력 상태가 됩니다.
σ_표면 = −(2/3)·E·α·ΔT/(1−ν), σ_중심 = +(1/3)·E·α·ΔT/(1−ν)
E = 70 GPa, α = 9×10⁻⁶/K, ν = 0.22로 하면 E·α/(1−ν) ≈ 0.81 MPa/K입니다. 그림 1의 계산 예를 층별 맥스웰 모델(τ = η/G, η는 소다라임의 VFT 피팅)로 적분하면 표면 −1.12 MPa, 중심 +0.56 MPa로 위 식과 일치합니다.
응력은 냉각 속도에 비례하고 판 두께의 제곱에 비례합니다. 소다라임 유리의 광탄성 계수 C ≈ 27 nm/cm/MPa(10 nm/cm는 약 0.37 MPa)로 환산한 표면의 가장자리 관찰 판독값(nm/cm)은 다음과 같습니다.
| 판 두께 | 1 K/min | 5 K/min | 20 K/min |
|---|---|---|---|
| 2 mm | 0.2 | 1.2 | 4.8 |
| 10 mm | 6 | 30 | 121 |
| 20 mm | 24 | 121 | 485 |
판독값을 10 nm/cm(표면 약 0.37 MPa, 동결 온도차 ΔT ≤ 0.69 K에 해당)로 낮추려면 허용 냉각 속도는 h ≤ 2κΔT/a²로, 두께 2 mm에서 약 41 K/min, 10 mm에서 약 1.6 K/min, 20 mm에서 약 0.41 K/min입니다. 허용 속도가 두께의 제곱으로 떨어지므로 두꺼운 판은 반드시 천천히 냉각해야 합니다. 서랭에는 서랭점 부근의 유지도 필요하며, 이를 통해 온도를 균일하게 하고 기존 응력을 완화합니다. 유지 시간은 두께 방향 확산 시간 a²/κ(a = 5 mm일 때 약 50 s)보다 길어야 합니다. 정말로 천천히 냉각해야 하는 것은 전이 영역 부근뿐이고, 변형점 아래에서는 속도를 높여도 되며 제약은 일시적인 열응력뿐입니다. 이는 판 전체가 균온이 되면 사라집니다.
광탄성 측정: 어느 방향에서 볼 것인가
광탄성 관계식은 σ₁ − σ₂ = Δ/(C·t)이며 Δ는 광로차입니다(자세한 내용은 이 라이브러리의 재료 사양 글 참조). 핵심은 광로에 수직인 두 주응력의 차이에만 반응한다는 점입니다. 평판의 두께 방향 잔류 응력은 σ_x = σ_y = σ(z), σ_z = 0을 만족합니다. 빛을 판면에 수직으로 입사시키면 보이는 것은 σ_x − σ_y = 0으로, 판독값은 영이고 아무것도 보이지 않습니다. 판 가장자리에서 판면을 따라 보면 σ_y − σ_z = σ(z)가 보이며, 광로차는 Δ(z) = C·σ(z)·L(L은 광로 길이)입니다. 5 K/min으로 냉각한 10 mm 판은 표면에서 약 30 nm/cm이므로 폭 100 mm의 광로에서는 약 300 nm가 되지만, 수직 입사 판독값은 영입니다. 수직 입사에서 보이는 것은 면내 분포의 불균일(판 가장자리와 중심의 냉각 차이로 생긴 σ_r ≠ σ_θ)뿐입니다.
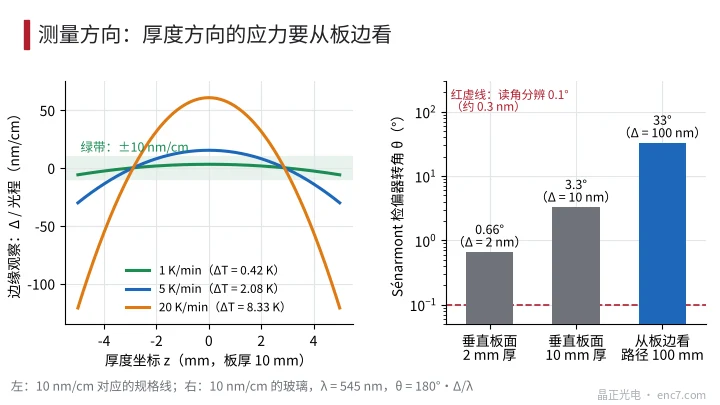
정량에는 세나르몽법을 사용합니다. 편광자, 시료(주축을 편광 방향에 대해 45°), λ/4 판, 검광자 순으로 놓고 검광자를 돌려 소광시키면 광로차는
Δ = λ·θ / 180°(θ는 검광자 회전각, 단위 도)
λ = 545 nm에서 도당 약 3.0 nm입니다. 10 nm/cm의 소다라임 유리는 두께 2 mm 수직 입사에서 겨우 2 nm, 회전각 0.66°이고, 두께 10 mm에서 3.3°, 가장자리에서 100 mm 광로로 보면 33°입니다. 각도 판독 분해능이 0.1°(약 0.3 nm)라면 두께 2 mm 박판의 분해능은 약 1.5 nm/cm에 불과하므로, 박판에는 자동 편광계가 필요합니다. 광학 유리 제조사 자료는 정밀 서랭을 일반적으로 ≤ 10 nm/cm로 규정하며, 특수 서랭은 6 또는 4 nm/cm까지 가능합니다. ISO 10110-2는 편광 기기용 광학 부품에 2 nm/cm 미만을 요구할 수 있습니다.
절단 후에는 무슨 일이 생기나
원판의 타원화. 면내 주응력 차 σ₁ − σ₂가 해방되면 두 방향의 변형률 차는 (1+ν)(σ₁ − σ₂)/E가 되고, 원판이 타원이 되어 2차 고조파 각도 오차가 생깁니다. 진폭은 변형률 차의 약 절반입니다.
Δθ₂ ≈ (1+ν)(σ₁ − σ₂) / (2E)
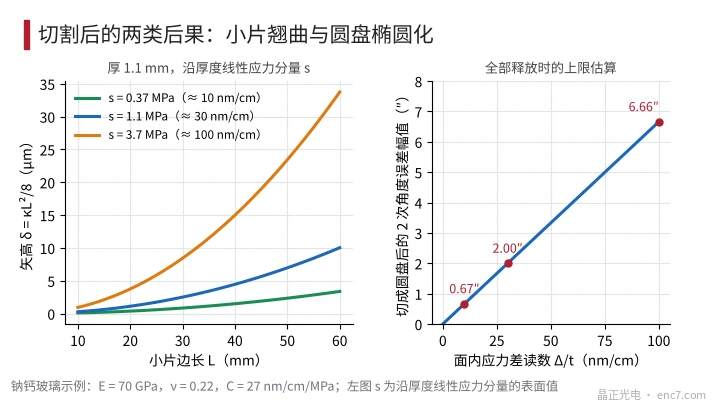
10 nm/cm(0.37 MPa)는 변형률 차 약 6.5 ppm에 해당하며 Δθ₂ ≈ 3.2 μrad ≈ 0.67″, 100 nm/cm에서는 약 6.7″입니다. 이는 전부 해방될 때의 상한입니다. 등이축 성분은 반경을 비례적으로 바꿀 뿐 각도는 바꾸지 않으며, r = 20 mm에서 MPa당 약 0.22 μm입니다.
작은 조각의 휨. 두께 방향으로 비대칭인 선형 응력 성분(표면값 s)은 판에 곡률 κ = 2s(1−ν)/(E·t)를 줍니다. 자유로운 판은 이미 이 곡률을 갖고 있으며, 진공 흡착이나 접착으로 평평하게 유지되었거나 단면 연삭·연마로 층을 제거한 판에서 잘라 낸 작은 조각은 이 곡률을 회복하거나 바꿉니다. 두께 1.1 mm, s = 0.37 MPa이면 R ≈ 133 m이고, 20 mm 조각의 새그는 δ = κL²/8 ≈ 0.37 μm, 50 mm에서는 약 2.3 μm입니다. s = 3.7 MPa(약 100 nm/cm)에서는 각각 3.7 μm와 23 μm입니다(그림 3).
균열. 50 μm의 가장자리 결함에서 K ≈ 1.12σ√(πa)로 MPa당 약 0.014 MPa·√m이며, 파괴 인성 0.75 MPa·√m에 도달하려면 약 53 MPa의 인장 응력이 필요합니다. 수십~수백 nm/cm의 서랭 부족으로는 저절로 깨지지 않습니다. 정말 위험한 것은 수십 MPa의 급랭 응력이며, 그런 유리는 절단 시 균열이 진전될 수 있습니다.
실무 포인트
- 입고 사양에 측정 방향과 위치를 명시한다. 판면 수직 판독값은 면내 응력차만 반영하며, 두께 방향 잔류 응력은 판 가장자리에서 측정해야 한다.
- 두꺼운 판의 허용 냉각 속도는 두께의 제곱에 반비례한다. ≤ 10 nm/cm 기준으로 10 mm 판은 약 1.6 K/min이다. 박판의 서랭 곡선을 후판에 그대로 쓰지 않는다.
- 박판의 수직 입사 광로차는 몇 nm에 불과하므로 분해능 0.1 nm 수준의 자동 편광계를 사용한다.
- 먼저 절단 후 성막할지, 먼저 성막 후 절단할지는 2차 오차 추정과 함께 판단한다. 100 nm/cm 판에서 자른 원판은 2차 각도 오차가 수 각초에 이를 수 있다.
- 단면 연삭·연마와 단면 성막은 응력 대칭을 깨뜨린다. 곡률을 미리 추정하고 필요하면 양면을 대칭으로 가공한다.
- 응력 과대가 의심되는 로트는 먼저 가장자리 관찰과 시험 절단을 하여 치수와 평면도가 변하는지 확인한 뒤 재서랭 여부를 결정한다.
요약
잔류 응력은 냉각 중 동결된 온도차입니다. 표면은 압축, 중심은 인장이며 크기는 냉각 속도와 판 두께의 제곱에 비례합니다. 10 mm 소다라임 판을 10 nm/cm로 낮추려면 약 1.6 K/min이 필요합니다. 두께 방향 응력은 수직 입사로는 보이지 않으므로 판 가장자리에서 봐야 합니다. 절단 시 면내 응력차는 2차 각도 오차로 해방되고 비대칭 성분은 작은 조각을 휘게 하며, 그 크기는 이 글의 식으로 추정할 수 있습니다.
중국어 원문 기사 번역 (0563). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.