유리와 기판 과학
팽창 계수 측정: 푸시로드 팽창계와 레이저 간섭법 비교
푸시로드 팽창계와 레이저 간섭법은 같은 팽창 계수를 측정하는데, 능력 차이는 어디에 있을까요? 이 글은 50 mm 시료를 100 K 승온하는 예로 각 재료의 신장량을 계산하고 불확도 예산을 세운 뒤, 소다라임, 붕규산, 용융 석영과 제로 팽창 재료에 대한 두 방법의 적합성을 비교하고 입고 검증에서의 방법 선택을 제시합니다.
코드 디스크 입고 검증에서 팽창 계수는 자체 검증이 가장 어려운 항목입니다. 붕규산 유리는 흔히 3.3 ± 0.2, 용융 석영은 0.5, 제로 팽창 재료는 ±0.02 이내로 규정됩니다(단위는 모두 10⁻⁶/K). 장비 설명서의 “분해능”은 길이 센서의 디지털 자릿수이고, α의 불확도는 베이스라인, 온도와 광로가 함께 결정하며, 둘은 흔히 한두 자릿수 차이가 납니다. 이 글은 푸시로드 팽창계(ASTM E228 계열 방법)와 레이저 간섭법(ASTM E289 계열 방법)을 같은 불확도 예산에서 비교합니다.
측정할 양의 크기
평균 선팽창 계수는 다음과 같이 정의됩니다.
α_m = ΔL / (L₀·ΔT)
여기서 L₀는 기준 온도에서의 시료 길이, ΔL은 온도 변화 ΔT로 인한 길이 변화입니다. L₀ = 50 mm, ΔT = 100 K로 하면:
| 재료 | α(10⁻⁶/K) | ΔL |
|---|---|---|
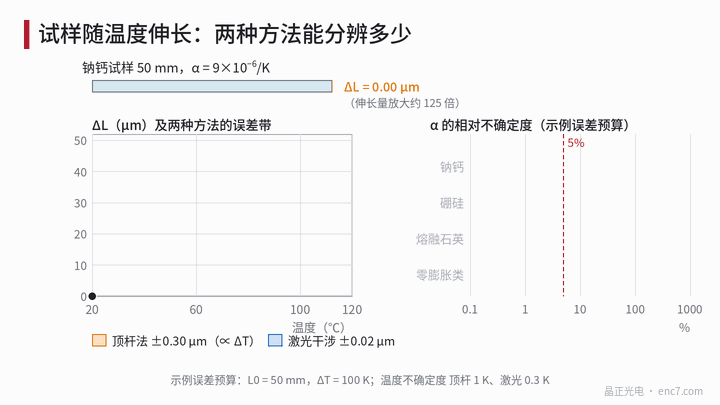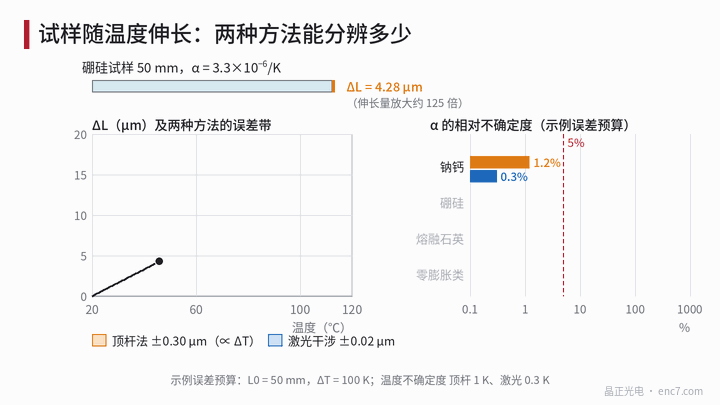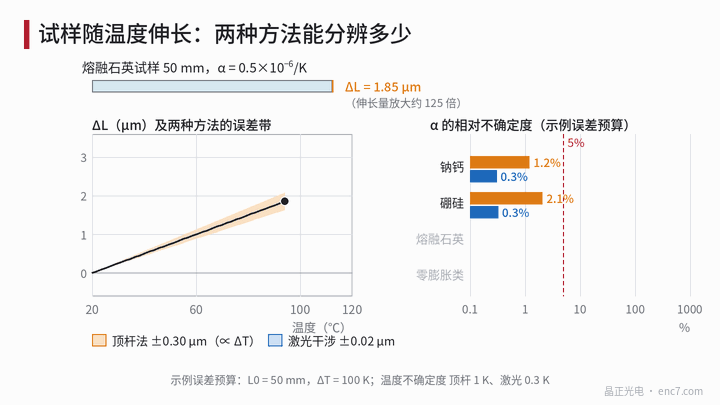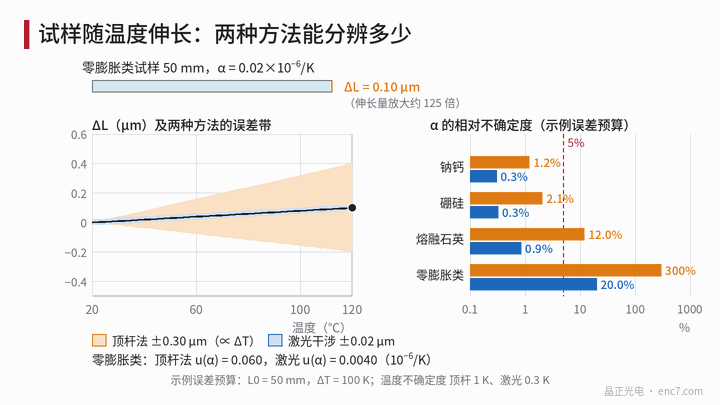
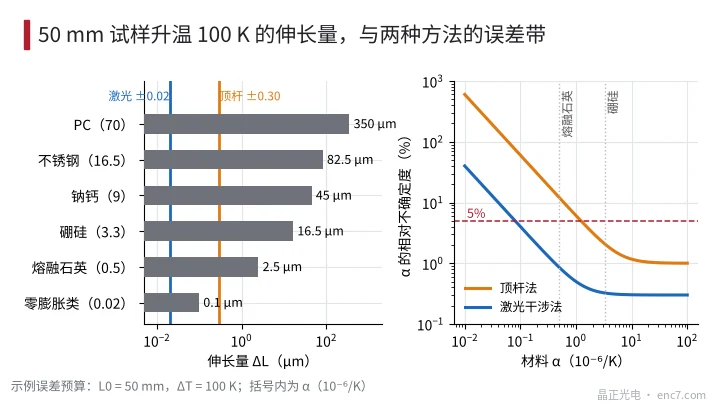
| 제로 팽창 계열(예시) | 0.02 | 0.1 μm |
| 용융 석영 | 0.5 | 2.5 μm |
| 붕규산 유리 | 3.3 | 16.5 μm |
| 소다라임 유리 | 9 | 45 μm |
| 스테인리스강 | 16.5 | 82.5 μm |
| 폴리카보네이트 | 70 | 350 μm |
불확도 전파는 u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)²이며, 시료 길이의 오차(50 mm에 대해 10 μm는 0.02%에 불과)는 무시할 수 있습니다. 첫째 항은 재료와 무관한 “절대” 오차이고, 둘째 항은 α에 비례합니다. α가 작을수록 첫째 항이 지배적이 되며, 이것이 제로 팽창 재료를 측정하기 어려운 이유입니다.
푸시로드법: 병목은 베이스라인과 온도
푸시로드법에서는 시료의 한쪽 끝을 홀더에 대고, 다른 쪽 끝의 신장을 푸시로드를 통해 변위 센서(흔히 차동 변압기)로 전달합니다. 푸시로드와 홀더 자체도 온도에 따라 늘어나므로, 팽창을 알고 있는 표준 시료로 먼저 베이스라인을 측정하고 시료 판독값에서 빼야 합니다. 센서 자체의 디지털 분해능은 나노미터 수준에 이를 수 있지만, 베이스라인 보정 잔차와 푸시로드의 불균일한 가열 때문에 ΔL의 총 불확도는 보통 영점 몇 마이크로미터입니다. 예시값으로 ±0.30 μm(ΔT에 선형 증가), 온도 불확도 1 K(열전대와 시료 사이의 온도차)를 취하면
δα(베이스라인) = 0.30 μm / (50 mm × 100 K) = 0.06×10⁻⁶/K
이며 재료와 무관합니다. α = 9인 소다라임 유리에서는 0.7%에 불과하고 온도 항 0.09가 주된 역할을 하여 합계 ±0.108, 약 1.2%입니다. 붕규산 3.3에서는 ±0.069, 약 2.1%로 ±0.2(약 ±6%)의 공차를 검증하기에 충분합니다. 용융 석영 0.5에서는 합계 ±0.060으로 상대 오차가 12%까지 올라가며, 0.5와 0.45를 더 이상 구별할 수 없습니다.
레이저 간섭법: 파장을 자로 쓴다
레이저 간섭법에서는 시료 끝면(또는 시료에 붙인 반사경)이 마이컬슨 또는 패브리–페로 간섭계의 반사면 하나가 됩니다. 632.8 nm 헬륨-네온 레이저에서 변위가 λ/2 ≈ 316 nm 변할 때마다 줄무늬 하나가 지나가며, 줄무늬를 1/100로 세분하면 약 3 nm 분해능이 됩니다. 시료를 푸시로드 없이 균온 블록 안에 둘 수 있어 푸시로드 베이스라인 문제가 사실상 없습니다.
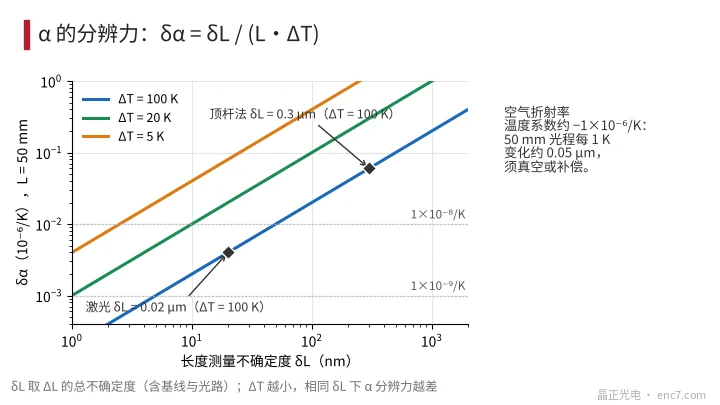
새로운 문제는 광로에서 옵니다. 공기 굴절률의 온도 계수는 약 −1×10⁻⁶/K로, 50 mm 광로에서 1 K 변할 때마다 광로가 약 0.05 μm 변합니다(편도, 왕복이면 두 배). 이는 0.02 μm 목표와 같은 자릿수이므로 진공, 굴절률 보정 또는 기준 광로가 필요합니다. ±0.02 μm, 온도 불확도 0.3 K(시료는 균온 블록 안)로 하면 δα(베이스라인) = 0.004×10⁻⁶/K, 즉 4×10⁻⁹/K로 “10⁻⁸/K 수준”이라는 표현을 만족합니다. 분해능 식은
δα = δL / (L₀·ΔT)
그림 3과 같이 α를 1×10⁻⁹/K까지 측정하려면 L₀ = 50 mm, ΔT = 100 K에서 δL = 5 nm가 필요합니다. ΔT를 20 K만 잡으면 같은 δL = 0.02 μm로는 0.02×10⁻⁶/K밖에 얻지 못합니다. 영점 교차점 부근의 재료를 측정하려면 흔히 더 좁은 온도 구간과 더 작은 δL이 필요합니다.
불확도 예산과 입고 검증의 방법 선택
예시 예산(L₀ = 50 mm, ΔT = 100 K)에 따르면:
| 재료 | 푸시로드법 u(α) | 레이저법 u(α) | 선택 |
|---|---|---|---|
| 소다라임 9 | ±0.108(1.2%) | ±0.027(0.3%) | 푸시로드법으로 충분 |
| 붕규산 3.3 | ±0.069(2.1%) | ±0.011(0.3%) | 푸시로드법으로 충분 |
| 용융 석영 0.5 | ±0.060(12%) | ±0.0043(0.9%) | 레이저법 |
| 제로 팽창 계열 0.02 | ±0.060(300%) | ±0.0040(20%) | 레이저법만 가능 |
α가 클 때 레이저법의 상대 오차는 길이가 아니라 온도 항(100 K에 대한 0.3 K)이 결정하므로, 더 개선하려면 균온성을 개선해야 합니다. 소다라임과 붕규산에서는 푸시로드법의 불확도가 이미 공차보다 훨씬 작아 더 비싼 방법으로 바꿀 필요가 없습니다.
실무 포인트
- 먼저 길이 센서의 분해능과 α의 불확도를 구분한다. 후자는 베이스라인, 온도와 광로가 결정하므로 공급자에게 예산을 요구한다.
- 공차가 ±0.2 이상인 소다라임과 붕규산 유리는 표준 시료를 쓴 푸시로드법으로 충분하며 레이저법을 고집할 필요가 없다.
- 용융 석영, 결정화 유리 등 α < 1인 재료는 푸시로드법의 절대 오차 약 0.06이 α와 같은 자릿수이므로 레이저 간섭법을 선택한다.
- 시료를 길게 하거나 온도 구간을 넓히면 δα가 1/(L₀·ΔT)로 줄어 분해능이 오르지만, α의 온도 의존성을 고려해 환산해야 한다.
- 팽창 계수는 반드시 온도 구간과 함께 보고한다. 유리는 보통 20–300 ℃ 평균값이고 코드 디스크의 실제 사용 온도 구간은 더 좁으므로 둘을 그대로 바꿔 쓸 수 없다.
- 레이저법은 진공이나 굴절률 보정을 써야 한다. 50 mm 광로에서 기온 1 K 변화는 약 0.05 μm의 가짜 신장에 해당한다.
- 같은 로트의 입고품은 비교법을 쓸 수 있다. 시료와 기준 시료를 같은 로에서 동시에 측정하면 차이값은 공통 모드 오차의 영향을 적게 받는다.
요약
팽창계의 실제 지표는 α의 불확도이며 u_ΔL/(L₀·ΔT)와 α·u_ΔT/ΔT 두 항으로 이루어집니다. 푸시로드법의 베이스라인 오차는 약 0.06×10⁻⁶/K로 소다라임과 붕규산 검증에는 충분하지만 0.5 이하의 재료는 구별하지 못합니다. 레이저 간섭법의 길이 항은 4×10⁻⁹/K에 불과해 용융 석영과 제로 팽창 재료에 적합하지만 광로와 균온을 관리해야 합니다. 입고 검증에서는 재료의 α에 따라 방법을 고르면 됩니다.
중국어 원문 기사 번역 (0565). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.