유리와 기판 과학
플로트 유리의 주석면과 공기면: 크롬 성막면에서 차이는 얼마나 큰가
플로트 유리의 주석욕 접촉면에는 수 마이크로미터 깊이의 주석 확산층이 있다. 본고는 확산 모델로 주석 농도 프로파일을 추정하고, 254 nm 자외선 램프로 주석면을 식별하는 방법, 가열 백화·밀착·내구 차이 중 확도가 높은 것과 자체 측정이 필요한 것을 정리하며, 성막면 선택과 마킹을 제시한다.
플로트 유리는 용융 주석욕 위에서 성형되며, 아랫면이 주석에 닿고 윗면은 보호 분위기를 향한다. 성형 온도에서 주석이 아랫면으로 확산해 «주석면»과 «공기면»의 조성이 달라진다. 육안으로는 거의 구별되지 않지만, 크롬 각선 전의 세정·베이크·막 밀착에는 차이가 날 수 있다. 먼저 주석이 얼마나 깊이 들어가는지 추정하고, 주석면 식별법, 확도가 높은 차이와 자체 측정이 필요한 차이를 나눈다.
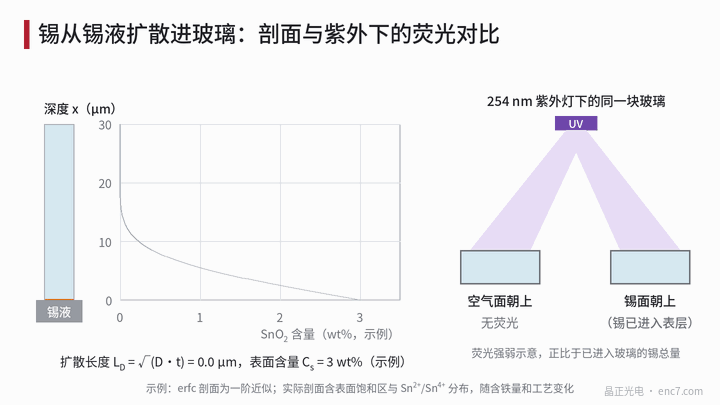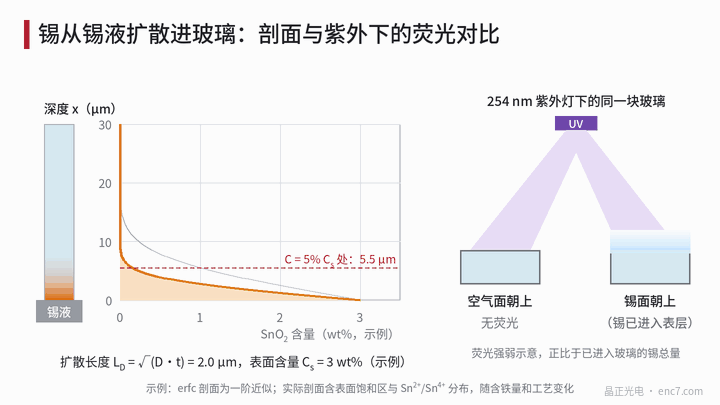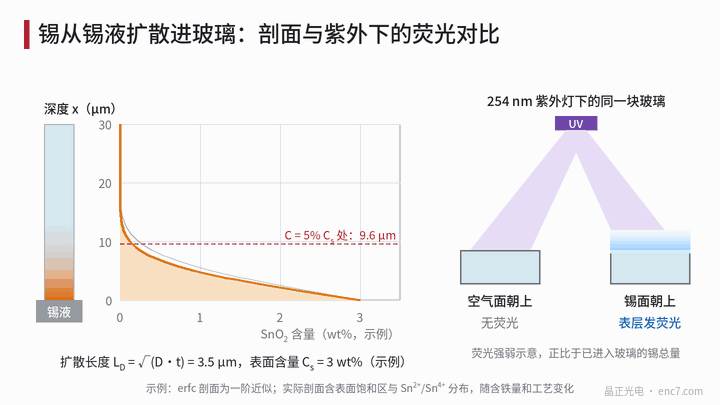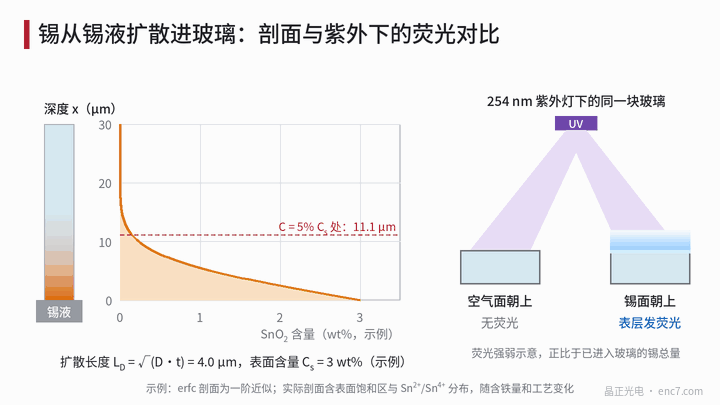
주석 확산 프로파일: 수 마이크로미터에서 십수 마이크로미터
주석은 주로 Sn²⁺로 유리에 들어가 안쪽으로 줄어든다. 가장 단순한 일차 모델은 표면 농도 일정한 픽의 제이법칙이다:
C(x, t) = C_s · erfc( x / (2 L_D) ), L_D = √(D·t)
여기서 x는 주석면 표면에서의 깊이, C_s는 표면 농도, D는 확산 계수, t는 접촉 시간, L_D는 확산 길이이다. 문헌의 표면 함량은 수 wt% SnO₂ 정도, 깊이는 수~십수 마이크로미터이며 철 함량·주석조 온도·체류 시간에 따라 크게 달라진다. 예시 매개변수 C_s = 3 wt%, L_D = 4 μm(가정값, 특정 제품과 무관):
| 깊이 x(μm) | 0 | 2 | 4 | 8 | 12 | 16 |
|---|---|---|---|---|---|---|
| SnO₂(wt%) | 3.0 | 2.17 | 1.44 | 0.47 | 0.10 | 0.014 |
농도가 1, 0.1, 0.01 wt%까지 떨어지는 깊이는 5.5, 12.0, 16.6 μm이며 L_D에 비례한다: L_D = 2 μm이면 2.7, 6.0, 8.3 μm, L_D = 6 μm이면 8.2, 18.1, 24.9 μm(그림 2). 예시 주석 총량은 약 0.34 g/m² SnO₂로 환산되며 양은 작지만 모두 표층 수 마이크로미터에 집중된다. 실제 프로파일은 최표층 포화 구간과 Sn²⁺/Sn⁴⁺ 분포가 있어 erfc는 일차 근사일 뿐이며 수치는 자릿수 참고용이다.
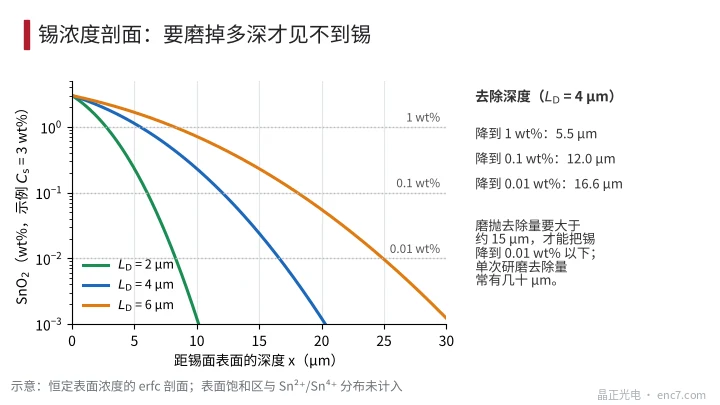
직접적인 결론: 수 마이크로미터의 가벼운 연마로는 주석이 제거되지 않는다. 예시 프로파일에서 5 μm를 깎으면 표면은 여전히 약 1.1 wt%이고 주석 총량의 약 26%가 남으며, 10 μm 후에는 약 0.23 wt%·약 4%, 15 μm 후에야 약 0.02 wt%로 떨어진다. 한 번의 연삭 제거량은 종종 수십 μm이므로 연삭·연마된 기판에서는 주석면이 이미 없어졌고, 세정만 하거나 «화염 연마»한 원판에는 남아 있다.
주석면 식별법
254 nm 자외선 램프. 어두운 곳에서 단파 자외선 램프(파장 약 254 nm)를 비스듬히 비추면 주석면 표층은 약한 청백색 형광을 내고 공기면은 거의 빛나지 않는다—현장에서 쓰는 식별법이다. 요점: 단파 자외선만 유효하고 장파 자외선 램프는 보통 안 된다; 유리 자체가 254 nm에서 강하게 흡수하므로 램프는 주석면 쪽에서 비춰야 한다—주석면이 아래이면 자외선이 들어가지 않아 «형광 없음»으로 보여 오판하기 쉽다; 형광은 약하므로 암실에서 비스듬히 보고 알려진 주석면 시료와 비교한다. 자외선 램프는 눈과 피부에 해로우니 자외선 보호 고글을 쓰고 관을 직시하지 않는다.
기타 방증. 공기 중 가열 시 주석면이 백화할 수 있다(다음 절); 두면의 굴절률 차는 작아 식별 수단으로 부적합하다; 연삭·연마된 기판에서는 주석이 이미 없어 형광법이 적용되지 않는다.
확도가 높은 차이와 자체 측정이 필요한 차이
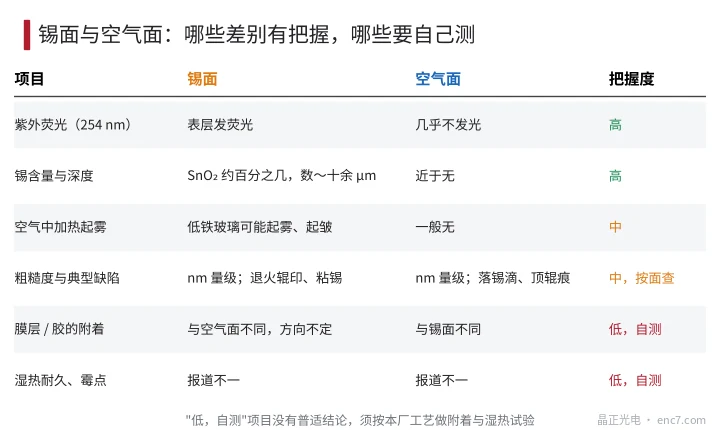
그림 3은 차이를 세 단계로 나눈다.
확도 높음: 주석 함량과 형광—위의 자릿수는 안심하고 쓸 수 있다.
확도 중간: 저철분 유리를 산화성 분위기에서 가열하면 Sn²⁺가 Sn⁴⁺로 산화하며 부피 변화가 따라 백화·주름(흔히 «주석 포그», tin bloom)이 생길 수 있다; 철 함량과 분위기에 따라 경중이 다르고 기구·온도창 보고는 업체마다 다르다. 표면 결함도 면에 따라 다르다: 주석면에는 어닐 롤 자국·점착 주석, 공기면에는 위에서의 낙하 주석 방울과 톱롤 자국이 있을 수 있어 입고는 면별로 검사한다.
보편 결론 없음: 크롬 막·접착층의 밀착, 습열 내구·곰팡이점—주석면이 낫다는 보고도 나쁘다는 보고도 있어 방향이 일정하지 않다. 표층 화학·잔류 불순물·세정 효과의 공장 차가 원인일 수 있어 남의 결론을 자사 공정에 옮길 수 없다. 자사 세정·성막으로 밀착 시험(크로스컷, 테이프)과 습열 시험을 한다.
성막면 선택 지침
- 일관성 우선: 같은 배치의 코드디스크는 같은 면만 쓰고 섞지 않으며 «성막면»을 공정 카드에 적는다.
- 공정 근거가 없으면 기본은 공기면: 주석이 없고 주석 포그·주석 형광 배경도 없으며 300 nm 이하 심자외선 노광·검사에서는 더 깨끗할 수 있다(실측 필요). 보수적 기본값이지 입증된 우위는 아니다.
- 입고에서 자외선 램프로 주석면을 표시하거나, 절단 시 고정 모서리 결각을 두어 식별하기 쉽게 한다.
- 주석면을 써야 하면(다른 면의 표면 품질을 남기려는 경우 등) 먼저 밀착·습열 비교 시험 후 결정한다.
- 양면 성막 디스크에서는 차이를 무시할 수 있으나 각 면의 방향은 기록한다.
- 연삭·연마 후에는 제거량으로 판단: 약 10 μm 미만 제거에서는 주석이 남을 수 있다.
엔지니어링 요점
- 주석면과 공기면은 254 nm 자외선 램프로 식별할 수 있다. 주석면 쪽에서만 조사하고 반드시 고글을 쓴다.
- 주석 농도 깊이는 확산 길이에 비례해 커진다: 수 μm의 가벼운 연마로는 제거되지 않으며, 예시에서는 약 15 μm를 제거해야 0.02 wt% 아래로 떨어진다.
- 저철분 유리를 공기 중 고온 베이크하기 전에 주석면 방향을 확인해 «주석 포그»를 피한다.
- 밀착·습열 내구·곰팡이점의 양면 차이에 보편 결론은 없으며 자사 공정으로 자체 측정한다.
- 입고 검사는 면별로 결함을 본다: 주석면은 롤 자국과 점착 주석, 공기면은 낙하 주석 방울.
- 배치마다 성막면을 하나로 고정하고 공정 카드에 적는다.
요약
주석면은 공기면에 없는 수~십수 마이크로미터 깊이의 주석 확산층을 가지며 254 nm 자외선 형광으로 식별할 수 있다. 예시 erfc 프로파일은 약 15 μm를 깎아야 주석이 매우 낮아짐을 보여 준다. 주석량과 형광은 확도가 높고, 가열 백화와 결함 유형은 면별로 검사하며, 밀착과 내구에는 보편 결론이 없다. 한 면을 골라 고정하고 자사 공정으로 검증하는 편이 남의 결론을 인용하는 것보다 믿을 만하다.
중국어 원문 기사 번역 (0567). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.