유리와 기판 과학
플로트·오버플로 다운드로우·연삭연마 기판: 거칠기·평면도·두께 편차 비교
플로트 유리는 화염 연마되지만 물결이 있고, 오버플로 다운드로우는 양면이 성형 부품에 닿지 않으며, 연삭연마는 평면도를 제어할 수 있다. 본고는 평면도·웨이비니스·거칠기 세 척도로 세 종류의 기판을 비교하고, 두께 편차에 따른 쐐기각과 근접 노광 갭 요구를 추정하며 코드디스크 기판 선정 지침을 제시한다.
공칭 1 mm 두께의 투명 유리판은 플로트, 오버플로 다운드로우, 연삭연마 중 어느 경로에서든 올 수 있다. 표면 상태는 다르다: 나노미터급으로 매끈하지만 판 전체로는 약간 휘는 것, 평탄하지만 가공이 한 공정 늘어나는 것이 있고 가격도 다르다. 선정의 핵심은 기복의 척도로, «표면이 얼마나 평탄한가»는 반드시 «어느 범위에서 쟀는가»와 함께여야 한다. 본고는 가정 표면 스펙트럼 모델로 세 종류 윤곽을 나란히 두고 코드디스크·근접 노광 요구와 대조한다.
세 표면은 어디서 오는가
플로트 유리는 용융 주석욕 위에서 띠로 펼쳐지며, 윗면은 표면장력과 화염 연마로 성형되어 나노미터급으로 매끈하지만 인발 방향으로 장파 기복이 있다; 주석 접촉면은 이 문고의 주석면 글을 본다. 오버플로 다운드로우는 오버플로 홈 양쪽에서 두 줄기의 유리가 흘러내려 뿌리에서 판으로 융합되며 바깥면은 성형 부품에 닿지 않는다; 얇은 판에 자주 쓰인다. 연삭연마는 기존 유리판 양면을 평평하게 깎은 뒤 연마하여 표층 서브서피스 손상을 제거한다(이 문고의 연삭 글 참조); 형상은 연삭반 면과 연마 공정이 정한다.
척도별 보기: 평면도·웨이비니스·거칠기
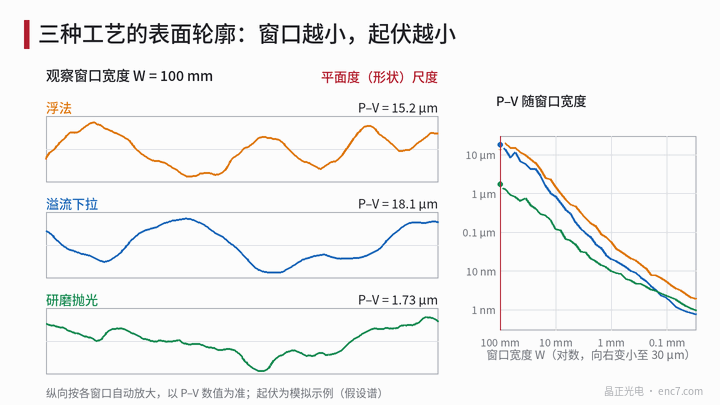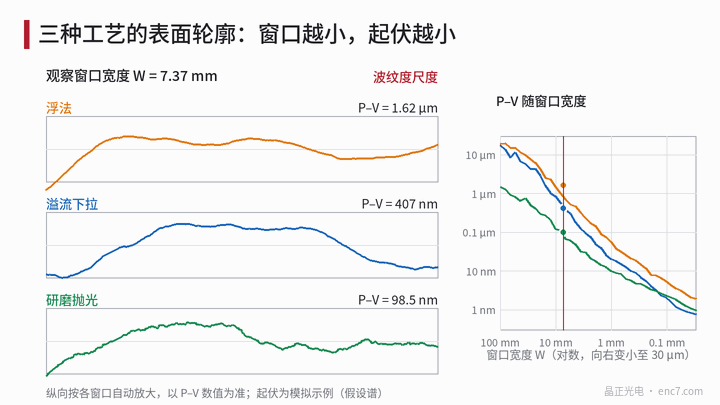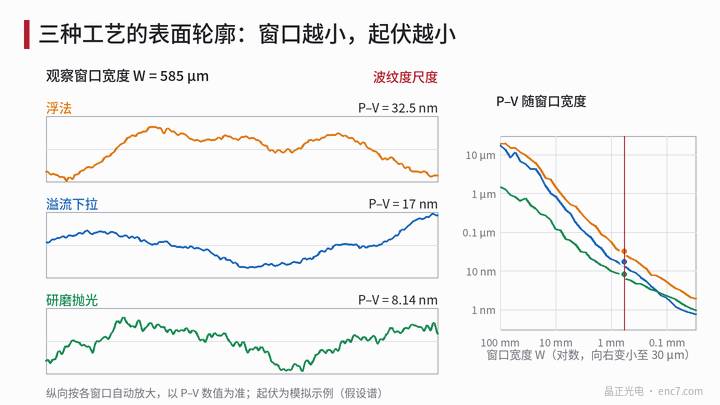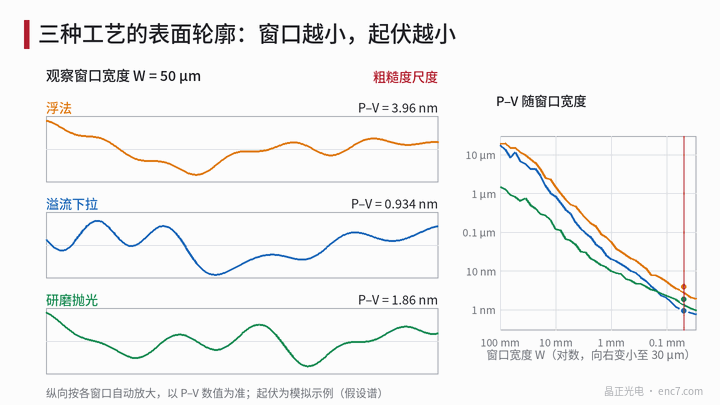
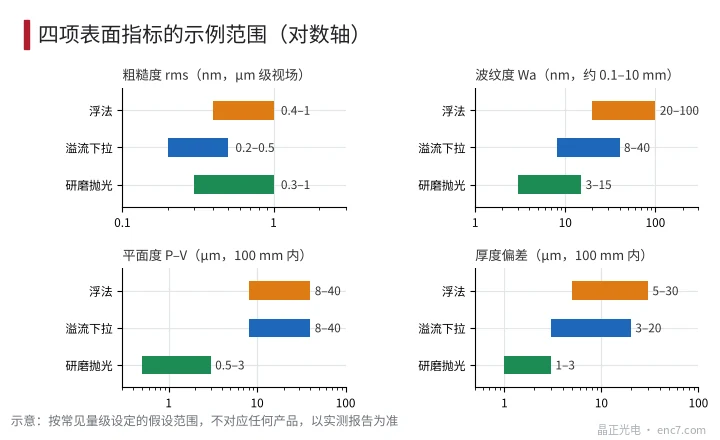
공간 파장으로 기복은 흔히 세 구간으로 나눈다: 약 10 mm 이상이 평면도(형상), 0.1–10 mm가 웨이비니스, 더 짧으면 거칠기. 예시(가정): 플로트 형상 rms 10 μm, 웨이비니스 40 nm, 거칠기 0.7 nm; 오버플로 다운드로우 8, 15 nm, 0.3 nm(자유 상태 박판); 연삭연마 0.8 μm, 5 nm, 0.4 nm. 이 스펙트럼으로 각 창의 P–V를 구한다(그림 1 오른쪽):
| 관찰 창 | 플로트 | 오버플로 다운드로우 | 연삭연마 |
|---|---|---|---|
| 100 mm | 약 19 μm | 약 18 μm | 약 1.5 μm |
| 2 mm | 약 0.15 μm | 약 0.055 μm | 약 0.019 μm |
| 50 μm | 약 2.9 nm | 약 1.0 nm | 약 1.4 nm |
읽기는 세 가지다. 첫째, 같은 판의 P–V는 창을 줄이면 여러 자릿수 떨어지므로 «P–V = …»에는 창과 필터를 반드시 쓴다. 둘째, 큰 척도에서는 연삭연마가 가장 평탄하고, 작은 척도 거칠기에서는 기계 가공이 없는 오버플로 다운드로우가 가장 낮다; 셋의 nm급 거칠기는 850 nm 적외선 산란 손실로는 극히 작다(이 문고의 거칠기·산란 글 참조). 셋째, 예시에서 플로트 웨이비니스가 오버플로 다운드로우보다 높지만 차이는 판재 로트에 따라 변하며 그림 2의 범위는 자릿수 참고일 뿐이다.
웨이비니스의 투과 영향은 추정할 수 있다: 진폭 0.05 μm, 파장 5 mm인 기복에서 최대 기울기 2π·a/λ ≈ 63 μrad ≈ 13″, 단면 굴절 편각은 약 (n−1)배 즉 30 μrad 자릿수로, 1 mm 판독 갭에서 변위는 0.03 μm에 불과해 무시할 수 있다.
두께 편차와 쐐기각
두께 편차는 판을 쐐기형으로 만든다: 100 mm 안에서 20 μm 차이면 쐐기각 0.2 mrad(41″), 투과광선 편각은 약 (n−1)배 즉 0.1 mrad, 1 mm 판독 갭에서 약 0.1 μm. 증분형 코드디스크에서는 영향이 작지만 통판을 회절격자·긴 광로·다층 적층에 쓰면 별도 산정이 필요하다; 연삭연마판의 편차는 보통 1–3 μm 자릿수에 머문다.
코드디스크와 근접 노광 요구
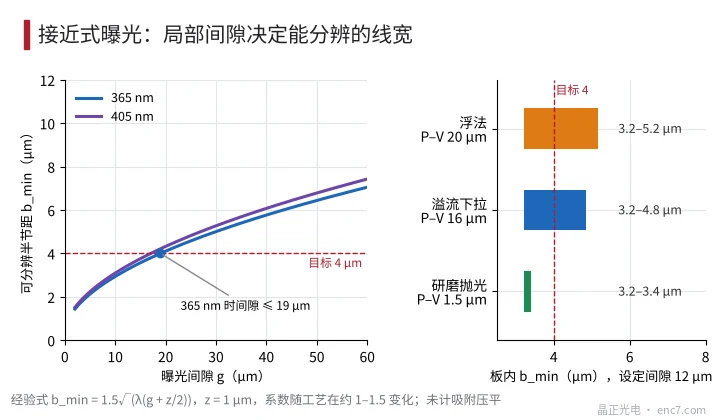
근접 노광에서는 마스크와 기판 사이에 갭 g를 남기며, 회절로 분해 가능한 선폭은 갭과 함께 커진다. 흔히 쓰는 경험식(계수 1–1.5는 공정에 따라):
b_min ≈ 1.5·√(λ·(g + z/2))
여기서 b는 등선폭·등간격 패턴의 선폭(반피치), z는 레지스트 두께로 1 μm. 365 nm에서 g = 10, 20, 30, 50 μm이면 b_min은 약 2.9, 4.1, 5.0, 6.4 μm. 목표가 8 μm 피치(반피치 4 μm)이면 갭은 약 19 μm 이하여야 하며 통판 안에서 만족해야 한다.
설정 갭 12 μm, 기판 형상 P–V 20 μm(플로트 예시)이면 국소 갭이 12–32 μm가 되어 b_min이 약 3.2 μm에서 5.2 μm로 늘어 4 μm 목표를 넘는다; P–V 1.5 μm 연삭연마판은 3.2–3.4 μm에 머문다(그림 3, 진공 흡착 평탄화 미고려). 박판을 진공 척으로 흡평하면 나아지지만 충분한 유연성과 척 자체의 평탄이 전제다.
선정 사고
| 코드디스크 유형(예시 문턱) | 경향 선택 |
|---|---|
| 피치가 수십 μm 이상, 접촉 또는 투영 노광, 판독 갭 0.3 mm 초과 | 플로트로 충분. 주석면과 어닐 주의 |
| 피치 10–20 μm, 근접 노광, 갭 10–30 μm | 오버플로 다운드로우 또는 연삭연마. P–V와 척에 따라 |
| 피치 약 8 μm 미만, 회절식 또는 반사식 판독 | 연삭연마. 평면도·두께 편차에 μm급 사양 |
엔지니어링 요점
- 사양의 평면도·웨이비니스·거칠기에는 창 폭과 필터 방법을 반드시 붙이며, 없으면 비교할 수 없다.
- 거칠기(nm급)는 보통 유리 기판의 문제가 아니며 평면도·두께 편차가 문제다.
- 근접 노광은 목표 선폭에서 허용 갭을 역산한 뒤, 판내 형상 P–V가 그 허용 갭의 ごく 일부일 것을 요구한다.
- 박판 자유 상태 형상은 잔류 응력과 자중에 의존하므로 입고 검사는 고정 지지 방식으로 측정한다.
- 연삭연마판은 서브서피스 손상 제거 여부를 확인하고 모서리 면취·청정도도 사양에 넣는다.
- 선정 전 본고의 범위를 실측 보고와 대조한다. 로트·메이커 차는 수배에 이를 수 있다.
요약
플로트·오버플로 다운드로우·연삭연마 기판의 거칠기는 모두 nm급이며, 진짜 차이가 나는 것은 100 mm 척도의 평면도·두께 편차다: 예시에서 연삭연마판 P–V는 약 1.5 μm, 플로트·오버플로 자유판은 약 20 μm. 근접 노광 갭 요구가 이 차이를 선폭 차로 바꾸므로 «평탄해야 한다»고 막연히 말하지 말고 목표 피치에 맞춰 기판을 고른다.
중국어 원문 기사 번역 (0568). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.