유리와 기판 과학
유리 표면 거칠기와 산란: 수 나노미터 Ra가 투과 신호에 미치는 영향
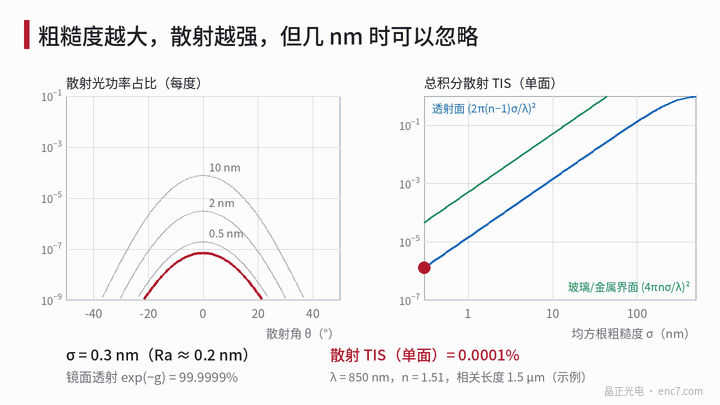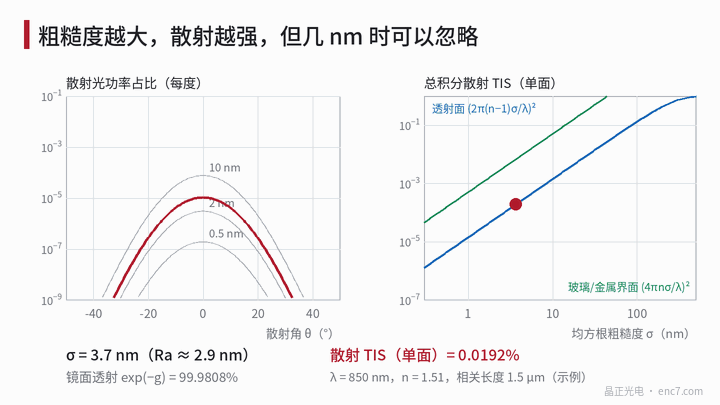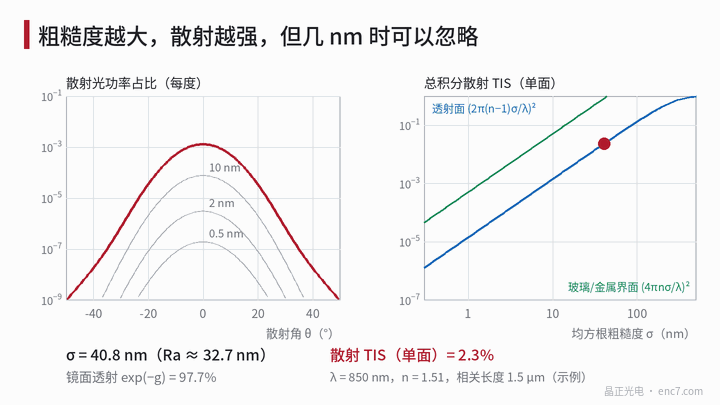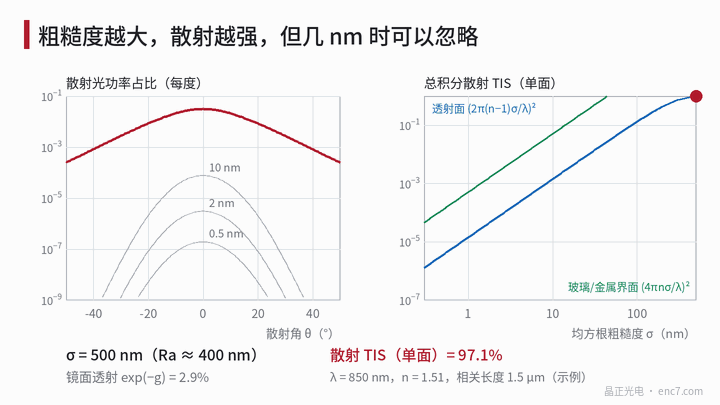
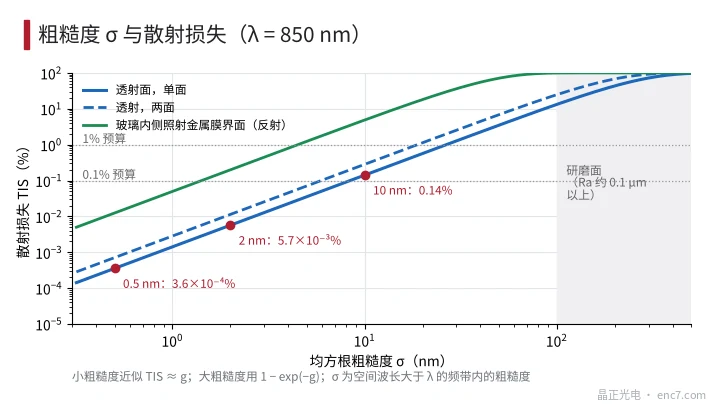
투과면의 총적분산란은 TIS ≈ (2π(n−1)σ/λ)²이다. 850 nm에서 σ = 0.5, 2, 10 nm이면 단면 TIS는 각각 0.00036%, 0.0057%, 0.14%에 불과하다. 본고는 각분포 모델을 주고, 위상 격자·코팅·반사 계면의 민감도를 비교하며, 산란 예산에서 연마 등급을 역산한다.
유리 기판 연마 요구는 흔히 «Ra ≤ 수 나노미터»로 쓰이고 등급에 따라 가격이 가파르게 오른다. 그런데 엔코더 판독광은 850 nm다 — 수 나노미터 표면 기복이 투과 신호에서 실제로 얼마큼 빛을 빼앗고, 그 빛은 어디로 가는가? 본고는 위상막 모델로 산란 손실과 각분포를 계산한 뒤, 어느 공정 단계가 정말 초평활면을 필요로 하는지 묻고, 마지막으로 산란 예산에서 거칠기를 어떻게 역산하는지 보인다.
모델: 표면 높이가 위상이 된다
유리(굴절률 n)에서 공기로 나가는 빛은 표면 높이차 h마다 광로차 (n−1)·h를 얻는다. 위상 요동의 분산은
g = [2π(n − 1)σ / λ]²
여기서 σ는 rms 표면 거칠기, λ는 파장이다. 정반사 투과광은 가간섭 중첩으로 exp(−g)만큼 감쇠하고 나머지는 산란되며 총적분산란은
TIS = 1 − exp(−g) ≈ g(g ≪ 1)
반사 계면 — 예: 유리 안에서 금속막으로 가는 빛 — 에서는 광로차가 2nh이고 TIS ≈ (4πnσ/λ)². 위상 계수는 투과면의 2n/(n−1) ≈ 6배라 TIS는 약 35배 크다. 반사면이 거칠기에 훨씬 민감하다.
산란광 각분포는 상관길이 ℓ이 정한다. 가우스 상관·g ≪ 1에서 확산 산란은 대략 exp[−(πℓ·sinθ/λ)²]: ℓ = 1.5 μm, λ = 0.85 μm에서 1/e 반폭은 약 10°, 형태는 σ와 무관하고 σ는 전체 높이만 스케일한다. g가 1에 가까워질 때만(σ 약 100–300 nm의 연삭면) 패턴이 뚜렷이 넓어지고 정반사 성분이 빨리 사라진다(그림 1, 오른쪽 절반). 여기서 σ는 λ보다 긴 공간파장 대역의 거칠기다. AFM 소영역 스캔과 광학 프로파일러 σ는 직접 바꾸어 쓸 수 없다.
수치 예: 0.5, 2, 10 nm
λ = 850 nm, n = 1.51에서 σ는 산란에 다음과 같이 대응한다(가우스 표면에서 Ra = 0.8σ):
| σ (nm) | Ra (nm) | 단면 TIS | 양면 TIS | 유리/금속 계면 TIS |
|---|---|---|---|---|
| 0.5 | 0.4 | 0.00036% | 0.00071% | 0.012% |
| 2 | 1.6 | 0.0057% | 0.011% | 0.20% |
| 10 | 8 | 0.14% | 0.28% | 4.9% |
| 20 | 16 | 0.57% | 1.1% | 18% |
| 50 | 40 | 3.5% | 6.9% | 71% |
| 100 | 80 | 13% | 25% | 99% |
| 300 | 240 | 72% | 92% | 거의 전부 |
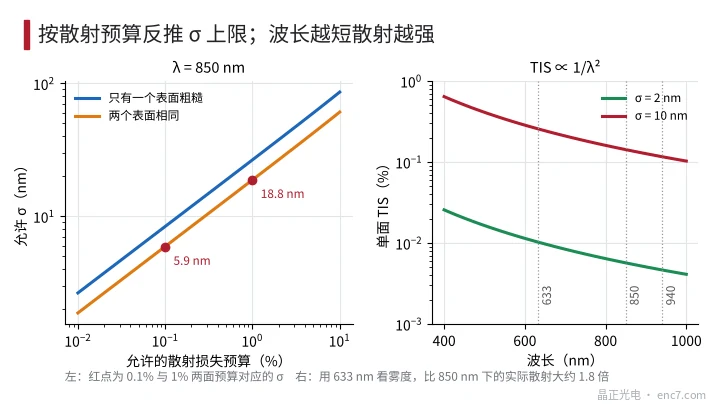
TIS는 σ²에 비례한다. σ가 3× 오를 때마다 산란은 거의 10배; λ²에 반비례하므로 633 nm에서 본 헤이즈는 850 nm 실제 산란의 약 1.8×다(그림 3, 오른쪽). 10 nm 아래에서 투과 신호에 미치는 영향은 유리 프레넬 반사(양면 약 8%)보다 훨씬 작고, 산란광도 약 ±10° 안에 모인다(이 예시 상관길이). 리드헤드 수광각이 더 크면 실제 손실은 더 작다.
어느 단계가 거칠기에 민감한가
진폭형 투과 판독. 불투명/투명 콘트라스트는 크롬막에서 오고, 거칠기는 서브퍼센트 전체 감쇠만 일으키며 명·암이 함께 스케일되어 변조도는 변하지 않는다. 수 나노미터와 영점 몇 나노미터는 신호 차이가 없다.
위상 격자. π 위상 깊이 d = λ/(2(n−1)) ≈ 833 nm; σ = 10 nm에서 거칠기 유발 위상 오차 2π(n−1)σ/λ ≈ 0.038 rad, 영차 증분은 약 g/4 ≈ 3.6×10⁻⁴ — 무시할 수 있다. 그러나 0.14% 산란 배경은 영차와 미광에 직접 더해진다. 영차+미광 합산 예산을 1%(예시)로 두면 이미 그 십분의 일 이상을 차지한다.
코팅면과 반사 계면. 크롬은 약 100 nm 두께; σ = 10 nm 기복은 막 두께의 십분의 일이라 국소 두께·OD가 따라 요동한다. 유리 안에서 금속막을 비추면 10 nm만으로도 빛의 약 5%가 산란되고, 1% 예산은 σ ≈ 4.5 nm, 0.1% 예산은 약 1.4 nm만 허용한다.
콘택트 노광. σ = 10 nm의 피크–밸리는 약 50 nm; 콘택트 갭 회절 흐림은 약 √(λ_expo·g) ≈ 0.14 μm(λ_expo = 365 nm, g = 50 nm)로 엔코더 선폭보다 훨씬 작다. 노광 품질을 제한하는 것은 평탄도와 입자이지 나노미터급 거칠기가 아니다.
rms가 담지 못하는 결함. 스크래치·디그·표면하 균열은 국소 결함이다. σ는 작아도 많을 수 있다. 핀홀·단선·코팅 박리의 원천이므로 연마 등급은 표면 결함 등급도 함께 적어야 한다.
산란 예산에서 σ 역산
허용 산란 예산 B와 동일한 두면이면
σ_max = λ / [2π(n − 1)] · √[−ln(1 − B) / 2]
B = 0.1%에서 σ_max ≈ 5.9 nm(Ra 약 4.7 nm); B = 1%에서 약 18.8 nm(Ra 약 15 nm); 거친 면이 하나뿐이면 한도는 8.4 nm와 26.6 nm다(그림 3, 왼쪽).
공학 요점
- 진폭형 투과 디스크의 광학면은 σ ≤ 20 nm(Ra 약 15 nm, 양면 TIS 약 1%)면 충분하다. Ra < 1 nm를 쫓아도 신호에는 이득이 없다.
- 위상 격자·간섭 판독·고정밀 코팅면은 σ ≤ 2–5 nm로 두고 스크래치/디그 등급도 제한하라.
- 반사 구조(유리 안에서 비추는 금속막)는 투과면 σ의 약 육분의 일만 허용한다 — 예산을 따로 잡아라.
- OD·ID·비광학면은 연삭해도 되고 연마는 불필요하다. 플로트 그대로의 표면은 이미 서브나노미터~약 1 nm급이다.
- 거칠기 합격은 방법·시야·필터 대역폭을 명시해야 한다. 633 nm 육안 헤이즈는 850 nm 산란을 과대평가한다.
- 연삭면(Ra 0.1 μm 이상)이 광로에 있으면 단면만으로도 빛의 십분의 일 이상을 산란한다 — 쓰기 전 연마하라.
요약
투과면 산란 손실은 σ²에 비례하고 λ²에 반비례한다. 850 nm에서 10 nm 아래 단면 손실은 0.14% 안이라 진폭형 디스크 신호에는 무시할 수 있다. 초평활면이 정말 필요한 곳은 위상 격자·반사 계면·고정밀 코팅이며, 스크래치·디그 같은 국소 결함 관리와 함께다. 연마 등급은 산란 예산과 공정 단계로 정하고 — 전면 최고 등급을 쫓지 말라.
중국어 원문 기사 번역 (0574). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.