유리와 기판 과학
유리의 광학적 불균질성: 맥리와 굴절률 변동이 위상식 판독에 미치는 영향
유리의 굴절률 변동 Δn은 투과광에 광로차 OPD = Δn·t를 만든다. Δn = 10⁻⁵, 두께 1–2 mm에서는 10–20 nm에 불과해 진폭형 판독에는 무시할 수 있다. 회절 간섭식 판독에서는 두 빔이 서로 다른 위치를 지나 위상차가 생기며, 최악의 경우 약 1–2″(예시)이다. 이 글은 균질성 요구치를 유도한다.
유리의 ‘투명도’와 ‘균질성’은 별개다. 빛을 전혀 흡수하지 않는 유리라도 내부에는 10⁻⁵ 또는 그 이상의 굴절률 변동이 있을 수 있다. 원인은 용융 시 조성 분포의 불균일(맥리 형태), 서랭 온도장의 불균일, 그리고 응력이다. 전통적인 인식은 “이는 결상 광학에만 영향을 주며 코드 디스크와는 무관하다"는 것이다. 차광형 패턴에서는 대체로 맞지만, 판독 방식이 빛의 위상에 의존하면 사정이 달라진다. 이 글은 먼저 광로차와 파면 왜곡을 계산하고, 이어 진폭형과 회절 간섭형 판독이 각각 어떤 영향을 받는지 본 뒤, 마지막으로 각도 오차 예산에서 균질성 요구치를 역산한다.
모델: 광로차와 파면
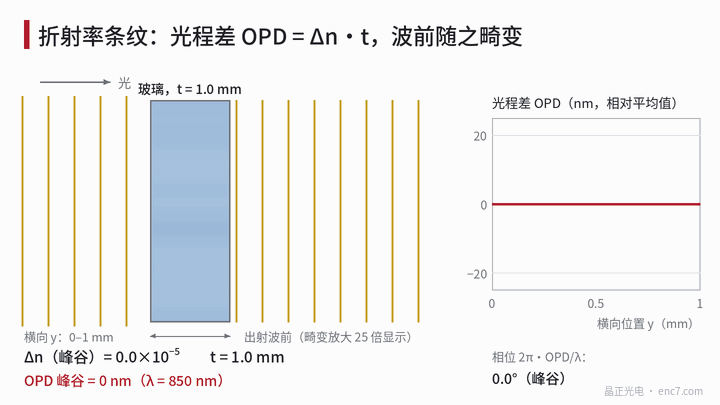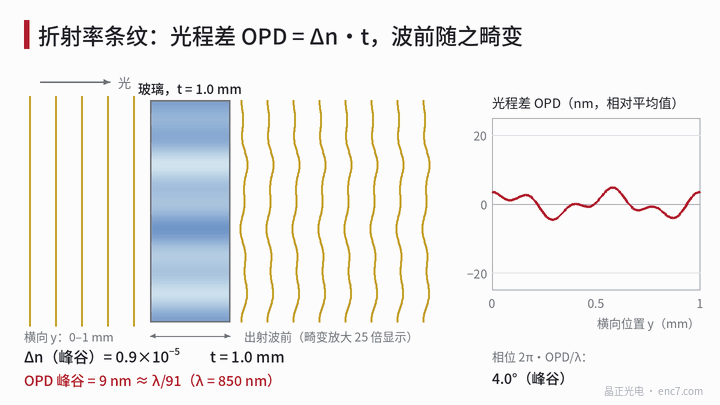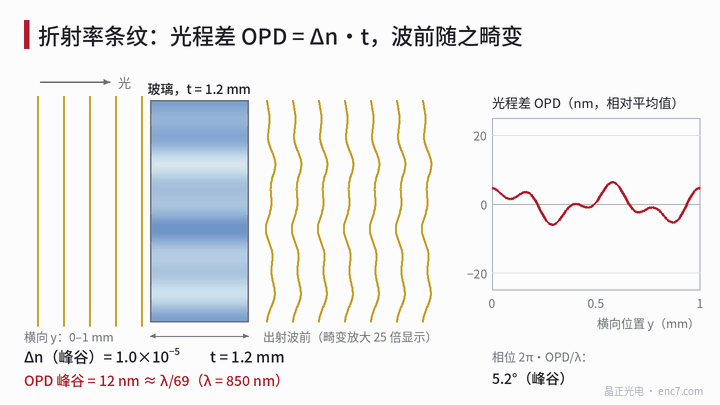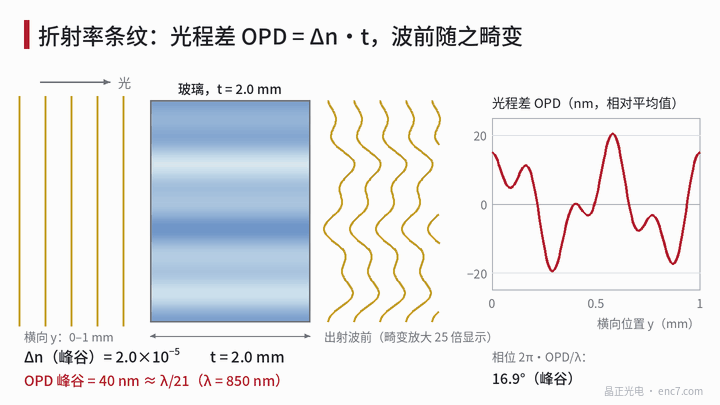
빛이 두께 t의 유리를 두께 방향으로 통과하고, 굴절률이 횡방향 위치 y에 따라 n(y) = n₀ + Δn(y)로 변한다고 하면 파면 각 점의 광로차와 위상은
OPD(y) = Δn(y) · t, φ(y) = 2π · OPD(y) / λ
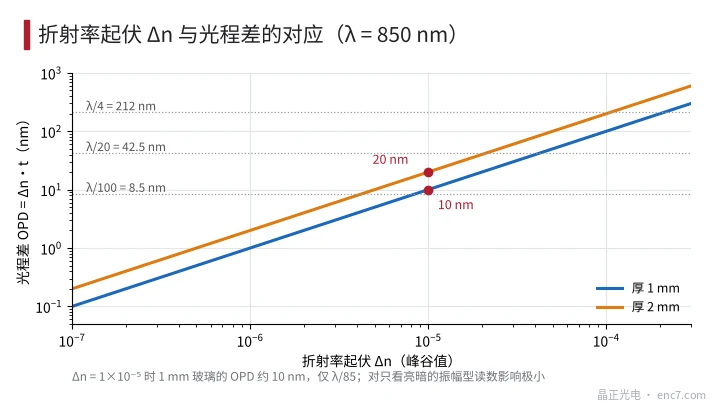
여기서 Δn은 PV 값, λ는 파장이다. Δn = 10⁻⁵, λ = 850 nm일 때:
- t = 1 mm: OPD = 10 nm, 약 λ/85, 위상 PV 4.2°;
- t = 2 mm: OPD = 20 nm, 약 λ/43, 위상 PV 8.5°.
참고로 λ/4는 212 nm이다. 파면 전체가 균일하게 이동하는 것은 판독에 영향이 없고, 작용하는 것은 횡방향 변화뿐이다. 파면 기울기 dOPD/dy는 광선을 편향시키고, 두 점 사이의 OPD 차는 위상을 다르게 만든다(그림 2).
진폭형 판독: 편향은 매우 작다
맥리가 주기 Λ_s, 진폭 Δn/2의 코사인 형태로 변한다면 광선의 최대 편향각은 πΔn·t/Λ_s이다. Λ_s = 0.1 mm, t = 1 mm, Δn = 10⁻⁵이면 편향은 3.1×10⁻⁴ rad(약 65″)이다. 패턴이 입사면에 있고 유리 출사면에서 인덱스 격자까지의 갭이 g = 0.1 mm이면 상의 변위는 31 nm로, 20 μm 피치의 0.16%에 불과하며 r = 20 mm에서 약 0.3″에 해당한다. Λ_s = 1 mm이면 3 nm뿐이다. 명암 콘트라스트는 영향을 받지 않으므로 10⁻⁵ 수준의 Δn은 진폭형 판독에서 무시할 수 있다.
회절 간섭식 판독: 두 빔이 보는 유리가 다르다
회절식 판독은 ±1차 빔을 다시 중첩하는 방식이다. 피치 p인 격자의 유리 내 회절각은 sinθ_g = λ/(n·p)이고, 두께 t를 통과한 뒤 두 빔의 간격은
s = 2t · tanθ_g
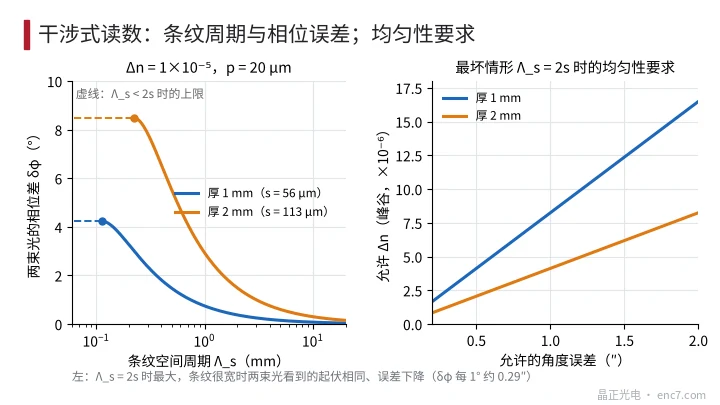
p = 20 μm, n = 1.51, λ = 0.85 μm일 때 sinθ_g = 0.028이며, t = 1 mm에서 s = 56 μm, t = 2 mm에서 113 μm이다. 두 빔이 서로 다른 위치를 지나므로 위상차는 그 두 위치의 유리 차이에만 의존한다:
δφ = (2π/λ) · Δn · t · |sin(πs/Λ_s)|
최악의 경우는 맥리 주기 Λ_s = 2s일 때로, δφ = 2πΔn·t/λ(즉 위의 위상 PV)이다. 두 빔의 위상차는 격자 변위 x = δφ·p/(4π)와 등가이며 각도로는 x/r이다. 계산 예(Δn = 10⁻⁵, p = 20 μm, r = 20 mm, 예시):
| 두께 | 최악(Λ_s = 2s) | Λ_s = 1 mm | Λ_s = 10 mm |
|---|---|---|---|
| 1 mm | 4.2°, 1.2″ | 0.75°, 0.21″ | 0.07°, 0.02″ |
| 2 mm | 8.5°, 2.4″ | 2.9°, 0.84″ | 0.30°, 0.09″ |
맥리 주기가 두 빔 간격과 비슷할 때 영향이 가장 크고, 맥리가 매우 넓으면 두 빔이 같은 곳에 떨어져 오차가 빠르게 사라진다. 회전에 따라 맥리가 광로를 가로지르므로 오차는 단순한 고조파가 아니라 유리 내 분포에 따라 변동한다(그림 3 왼쪽). 동시에 광 스폿 내 파면 위상의 변동은 간섭 콘트라스트를 떨어뜨리지만, 위상 rms 0.1 rad에서 약 0.5% 감소할 뿐으로 위상 오차 자체보다 부차적이다. 또한 위상 격자 홈 깊이에 해당하는 위상 2π(n−1)d/λ는 n의 상대 변화 Δn/(n−1), 약 2×10⁻⁵만큼만 변하므로 영차 효율에는 거의 영향이 없다.
균질성 요구치를 정하는 법
변위 예산 x = e·r(e는 허용 각도 오차, 라디안)와 최악 조건 δφ = 2πΔn·t/λ로부터
Δn_max = 2 · e · r · λ / (p · t)
e = 0.5″, r = 20 mm, p = 20 μm일 때 t = 1 mm는 Δn ≤ 4.1×10⁻⁶, t = 2 mm는 2.1×10⁻⁶이 필요하다. e를 1″로 완화하면 각각 8.2×10⁻⁶과 4.1×10⁻⁶이다. 상한은 e, r에 비례하고 p, t에 반비례한다. 피치가 작을수록, 유리가 얇을수록 요구가 느슨해진다. 광학 재료의 균질성은 ISO 10110-4에 따라 등급이 나뉘며, 고등급 품종은 10⁻⁶ 수준에 이르지만 일반 플로트 유리는 보통 이 지표를 보증하지 않는다.
엔지니어링 포인트
- 진폭형 판독(차광 패턴 + 인덱스 격자)은 Δn에 둔감하므로 일반적으로 균질성을 별도로 규정할 필요가 없다.
- 회절 간섭식 또는 위상식 판독은 Δn_max = 2·e·r·λ/(p·t)로 역산하고 두께와 피치를 함께 고려한다.
- 두 빔 간격 s가 맥리 주기와 비슷할 때 가장 민감하다. 폭 0.1–0.5 mm의 가는 맥리가 넓은 면적의 완만한 변화보다 위험하다.
- 재료 선정 시 사양서에 균질성 등급과 검사 방법(간섭계에 의한 투과 파면 측정)을 명기하고, ‘광학 등급’이라고만 쓰지 않는다.
- 가능한 한 얇게: 오차는 t에 비례하므로 2 mm를 1 mm로 줄이면 요구치가 두 배 완화된다.
- 패턴을 출사면에 두어 빛이 유리를 먼저 통과한 뒤 회절하게 하면 두 빔이 유리 안에서 갈라지지 않아 시어 오차가 크게 줄어든다. 구조 선택의 근거로 삼을 수 있다.
요약
Δn = 10⁻⁵인 유리는 두께 1–2 mm에서 10–20 nm의 광로차만 만들며, 차광형 진폭 판독에서는 무시할 수 있다. 회절 간섭식 판독에서는 두 빔이 다른 위치를 지나고 위상차는 2πΔn·t/λ에서 상한에 이르며, 예시 파라미터에서 최악 약 1–2″, 역산한 균질성 요구치는 10⁻⁶ 수준이다. 균질성을 특별히 규정할지는 유리가 투명해 보이는지가 아니라 판독 원리에 달려 있다.
중국어 원문 기사 번역 (0575). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.