산업 응용 심층 읽기
직접 구동 선회 헤드: 대구경 내공 디스크의 열변형과 공구 선단 오차
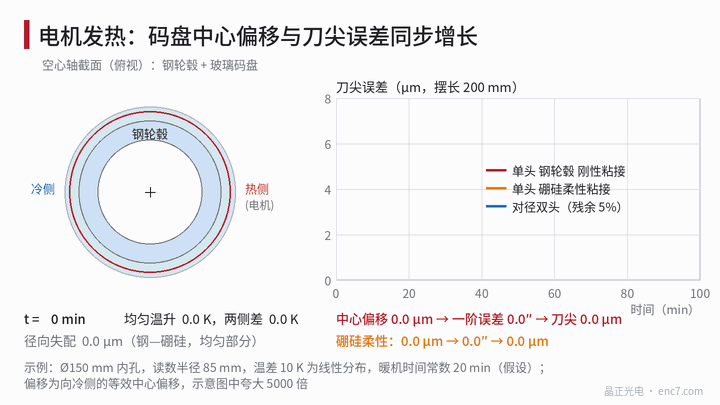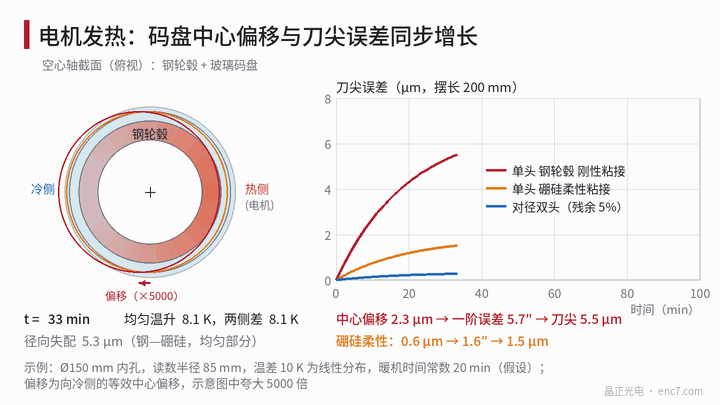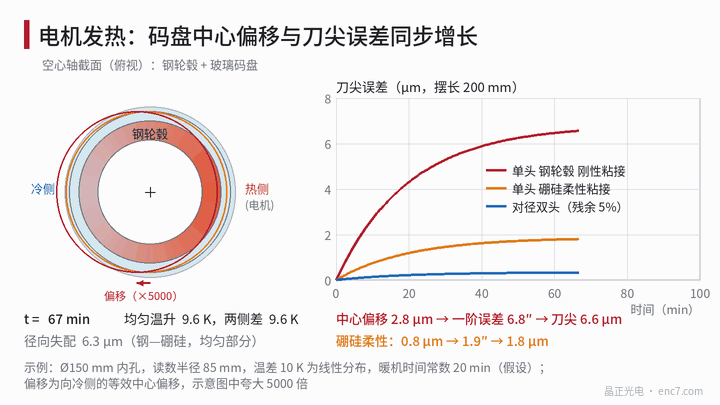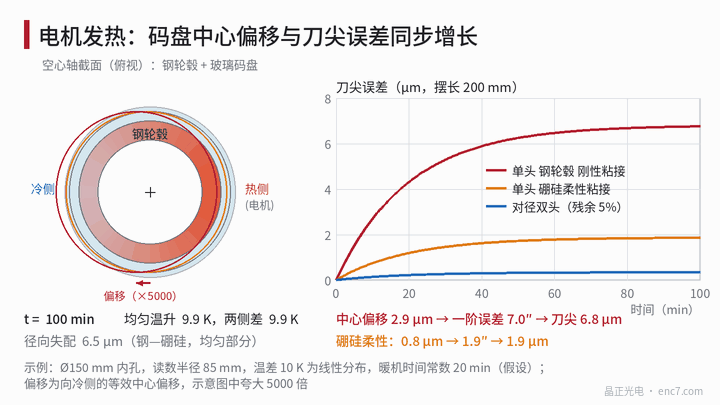
직접 구동 선회 헤드의 코드 디스크는 Ø150 mm 중공축에 끼워지며, 모터 발열로 허브 양쪽에 온도 차가 생깁니다. 이 글은 선형 구배의 일차 식으로 어림하여, 10 K 온도 차에서 강 허브를 강성 접착하면 공구 선단 오차가 약 6.8 μm, 유연 접착한 붕규산 유리는 약 1.9 μm가 됨을 보이고, 기재·허브·리드헤드 배치에 대한 지침을 줍니다.
오축 공작기계의 직접 구동 선회 헤드는 감속기 없이 토크 모터로 직접 구동되며, 엔코더가 읽는 것은 선회각 자체입니다. 공구 선단은 선회축 바깥 L = 200 mm에 있어, 각도 오차에 선회 길이를 곱하면 선단 변위가 됩니다. 1″는 0.97 μm에 해당합니다. 모터가 전부하에 이르면 발열하고, 열은 스테이터 쪽에서 허브로 들어와 허브 양쪽에 온도 차가 나타납니다. Ø150 mm 중공축에 끼운 대구경 내공 코드 디스크는 판독 반지름이 약 85 mm여서, 이 온도 차에 둔감하지 않습니다.
모델: 균일 부분과 선형 구배
온도장은 두 부분으로 나눌 수 있습니다. 균일 온도 상승은 모든 치수를 같은 비율로 확대하고 눈금 각도는 바꾸지 않으며, 허브와 유리 사이의 반지름 불일치 Δα·ΔT·r_b만 만듭니다. 예시에서 허브는 구조용 강(약 12×10⁻⁶/K), 접착 반지름 75 mm, 상승 10 K로 잡습니다. 소다라임, 붕규산, 석영 유리 코드 디스크에서는 각각 약 2.3, 6.5, 8.6 μm가 되며, 접착층 또는 끼워맞춤 틈이 흡수합니다.
각도 오차를 만드는 것은 선형 구배입니다. 허브 양쪽 온도 차 10 K가 지름 150 mm를 따라 선형으로 분포한다고 하면 G = 10 K ÷ 0.15 m = 66.7 K/m입니다. 선형 온도장의 자유체에는 열응력이 없고, 눈금 각도의 변화는
Δψ = (α·G·r / 2)·sinψ,등가 중심 이동 e = α·G·r² / 2
차가운 쪽으로 치우칩니다. r은 판독 반지름입니다. 문제는 α를 누구의 값으로 잡을까입니다. 코드 디스크는 접착층으로 허브와 연결되어 있고, 두 극한이 있습니다. 유연 접착에서는 디스크가 거의 자신의 온도장에 따라 자유롭게 변형하므로 α는 유리의 값입니다. 강성 접착에서는 허브가 두껍고 단단해 디스크가 끌려가므로 α는 허브의 값입니다. 실제는 그 사이이며, 접착층 강성과 접착 분포에 따릅니다. 아래 수치는 자릿수 어림이며, 유한요소 해석과 웜업 시험으로 확인해야 합니다.
계산 예: 온도 차 10 K, r = 85 mm
| 구성(리드헤드 단독) | α(×10⁻⁶/K) | 중심 이동 | 일차 각도 오차 | 공구 선단(200 mm) |
|---|---|---|---|---|
| 강 허브, 강성 접착 | 12 | 2.9 μm | 7.0″ | 6.8 μm |
| 소다라임 유리, 유연 접착 | 9 | 2.2 μm | 5.3″ | 5.1 μm |
| 붕규산 유리, 유연 접착 | 3.3 | 0.79 μm | 1.9″ | 1.9 μm |
| 석영 유리, 유연 접착 | 0.5 | 0.12 μm | 0.29″ | 0.28 μm |
| 저팽창 허브(α를 약 2로 가정), 강성 접착 | 2 | 0.48 μm | 1.2″ | 1.1 μm |
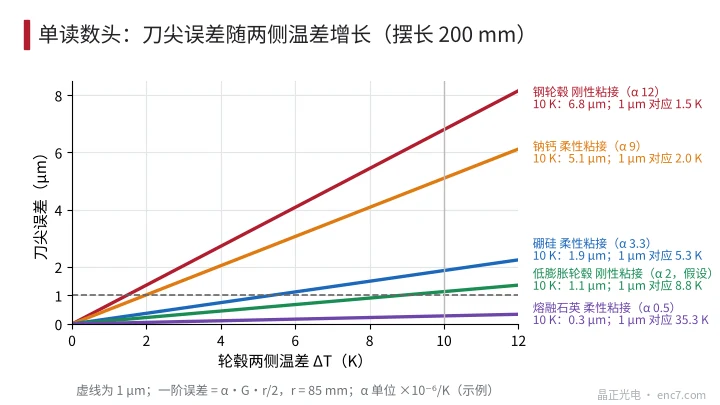
강성 접착에서는 유리가 아무리 좋아도 소용이 없고, 오차는 허브의 α가 정합니다. 공구 선단 1 μm를 예산으로 하면, 단일 헤드가 허용하는 양쪽 온도 차는 강 허브 강성 접착 1.5 K, 붕규산 유연 접착 5.3 K, 저팽창 허브 8.8 K입니다(그림 3). 이는 연속 회전하는 축과 다릅니다. 선회 헤드는 유한 각도만 움직이고, 온도장은 하우징에 고정되며, 코드 디스크는 그것을 축대칭으로 평균할 수 없습니다. 오차는 선회각의 함수이며, 부하와 웜업 진행에 따라 변합니다.
리드헤드 배치
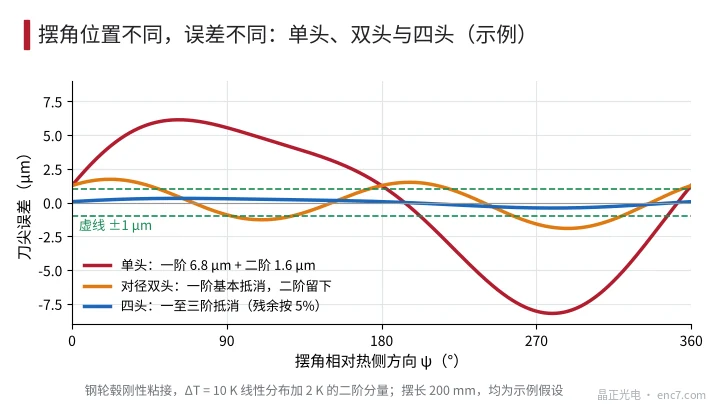
대향하는 두 리드헤드는 일차항(및 모든 홀수차)을 평균하여 지웁니다. 잔차를 5%로 두면 10 K에서 공구 선단은 약 0.34 μm입니다. 그러나 실제 온도장은 순수 선형이 아닙니다. 2 K의 이차 성분이 겹치면 α·T_m/(m+1)로 어림할 때 강 허브 강성 접착에서 약 1.65″, 공구 선단 1.6 μm입니다. 이중 헤드는 짝수차를 상쇄하지 못합니다. 일차부터 삼차까지 없애려면 등분한 네 리드헤드가 필요합니다(그림 2). 리드헤드 브래킷의 접선 방향 열 드리프트는 헤드 수에 영향받지 않으며, 대칭 장착과 단열로 다룹니다. 직접 구동 회전 테이블에 관한 이 라이브러리의 관련 글에 자세한 논의가 있습니다.
기재와 허브 설계
- 온도 차를 줄이는 것이 재료를 바꾸는 것보다 직접적입니다. 냉각 수로를 허브 둘레에 고르게 배치하고 열원을 대칭으로 두어 온도장을 축대칭에 가깝게 합니다. 선형 성분 G가 작을수록 오차가 작아집니다.
- 허브 재료: 저팽창 합금(선팽창 계수는 1~5×10⁻⁶/K 자릿수)을 고르고, 강도·투자율·가공성을 확인합니다. 허브와 코드 디스크 사이에는 유연층을 남깁니다.
- 접착: 탄성 접착제, 고른 다점, 또는 연속된 얇은 층을 써서 유리가 허브의 팽창에 끌려가지 않게 합니다.
- 응력: 강 허브와 붕규산 유리가 10 K 상승하고 강성 구속될 때 상한은 약 E·Δα·ΔT = 63 GPa × 8.7×10⁻⁶ × 10 K ≈ 5.5 MPa, 40 K 상승에서는 약 22 MPa로, 유리의 흔한 설계 강도(수십 MPa 자릿수)와 같은 자릿수입니다. 강성 접착을 하지 말아야 하는 이유이기도 합니다.
- 보상: 허브의 대향하는 양쪽에 온도 센서를 하나씩 답니다. 오차는 ΔT에 비례하며, 실측 계수로 보상할 수 있습니다.
엔지니어링 요점
- 먼저 각도를 공구 선단으로 바꿉니다. 200 mm 선회 길이에서 1″ ≈ 0.97 μm, 대구경 내공 코드 디스크의 중심 이동 1 μm는 r = 85 mm에서 약 2.4″입니다.
- 비대칭 온도 차의 영향은 e = α·G·r²/2로 어림합니다. α는 유리와 허브 사이의 값을 쓰며, 접착의 강유 정도를 알아야 합니다.
- 선회 헤드의 온도장은 하우징에 고정되어 회전으로 평균되지 않습니다. 일차 오차는 선회각의 함수입니다.
- 단일 헤드로 강 허브를 강성 접착하면 허용 온도 차는 약 1.5 K에 지나지 않습니다. 대향 이중 헤드를 쓰고 짝수차도 고려하며, 필요하면 네 헤드로 합니다.
- 온도 차 축소, 대칭 냉각, 유연 접착은 기재 교체보다 우선합니다. 저팽창 허브는 강성 접착의 오차를 1 μm 자릿수까지 낮출 수 있습니다.
- 웜업 후 한 번 선회각 위치 결정 교정을 하고, 양쪽 온도 차를 기록하며, 오차의 온도 차에 대한 기울기를 확인합니다.
요약
직접 구동 선회 헤드 코드 디스크의 열오차는 비대칭 온도장에서 옵니다. 일차 각도 오차는 α·G·r/2이며, 선회 길이를 곱하면 공구 선단 오차가 됩니다. 예시에서 10 K 온도 차일 때 강 허브 강성 접착은 약 6.8 μm, 붕규산 유연 접착은 약 1.9 μm이며, 대향 이중 헤드는 일차항을 약 0.3 μm까지 누를 수 있습니다. 온도 차 축소, 유연 접착, 저팽창 허브, 대향하는 두 리드헤드를 함께 써야 열오차를 1 μm 아래로 누를 수 있습니다.
중국어 원문 기사 번역 (0768). ENC7 코드 디스크 제조사 (문의) · 기술 자료 · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. 무단 전재를 금합니다. 이 글은 AI의 도움을 받아 작성되었습니다.