Enkoder diski üretim prosesi
Krom kaplama: cama yüz nanometre mertebesinde metal film kaplamak
Cam enkoder diskindeki siyah çizgiler yaklaşık 0,1 μm kalınlığında bir krom filmdir. Vakumda nasıl kaplanır? Film kalınlığı ile ışık engelleme yeteneği arasındaki ilişki nedir? Film neden kalkar, neden iğne deliği oluşur? Bu makale krom kaplamayı tek bir animasyonla anlatıyor.
Cam enkoder diskindeki siyah çizgi halkası aslında bir krom filmdir; kalınlığı genellikle yalnızca 0,1 μm civarındadır, yani bir saç telinden birkaç yüz kat incedir. Bu kadar ince bir metal katman ışığı tamamen engellemeli, aynı zamanda cama sıkıca “tutunmalı” ve sonraki banyo (geliştirme), aşındırma ve temizleme adımlarına dayanmalıdır. Peki nasıl kaplanır?
Neden mutlaka vakumda kaplanır
Normal havada bir krom atomu fazla uzağa gidemeden bir hava molekülüne çarpar, yönü bozulur ve önce oksijenle tepkimeye girebilir. Hazne vakuma alındığında gaz molekülleri azalır, krom atomları cama neredeyse düz bir çizgide uçar ve film saf ve yoğun olur. Vakum ayrıca su buharı ve safsızlıkların filme karışma olasılığını da azaltır.
İki yöntem: saçtırma ve buharlaştırma
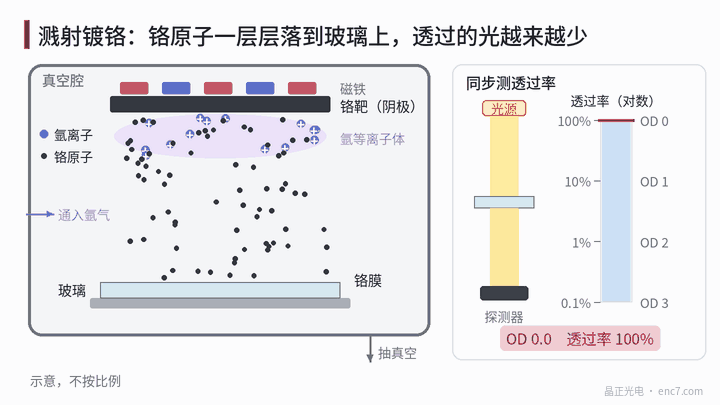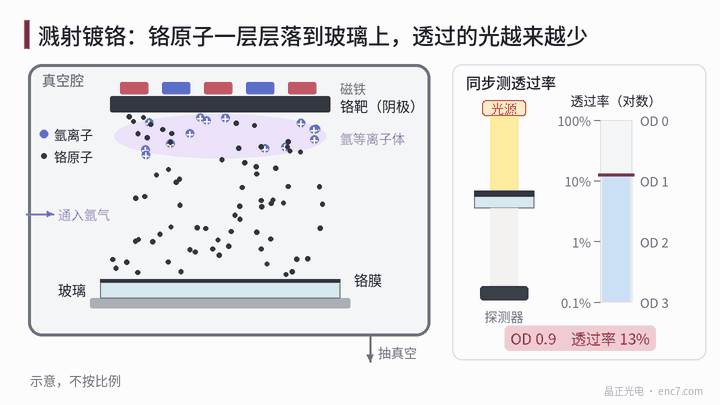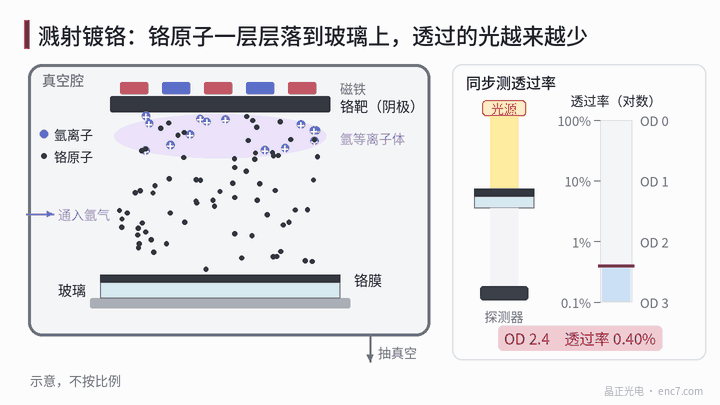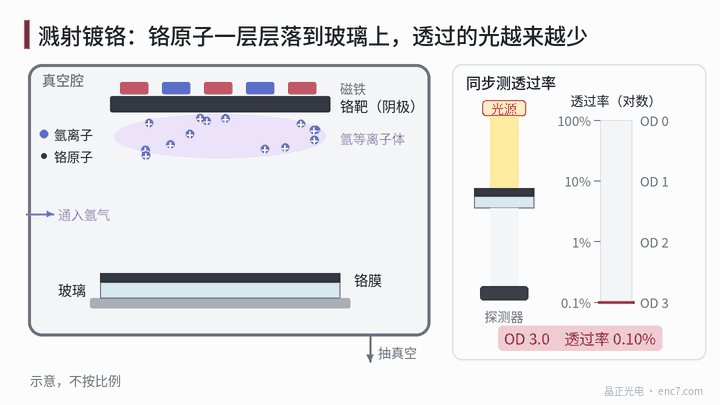
Saçtırma (sputtering): Hazneye az miktarda argon verilir ve gerilim uygulanarak plazma oluşturulur. Pozitif yüklü argon iyonları negatif kutuplu krom hedefe çekilir ve krom atomlarını tek tek “söker”; bu atomlar da cama iner (bkz. Şekil 1). Hedefin arkasındaki mıknatıslar elektronları hedef yüzeyine yakın tutarak iyonlaşma verimini ve kaplama hızını artırır; buna magnetron saçtırma denir. Saçtırılan atomların enerjisi görece yüksektir; film genellikle yoğun ve iyi yapışır, geniş alanda homojenlik de kolay sağlanır.
Buharlaştırma: Krom yoğun biçimde buharlaşana kadar ısıtılır, atomlar kaynaktan alt tabakaya düz bir çizgide uçar. Ekipman görece basittir, ancak atomların enerjisi düşük olduğundan filmin yoğunluğu ve yapışması alt tabaka sıcaklığına ve yüzey durumuna daha çok bağlıdır.
Film kalınlığı ve optik yoğunluk: ışık engelleme nasıl hesaplanır
Işık engelleme yeteneği optik yoğunlukla ölçülür: OD = −lg T; T geçirgenliktir.
| OD | Geçirgenlik |
|---|---|
| 1 | %10 |
| 2 | %1 |
| 3 | %0,1 |
| 4 | %0,01 |
Işık metalde üstel olarak zayıflar: film her eşit miktarda kalınlaştığında geçirgenlik 1’den küçük aynı katsayıyla çarpılır. Bu yüzden film sürekli hale geldikten sonra OD, kalınlıkla yaklaşık doğrusal artar; Şekil 1’in sağındaki gösterge bu ilişkidir.
Yetersiz ışık engelleme sinyal kontrastını doğrudan düşürür. Yalnızca diske bakarak ışık geçiren yarıkların geçirgenliği 1 alınırsa modülasyon derinliği M = (1 − T) ÷ (1 + T) olur: OD 1’de yaklaşık 0,82, OD 2’de yaklaşık 0,98, OD 3’te yaklaşık 0,998. Film ne kadar kalınsa o kadar iyi de değildir: film kalınlaştıkça aşındırma süresi uzar, alttan aşındırma artar ve çizgi genişliğini kontrol etmek zorlaşır. Bu nedenle film kalınlığı “yeterli ve kararlı” bir aralıkta belirlenmeli ve tüm plaka boyunca homojen olmalıdır. Bazı disklerde yansımayı ve kaçak ışığı azaltmak için krom filmin üzerine ayrıca bir krom oksit katmanı eklenir.
Yapışma: film cama “tutunmalı”
Krom ile cam zaten oldukça iyi bağlanır; bu yüzden krom diğer metal filmler için sık sık bağlayıcı alt katman olarak da kullanılır. Ancak ön koşul temiz bir yüzeydir: camda görünmez bir yağ filmi kalırsa krom yalnızca yağ filminin “üstünü örter” ve sonraki banyo ve aşındırma sırasında kabarır, kalkar. Yaygın uygulama, kaplamadan önce iyice temizlemek, hazneye girdikten sonra iyon bombardımanıyla son bir temizlik yapmak ve gerekirse alt tabakayı ısıtmaktır. Yapışma bant soyma testiyle kontrol edilebilir: bant yapıştırılıp çekilir ve filmin kopup kopmadığına bakılır.
İğne delikleri nereden gelir
İğne delikleri kaplamanın en yaygın kusurudur; başlıca üç kaynağı vardır:
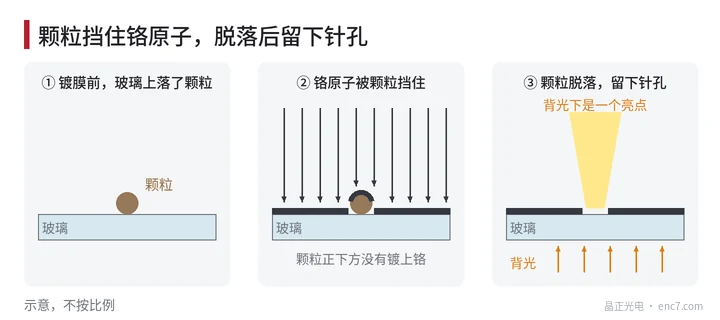
- Alt tabakadaki partiküller: Partikül krom atomlarını gölgeler, altı kaplanmaz; partikül daha sonra düşünce küçük bir delik kalır (bkz. Şekil 2).
- Hazne içinde dökülen kalıntılar: Hazne duvarlarında ve perdelerde biriken eski film kopar ve alt tabakaya düşer.
- Yerel kirlenme: Yağ lekesi ve su izi olan yerlerde film iyi yapışmaz ve sonraki ıslak işlemlerde kalkar.
Önlemler de bu üç maddeye karşılık gelir: temizleme ve yüklemeyi temiz ortamda yapmak, hazneyi düzenli temizlemek ve kaplamadan sonra arkadan aydınlatmayla kontrol etmek. Arkadan aydınlatmada iğne deliği parlak bir noktadır; çizginin üzerine denk gelirse ışık kaçağı noktası olur.
Özet
Krom kaplama, vakumda krom atomlarının cama katman katman inmesidir. OD film kalınlığıyla yaklaşık doğrusal artar, geçirgenlik ise her kademede on kat düşer. Film uygun kalınlıkta, homojen, sıkı yapışan ve iğne deliksiz olmalıdır; bunların hepsi temiz bir yüzey ve temiz bir hazne gerektirir.
Çince orijinal makalenin çevirisi (0022). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.