Test, güvenilirlik ve kalite
Sıcaklık çevrimi altında yapıştırıcı katmanının yorulması
Enkoder diski ile göbeğin genleşme katsayıları farklıdır; her sıcaklık çevrimi yapıştırıcı katmanını ileri geri keser. Makale ısıl uyumsuzluk kayma birimini Δγ = Δα·ΔT·r/h olarak türetir, tipik malzeme çiftlerinde birim büyüklüğünü hesaplar, Coffin–Manson ilişkisiyle test→kullanım çevirisinin n üssüne ne kadar duyarlı olduğunu gösterir ve yapıştırıcı tasarımı ile sıcaklık çevrim testinin noktalarını verir.
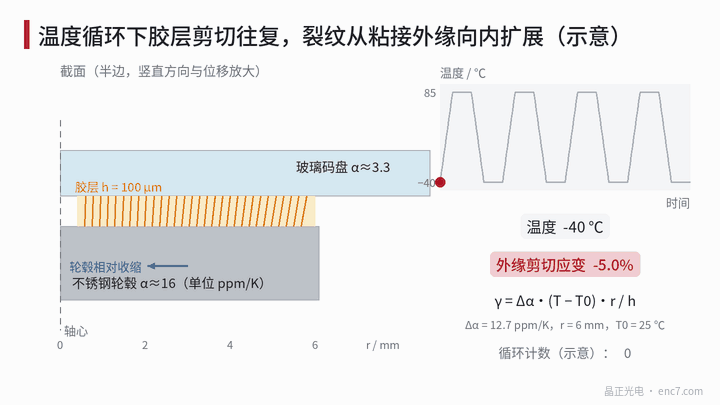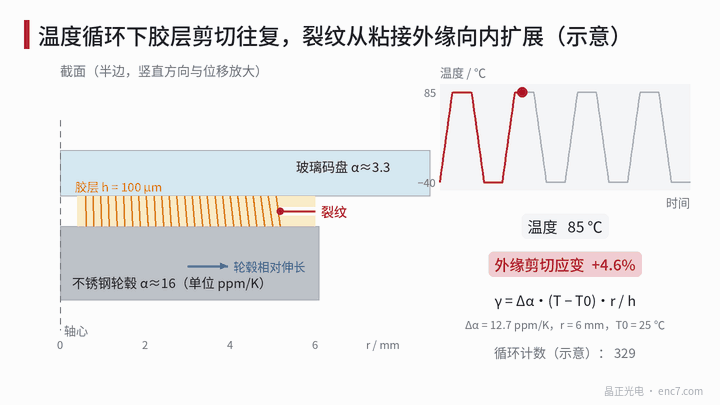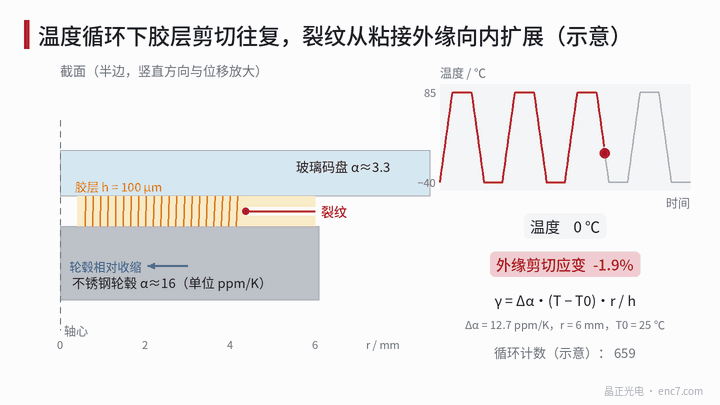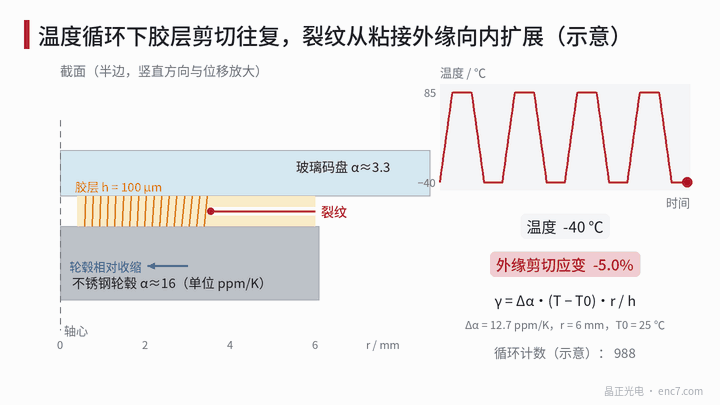
Göbeğe yapıştırılmış bir enkoder diski fabrikadan kabul edilebilir eksantriklikle çıkar; birkaç yüz yüksek–düşük sıcaklık çevriminden sonra eksantriklik kaymış olur, ağır olgularda disk gevşer. Yaygın kök neden yapıştırıcının «yaşlanması» değil yorulmadır: cam ile metalin genleşme katsayıları birkaç kat farklıdır, her sıcaklık yükselişi ve düşüşü yapışma çizgisini bir kez daha keser ve mikroçatlaklar dış yapışma kenarından başlayıp tur tur içeriye büyür.
Isıl uyumsuzluk kayma birimi
Eksen simetri merkezi alınarak, gerilmesiz sıcaklık T0’a göre sıcaklık ΔT değiştiğinde yarıçap r’de göbek ile disk arasındaki radyal yer değiştirme farkı
u(r) = Δα·ΔT·r
Yapıştırma kalınlığı h iken kayma birimi
γ(r) = Δα·ΔT·r / h
Burada Δα iki alt tabakanın doğrusal genleşme katsayıları farkıdır. Birim eksende sıfır, dış yapışma yarıçapında maksimumdur — çatlakların dış kenardan başlamasının nedeni budur.
Formül her iki alt tabakanın yapıştırıcıya göre rijit olduğunu, tüm uyumsuzluk yer değiştirmesinin yapıştırma çizgisince alındığını varsayar. Silikon kauçuk veya poliüretan gibi yumuşak yapıştırıcılarda oldukça doğrudur; sert epokside alt tabakalar da biçim değiştirir, formül üst sınır verir, disk ve göbek gerilimin bir kısmını paylaşır.
T0 da önemlidir: oda sıcaklığında kürlenen yapıştırıcıda T0 yaklaşık oda sıcaklığıdır; ısıyla kürlenen yapıştırıcıda T0 kür sıcaklığına yakındır, böylece oda sıcaklığında yapıştırma çizgisi zaten ön-birim taşır ve −40/+85 ℃ çevriminde birim artık simetrik değildir.
Sayısal örnek: birim ne kadar büyük?
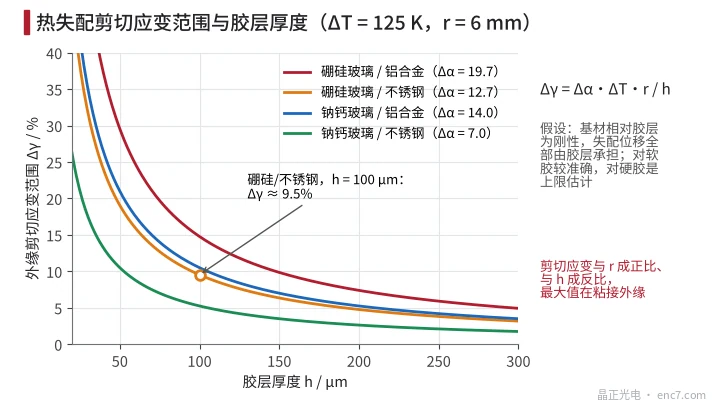
Borosilikat cam disk (α ≈ 3,3×10⁻⁶/K) paslanmaz çelik göbek (α ≈ 16×10⁻⁶/K) üzerine yapıştırılınca Δα = 12,7×10⁻⁶/K. Dış yapışma yarıçapı 6 mm, kalınlık 100 μm, çevrim −40/+85 ℃ (ΔT = 125 K):
u = 12,7×10⁻⁶ × 125 × 6 mm ≈ 9,5 μm Δγ = 9,5 μm / 100 μm ≈ 9,5%
Alüminyum göbekle Δγ ≈ 14,8%; soda-kireç camı paslanmaz çelik üzerinde Δγ ≈ 5,3%; kalınlığı 50 μm’ye yarılamak her değeri ikiye katlar (Şekil 2).
Bu büyüklük ne anlama gelir? Yumuşak yapıştırıcıların kayma modülü yaklaşık 1 MPa mertebesindedir; %9,5 birim yaklaşık 0,1 MPa kayma gerilimine karşılık gelir — yapıştırıcı bunu taşıyabilir ama uzama kapasitesi ve yorulma direnci yeterli olmalıdır. Sert epoksinin kayma modülü yaklaşık 1 GPa mertebesindedir; aynı birim yaklaşık 95 MPa’ya karşılık gelir ve tipik yapısal yapıştırıcıların onlarca MPa’lık kayma dayanımını aşar; yapıştırma çizgisi tüm uyumsuzluğu «yutamaz», sonuç ya yapıştırıcı çatlağı ya da gerilimin cama aktarılmasıdır — ikincisi cam enkoder disklerinde delik kenarı çatlamasının yaygın nedenlerinden biridir.
Coffin–Manson ilişkisi ve çevirme
Düşük çevrimli yorulma ömrü ile çevrimsel birim aralığının ampirik ilişkisi
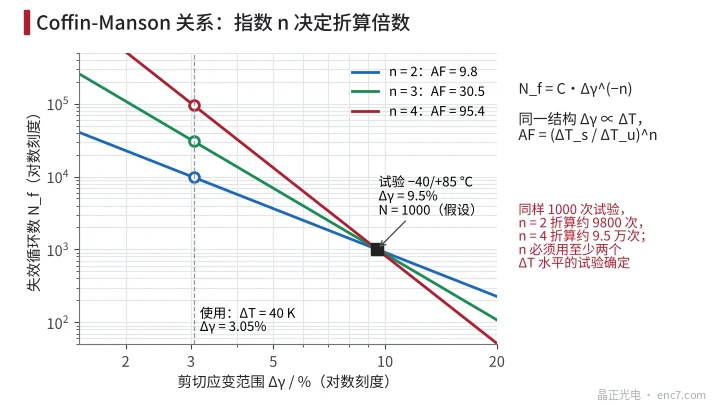
N_f = C·Δγ^(−n)
Burada N_f arızaya kadar çevrim sayısı, C ve n malzeme, sıcaklık ve bekleme süresine bağlı sabitlerdir. Klasik biçim plastik (inelastik) birimi kullanır; yapıştırıcılar genellikle ölçülen toplam birim veya inelastik birime uydurulur.
Verili bir yapıda Δγ, ΔT ile orantılıdır; test ile kullanım arasındaki hızlandırma faktörü
AF = (ΔT_s / ΔT_u)^n
Örnek: test −40/+85 ℃ (125 K), kullanım cihaz açma–kapamasından 40 K salınım. n = 2, 3, 4 için AF = 9,8, 30,5, 95,4. Test medyan ömrü 1000 çevrim (varsayılan) ise kullanıma çevirme yaklaşık 9800, 3,1×10⁴ ve 9,5×10⁴ çevrim verir; günde 2 açma–kapama ile yaklaşık 13, 42 ve 131 yıl (Şekil 3). n’de 2 fark sonuçları neredeyse 10 kat değiştirir; n en az iki ΔT düzeyindeki testlerden alınmalı, lehim eklemi değerlerinden ödünç alınmamalıdır.
Ayrıca yüksek sıcaklık beklemesi ne kadar uzunsa viskoelastik yapıştırıcı o kadar tam sünür ve çevrim başına inelastik birim artar; lehim alanında Norris–Landzberg düzeltmesi frekans ve tepe sıcaklığını hesaba katar, yapıştırma çizgilerinde de aynı sınıf etkiler vardır.
Yapıştırma çizgisi tasarımında ödünleşmeler
| Önlem | Ömre etkisi (n = 2) | Bedel |
|---|---|---|
| Kalınlık 50→100 μm | Δγ yarıya iner, ömür yaklaşık ×4 | daha fazla sünme; kalınlık saçılımı eksenel salgıyı yükseltme eğilimindedir |
| Dış yapışma yarıçapı 6→5 mm (iç yarıçap 3 mm) | Δγ 0,83’e düşer, ömür yaklaşık ×1.44 | burulma kapasitesi r_o³ − r_i³ ile yaklaşık %52’ye iner |
| Daha yakın genleşme katsayılı göbek malzemesi | Δα doğrudan küçülür | malzeme maliyeti ve işlenebilirlik |
| Yumuşak yapıştırıcı | gerilim büyük ölçüde düşer | düşük rijitlik; şok veya ısıda disk kayabilir → eksantriklik kayması |
Kalınlık tutarlılığı da en az o kadar önemlidir: kontrollü boyutta cam mikroboncuklar veya dayanak ara parçaları kalınlığı tutar; dış kenarın ötesine taşan filetolar kenar gerilim dağılımını değiştirir, süreç temizleme biçimini belirtmelidir.
Sıcaklık çevrim testi nasıl tasarlanır
- Yöntem: IEC 60068-2-14 sıcaklık değişim testini izleyin; Na iki hazneli hızlı aktarım, Nb belirtilmiş değişim hızıdır. Yapıştırma yorulması genellikle Nb kullanır, hız gerçek göreve yakındır.
- Sıcaklık ve bekleme: en yüksek sıcaklık yapıştırıcı Tg’sinin altında paylı; bekleme disk, yapıştırma çizgisi ve göbeğin dengeye gelmesi ve sünme gevşemesini kapsayacak kadar uzun.
- Gerilim düzeyleri: en az iki ΔT düzeyi, her birinde en az 8~10 parça; arıza çevrimlerini Weibull veya lognormal ile uydurup n bulun.
- Arıza ölçütü: işleve göre tanımlayın. r = 20 mm’de 1 μm eksantriklik değişimi yaklaşık 10″dır; eksantriklik veya eksenel salgı değişimi birincil ölçüt, tork tutma ve camdan görülen ayrılma alanı ikincil olabilir.
- Ara muayene: yaklaşık her 100 çevrimde çıkarıp ölçün, çatlak veya ayrılmanın başladığı çevrim sayısını kaydedin.
- Yoğuşmayı önleyin: düşükten yükseğe geçişte yüzey buğulanabilir; nem alma başka bir bozunma mekanizması ekler — hazne nemini denetleyin veya ayrıca değerlendirin.
Mühendislik noktaları
- Önce dış kenar birimini Δγ = Δα·ΔT·r/h ile tahmin edin; yumuşak yapıştırıcı tolere edilebilir yorulma birimini aşarsa veya sert yapıştırıcının hesaplanan kayma gerilimi dayanımını aşarsa yapı değiştirilmelidir.
- Yapışma bölgesini mümkün olduğunca eksene yakın tutun: birim r ile orantılıdır, burulma kapasitesi r³ ile ölçeklenir — ikisi birlikte denetlenmelidir.
- Yapıştırma kalınlığının alt sınırı olmalı ve denetlenebilir olmalıdır; tutarlılık için mikroboncuk veya ara parça kullanın ki yerel ince noktalar çatlak başlatıcısı olmasın.
- Isıyla kürlenen yapıştırıcılarda kür sıcaklığını gerilmesiz sıcaklık alın ve oda sıcaklığı ile soğuk uçtaki ön-birimi değerlendirin.
- Ömrü çevirmeden önce n’yi iki veya daha fazla ΔT düzeyinden alın; tek düzeyde karşılaştırma testi yapılabilir, ömür dışdeğerlemesi değil.
- Birincil arıza ölçütü olarak eksantriklik ve eksenel salgı değişimini kullanın — doğrudan enkoderin açısal hatasına karşılık gelir.
Özet
Sıcaklık çevriminde yapıştırma çizgisindeki kayma birimi aralığı yaklaşık Δα·ΔT·r/h’dir; cam üzerinde metalde kolayca yüzde birkaçtan ona aşkına ulaşır. Coffin–Manson ilişkisi birimi ömre bağlar ama n üssü çevirmeye egemendir ve testle belirlenmelidir. Yapıştırma tasarımı kalınlık, yapışma yarıçapı ve yapıştırıcı rijitliğini dengeler; son kabul ölçütü eksantriklik kaymasıdır.
Çince orijinal makalenin çevirisi (0194). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.