Test, güvenilirlik ve kalite
Cam enkoder diskleri neden kırılır: kırılma mekaniği ve kenar kusurları
Camın teorik dayanımı GPa mertebesindedir, ancak bir enkoder diski yalnızca onlarca MPa’da çatlayabilir. Makale Griffith ölçütü σ_f = K_IC/(Y·√(πa)) ile kenar çatlağı derinliğini dayanıma bağlar, dönme, ısıl şok ve delik ısıl uyumsuzluğunun gerilim düzeylerini karşılaştırır ve statik yorulma, pah kırma ile kimyasal güçlendirmenin rollerini açıklar.
Montajdan sonra cam enkoder diskte delik kenarında radyal bir çatlak oluşur ya da bir yüksek–düşük sıcaklık testinden sonra kenardan parçalanır. Atom bağlarından hesapla camın teorik dayanımı E/10 mertebesindedir, yani birkaç GPa; uygulamada onlarca MPa’lık çekme gerilimi bile diski kırabilir. Boşluk kusurlardan gelir: lazer kesim, kenar taşlama ve elleçlemenin kenarda bıraktığı mikroçatlaklar o cam parçasının gerçek dayanımını belirler.
Griffith ölçütü ve gerilim şiddeti faktörü
Camda neredeyse hiç plastisite yoktur; kırılma çatlak ucundaki gerilim alanı tarafından denetlenir. Doğrusal-elastik kırılma mekaniği bu alanı gerilim şiddeti faktörü ile tanımlar:
K_I = Y·σ·√(πa)
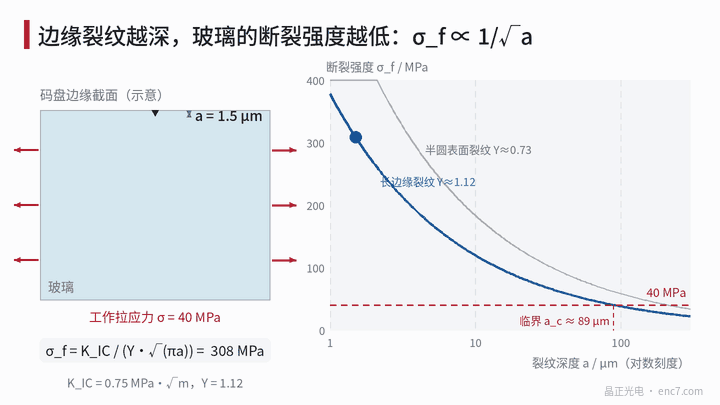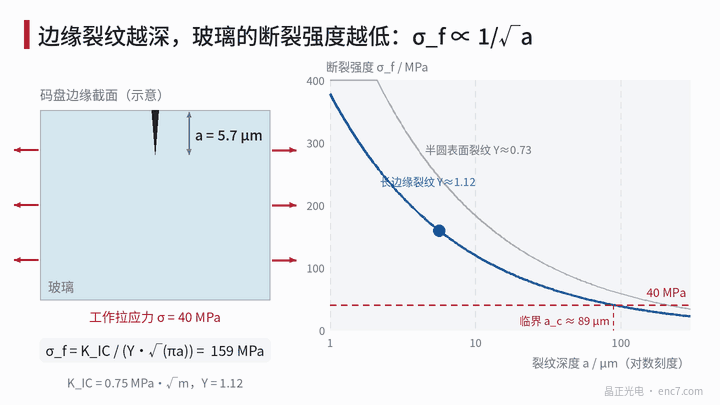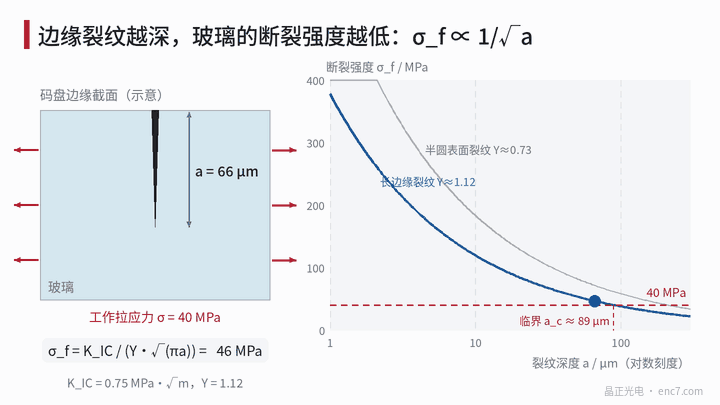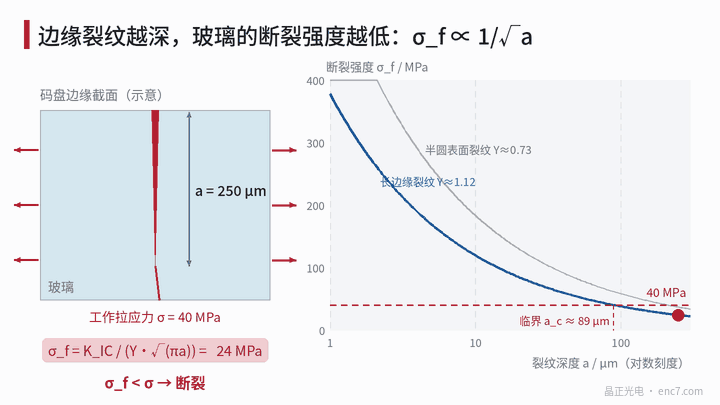
burada σ uzak-alan çekme gerilimi, a çatlak derinliği ve Y bir geometri faktörüdür: uzun düz kenar çatlağı için yaklaşık 1,12, yarı-dairesel yüzey çatlağının en derin noktasında yaklaşık 0,7. K_I malzemenin kırılma tokluğu K_IC’ye ulaştığında çatlak kararsız büyür:
σ_f = K_IC / (Y·√(πa))
Bu Griffith’in enerji ölçütüne eşdeğerdir: çatlak, ilerlemesinin serbest bıraktığı elastik şekil değiştirme enerjisi yeni yüzey için gereken enerjiyi karşılayabildiğinde büyür. Camın K_IC’si yaklaşık 0,7~0,8 MPa·√m’dir; soda-kireç camı çoğu kez 0,75 alınır.
Sayısal örnek: kusur ne kadar derin, dayanım ne kadar düşük?
K_IC = 0,75 MPa·√m alınır:
| Çatlak derinliği a | σ_f (Y = 1,12) | σ_f (Y = 0,73) |
|---|---|---|
| 1 μm | 378 MPa | 580 MPa |
| 10 μm | 120 MPa | 183 MPa |
| 20 μm | 85 MPa | 130 MPa |
| 50 μm | 53 MPa | 82 MPa |
| 100 μm | 38 MPa | 58 MPa |
Tersine, verilen çalışma gerilimi σ için kritik çatlak derinliği
a_c = (1/π)·[K_IC / (Y·σ)]²
σ = 40 MPa’da a_c ≈ 89 μm; σ = 80 MPa’da yalnızca yaklaşık 22 μm’dir. Dayanım √a ile ters orantılıdır: en derin kusuru 50 μm’den 10 μm’ye indirmek dayanımı yaklaşık 2,2 kat artırır.
Diskte çekme gerilimi nereden gelir?
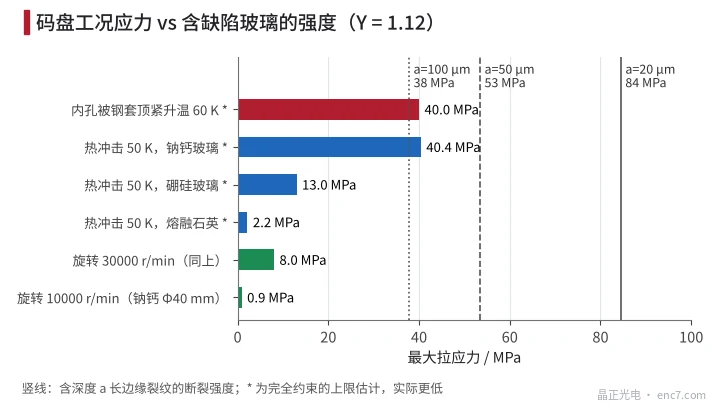
Şekil 2 birkaç görev durumunun çekme gerilimi büyüklüğünü karşılaştırır:
- Dönel merkezkaç kuvvet: soda-kireç camı, dış çap 40 mm, delik 8 mm; 10000 r/min’de delikte çevre gerilimi yaklaşık 0,9 MPa, 30000 r/min’de yaklaşık 8 MPa. Küçük diskler genel olarak yalnızca hızdan kırılmaz.
- Isıl şok: yüzey sıcaklığında ani ΔT değişiminde tam kısıtlı üst sınır σ = E·α·ΔT/(1−ν)’dir. ΔT = 50 K’de soda-kireç camı yaklaşık 40 MPa, borosilikat yaklaşık 13 MPa, erimiş silika yaklaşık 2,2 MPa’dır. Gerçek ısı transferi sınırlı olduğundan gerilim üst sınırın altındadır, ancak malzeme sıralaması gerçektir.
- Delik ısıl uyumsuzluğu: delik çelik burçla sıkı kısıtlanmıştır (sıfır boşluklu geçme veya delik sert yapıştırıcıyla doldurulmuş); ısınmada çelik camdan daha çok genleşir ve deliği dışarı iter. İç basınç altındaki dairesel delikli büyük levha olarak tahminde delikteki çevre çekme gerilimi yaklaşık E·Δα·ΔT/(1+ν)’dir; borosilikat paslanmaz çelik üzerinde 60 K ısınma yaklaşık 40 MPa verir.
- Sıkma ve darbe: vida baskı plakasından nokta temas ya da düşmede sert cisim çarpışması yerel yüksek gerilim ve yeni yüzey çatlakları yaratır.
Dolayısıyla asıl tehlikeler ısıl gerilim ve montaj kısıtı olup kenar kusurlarıyla birlikte disk çatlamasının başlıca nedenidir.
Zaman da bir değişkendir: statik yorulma
Nemli havada su molekülleri çatlak ucunda cam ağıyla tepkimeye girer, böylece K_I K_IC’nin altında olsa bile çatlak yavaş büyüyebilir—gerilim korozyonu veya statik yorulma. Çatlak hızı çoğu kez v = A·K_I^N biçiminde yazılır; camda üs N tipik olarak onlardan onlarca mertebeye kadar, cam türü ve ortama bağlıdır.
Sonuç: sabit yük altında ömür kabaca σ^(−N) ile orantılıdır; gerilimi yarıya indirmek ömrü birkaç mertebe uzatabilir, hızlı yükleme altında ölçülen dayanım ise uzun süreli taşıma kapasitesini abartır. Yıllarca montaj ön gerilimi taşıyan bir delik kenarı için tasarım gerilimi kısa süreli dayanımın oldukça altında olmalıdır.
Pah kırma, taşlama ve güçlendirme
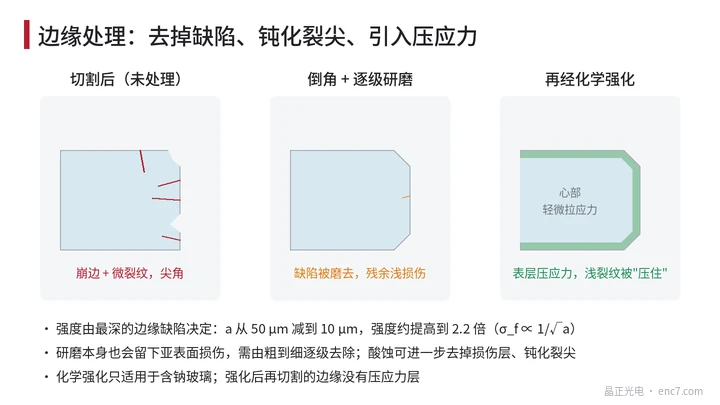
- Pah kırma ve kademeli taşlama: talaşları ve keskin köşeleri giderin. Taşlamanın kendisi yüzeyaltı hasar bırakır; kaba dan inceye kademe kademe giderilmezse büyük kusurlar yalnızca orta boy kusurlarla değiştirilir.
- Asit dağlama: hidroflorik asit tipi çözeltiler hasarlı tabakayı kaldırır ve çatlak uçlarını köreltir; dayanım belirgin artabilir, ancak krom desen korunmalıdır.
- Kimyasal güçlendirme: yaklaşık 400 ℃’deki erimiş potasyum nitrata cam yüzeyindeki sodyum iyonları daha büyük potasyum iyonlarıyla yer değiştirir; onlarca mikrometre derinlikte ve birkaç yüz MPa’ya varan yüzey basınç gerilimi oluşur. Basınç katmanından daha sığ bir çatlak açılmadan önce o basınca karşı koymalıdır. Yalnız sodyum içeren camlara uygulanır; borosilikat zayıf yanıt verir, erimiş silika hiç yanıt vermez; güçlendirmeden sonra dış çap ve deliğin yeniden kesilmesi basınç katmanı taşımaz—proses sırası bunu hesaba katmalıdır.
- Yapısal tasarım: delik ile mil arasında boşluk bırakmak ve uyumlu bir yapıştırıcı kullanmak, nokta temaslı sıkmadan kaçınmak, cam dayanımını yükseltmekten daha etkilidir.
Mühendislik noktaları
- Görsel standartları kırılma mekaniğine bağlayın: delik kenarı çalışma gerilimi üst sınırı 40 MPa ve güvenlik katsayısı 2 iken Y = 1,12’de izin verilen çatlak derinliği yaklaşık 22 μm’dir; talaş derinliği limiti buna göre konmalıdır.
- Görünen talaşların altında çoğu kez daha derin çatlaklar vardır; limitler dayanım testleriyle (ring-on-ring, üç nokta eğme) doğrulanmalı, yalnız görsel boyuta bakılmamalıdır.
- Isıl şok riski varsa düşük genleşmeli alt tabaka tercih edin: aynı 50 K salınımda ısıl gerilim üst sınırı soda-kireç için yaklaşık 40 MPa, borosilikat için bunun yaklaşık 1/3’ü, erimiş silika için yalnızca yaklaşık 2 MPa’dır.
- Deliği çelik mile sıfır boşlukla sert bağlamak; 60 K yükseliş delik gerilimi üst sınırını 40 MPa’ya itebilir, 90 μm’lik bir kusurun dayanımına yakındır.
- Yaygın hızlarda merkezkaç gerilim yalnızca 1 MPa mertebesindedir; hızı yükseltmeden önce ısıl ve montaj gerilimlerini kontrol edin.
- Statik yorulmayı hesaba katın: uzun süreli yük altında izin verilen gerilim kısa süreli ölçülen dayanımın oldukça altında olmalı ve kullanım nemi denetlenmelidir.
Özet
Cam enkoder diskinin dayanımı en derin kenar kusuruyla belirlenir; σ_f = K_IC/(Y·√(πa)) kusur derinliğini doğrudan dayanıma çevirir: birkaç on mikrometrelik kusur birkaç on MPa’ya karşılık gelir. Tehlikeli gerilimler esas olarak ısıl şok ve delik montaj kısıtından gelir, dönmeden değil. Kesim ve kenar taşlama kalitesini denetlemek ile montaj kısıtını akılcı tasarlamak, daha dayanıklı cam peşinden koşmaktan daha etkilidir.
Çince orijinal makalenin çevirisi (0195). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.