Test, güvenilirlik ve kalite
Enkoder diski üretiminde SPC kontrol grafikleri
Tolerans içinde kalmak sürecin kararlı olduğu anlamına gelmez. Enkoder diski çizgi genişliği örneğiyle bu makale simüle verilerden X̄-R kontrol limitlerini (A₂, D₃, D₄ sabitleri) eksiksiz hesaplar; koşu kurallarını, rasyonel alt grupları ve ARL’yi açıklar; kontrol limitlerini tolerans limitlerinden ayırır.
Enkoder diski çizgi genişliği 25,0 ±1,0 μm olarak belirtilmiştir ve son üç aydaki her muayene kaydı uygundur. Bir gün, banyo (geliştirme) değişiminden sonra çizgi genişliği yavaşça artmaya başlar — parti başına yalnızca birkaç yüzde mikrometre, üst toleranstan hâlâ uzak, muayene her şeyi geçirmeye devam eder. Uygunsuz bir parça göründüğünde onlarca parti zaten merkezden kaymış olabilir. İstatistiksel süreç kontrolünün (SPC) yapması gereken, ürün hâlâ uygunken sürecin değiştiğini yakalamaktır.
X̄-R grafiği ve kontrol limitleri
Her seferinde sürekli üretimden n parça çekilerek bir alt grup oluşturulur; alt grup ortalaması X̄ ve açıklık R hesaplanır. k alt grup biriktikten sonra (genelde en az 20–25) alt grup ortalamalarının genel ortalaması CL (merkez çizgisi) ve ortalama açıklık R̄ elde edilir; kontrol limitleri:
UCL_X = CL + A₂·R̄, LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄, LCL_R = D₃·R̄
Sabitler, normal dağılım altında açıklığın istatistiksel özelliklerinden gelir. R’nin beklenen değerinin σ’ya oranına d₂, R’nin standart sapmasının σ’ya oranına d₃ denirse A₂ = 3/(d₂·√n), D₄ = 1 + 3d₃/d₂, D₃ = max(0, 1 − 3d₃/d₂). n = 5 için d₂ = 2,326 ve d₃ = 0,864 olduğundan:
| Alt grup boyutu n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Süreç standart sapması σ̂ = R̄/d₂ olarak kestirilir.
Çizgi genişliği sayısal örneği
Simüle veri: alt grup başına 5 disk, Faz I’de 25 alt grup (varsayılan süreç ortalaması 25,05 μm, standart sapma 0,15 μm). Hesap:
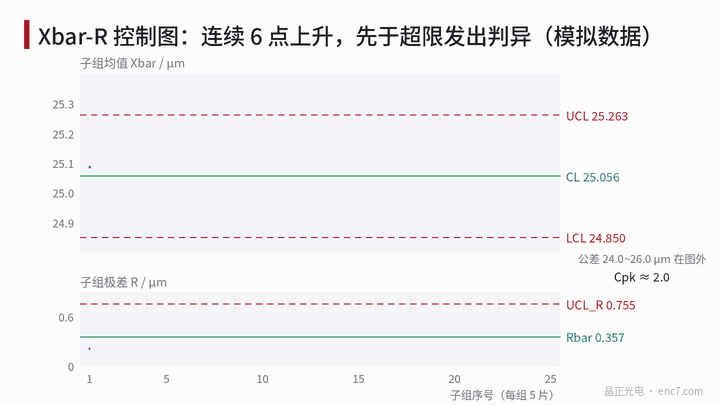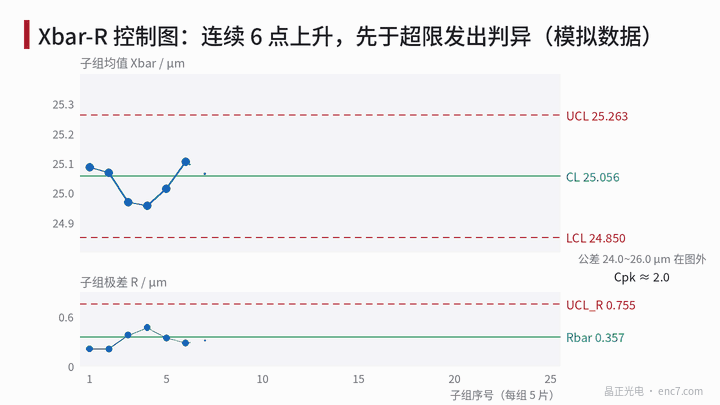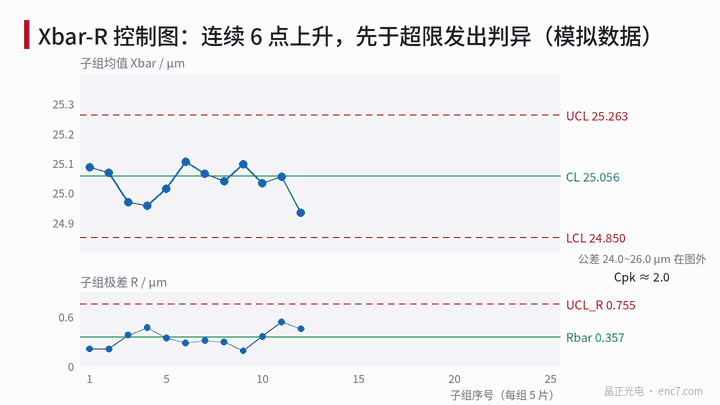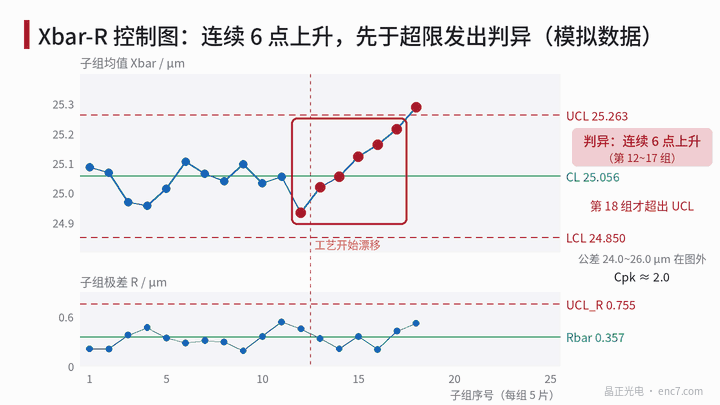
- CL = 25,056 μm, R̄ = 0,357 μm
- UCL_X = 25,056 + 0,577 × 0,357 ≈ 25,263 μm, LCL_X ≈ 24,850 μm
- UCL_R = 2,114 × 0,357 ≈ 0,755 μm, LCL_R = 0
- σ̂ = 0,357 / 2,326 ≈ 0,154 μm, Cp ≈ 2,17, Cpk ≈ 2,05
Faz I noktalarının tümü kontrol limitleri içinde ve anormal örüntü yok; limitler Faz II izleme için kullanılabilir. Faz II’de 13. alt gruptan itibaren ortalama alt grup başına +0,03 μm kayar (geliştirme koşulu değişiminin simülasyonu). 17. alt grupta 12–17. alt gruplar 6 ardışık yükselen nokta gösterir ve bir koşu kuralı tetiklenir; o anda ortalama yalnızca yaklaşık 0,15 μm kaymıştır ve her tekil değer hâlâ tolerans içindedir. Ancak 18. alt grup üst kontrol limitini aşar.
Bu veri setinin gösterim için kurulduğu belirtilmelidir. Doğrusal kaymada «ardışık yükseliş» ile «kontrol limitleri dışı»ndan hangisinin önce tetikleneceği, kayma hızının alt grup ortalamasının rastgele varyasyonuna oranına bağlıdır; eğilim kuralı her zaman önce değildir.
Koşu kuralları ve yanlış alarmlar
Yaygın koşu kuralları (Nelson kuralları) 8 tanedir: 3σ kontrol limitleri dışında 1 nokta; merkez çizgisinin aynı tarafında 9 ardışık nokta; artan veya azalan 6 ardışık nokta; yukarı-aşağı dönüşümlü 14 ardışık nokta; aynı tarafta 2σ dışında 3’te 2 nokta; aynı tarafta 1σ dışında 5’te 4 nokta; ±1σ içinde 15 ardışık nokta; ±1σ dışında 8 ardışık nokta. Sonraki kurallar sırasıyla kayma, periyodiklik, tabakalaşma ve karışıma karşılık gelir.
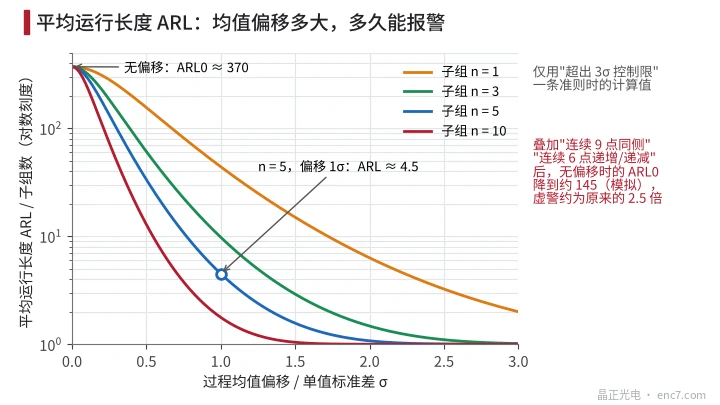
Daha fazla kural her zaman daha iyi değildir. Süreç değişmemişken yalnızca 1. kural ortalama her 370 alt grupta bir yanlış alarm verir (ARL₀ ≈ 370); «aynı tarafta 9 nokta» ve «artan/azalan 6 nokta» eklendikten sonra Monte Carlo simülasyonu ARL₀ ≈ 145 verir, yanlış alarm sıklığı orijinalin yaklaşık 2,5 katıdır.
Yakalama gücü ortalama koşu uzunluğu (ARL) ile ölçülür (Şekil 3). Ortalama 1 tekil-değer standart sapması kadar kaydığında n = 5’lik X̄ grafiği ortalama 4,5 alt grupta alarm verir; n = 1’de (tekil grafik) ortalama 44 alt grup gerekir.
Kontrol limitleri tolerans limitleri değildir
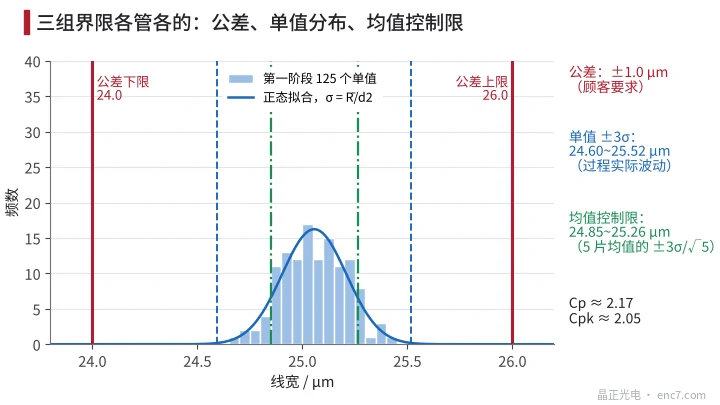
Bu üç sınır kümesi sıkça karıştırılır (Şekil 2):
- Tolerans limitleri (24,0–26,0 μm) müşteri gereksinimidir; tek bir parçanın uygunluğuna karar vermek için kullanılır;
- Tekil ±3σ (yaklaşık 24,60–25,52 μm) sürecin kendi varyasyon aralığıdır; toleransla karşılaştırılınca süreç yeterliliği elde edilir;
- Ortalama kontrol limitleri (24,85–25,26 μm) alt grup ortalamasının varyasyon aralığıdır; yalnızca sürecin kararlı olup olmadığını yargılamak için kullanılır.
Tolerans limitlerini X̄ grafiğine çizmeyin ve kontrol limitlerini toleransla «genişletmeyin». Kontrol altında süreç yeterli kapasite demek değildir; yeterli kapasite de kontrol altında süreç demek değildir: bu örnekte Cpk yaklaşık 2,05’tir ama kayma yine de alarm vermelidir çünkü özel bir nedenin işlediğini gösterir.
Rasyonel alt gruplar ve ölçüm sistemi
Alt grupların nasıl alındığı, kontrol grafiğinin neyi izlediğini belirler. 5 değer aynı diskin 5 konumundan geliyorsa R yalnızca disk-içi varyasyonu yansıtır, kontrol limitleri fazla daralır ve partiler arası normal farklar sık sık koşu kurallarını tetikler. Parti bazında değişen (aynı pozlama ve geliştirme) çizgi genişliği gibi bir parametrede sıkça aynı partiden birkaç disk alt grup alınır; partiler arası varyasyon büyükse parti ortalamalarına tekil–hareketli açıklık grafiği ve disk-içi açıklık grafiği birlikte kullanılabilir.
Ayrıca grafik «süreç varyasyonu + ölçüm varyasyonu» görür. Çizgi genişliği ölçümünün standart belirsizliği 0,09 μm ise, 0,154 μm toplam standart sapmadaki varyansın yaklaşık üçte birini oluşturur. SPC’den önce ölçüm sistemi değerlendirilmelidir.
Mühendislik noktaları
- Faz I’de en az 20–25 alt grup biriktirin, özel nedeni açıklanan noktaları çıkardıktan sonra kontrol limitlerini yeniden hesaplayın, sonra izlemeye geçin.
- Kontrol grafiği sabitlerini alt grup boyutuna göre bakın: n = 5 için A₂ = 0,577, D₃ = 0, D₄ = 2,114, d₂ = 2,326.
- Alt grupları varyasyon kaynağına uydurun: partiye göre örgütleyin; yalnızca bir disk içinde çoklu nokta kullanmayın, aksi halde limitler fazla dar, yanlış alarmlar sık olur.
- Koşu kurallarını gereksinime göre seçin; eklenen her kural yanlış alarmı artırır; bu örnekte iki eğilim tipi kural yanlış alarmı yaklaşık 2,5× yapar.
- Tolerans limitleri yalnızca uygunluk kararı içindir, ortalama grafiğine çizilmez; Cpk’sı yüksek süreç bile özel neden alarmına yanıt vermelidir.
- Süreç koşulu değişikliklerini (banyo, ışık kaynağı, fotomaske) grafikte işaretleyin; gerektiğinde Faz I’i yeniden hesaplayın.
Özet
X̄-R kontrol grafiği A₂, D₃ ve D₄ ile alt grup verilerinin ortalama açıklığını kontrol limitlerine çevirir ve koşu kurallarıyla süreçteki özel nedenleri tanımlar. O ve tolerans kararı iki farklı soruya yanıt verir: biri «süreç değişti mi?», diğeri «ürün uygun mu?». Rasyonel gruplama, uygun kurallar ve doğrulanmış ölçüm sistemiyle grafik, ürün hâlâ uygunken süreç kaymasını erken yakalayabilir.
Çince orijinal makalenin çevirisi (0200). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.