Sinyal sorunları rehberi
Belirti: Genlik dalgalanma sayısı vida sayısına eşit — sıkma deformasyonu
Zarfın tur başına dalgalanma sayısı sıkma vida sayısına eşitse neden genellikle sıkma halkasının noktasal yükünden n loblu dalgalanmadır. Bu makale ince halka plaka noktasal yük modeli ile dalgalanmayı torka karşı tahmin eder (ör.: 0,15 N·m’de 3 M2 vida ≈ 3,8 μm, 4 vida ≈ 1,4 μm) ve spektrum tanıma, kademeli tork yeniden ölçümü ile yapıştırmaya geçiş ölçütlerini verir.
Disk sıkma halkası ve 3 vida ile göbeğe tutturulduğunda osiloskopta A/B zarfları tur başına 3 kez dalgalanır; 4 vidalı yapıya geçince dalgalanma 4 kez olur. Sayı vida sayısını izler, yani okuma noktası aralığında cos(nθ) vardır — n yoğunlaşmış sıkma kuvveti diske n loblu dalgalanma bastırmıştır. Makale mekanizmayı niceler: dalgalanma ne kadar büyük, torkla ilişkisi nedir, zarf spektrumunda nasıl tanınır, vida sıkmasından ne zaman vazgeçilir.
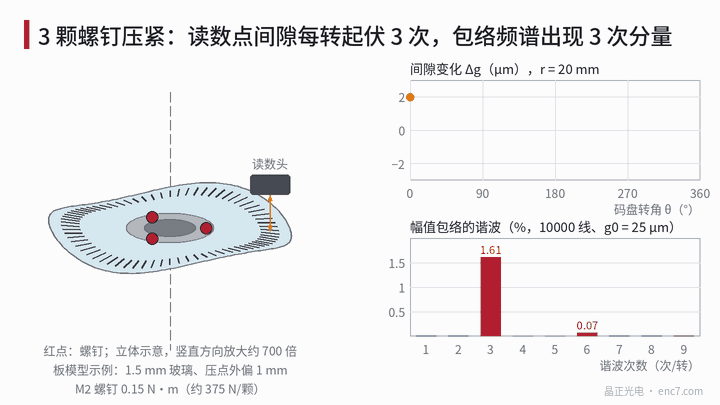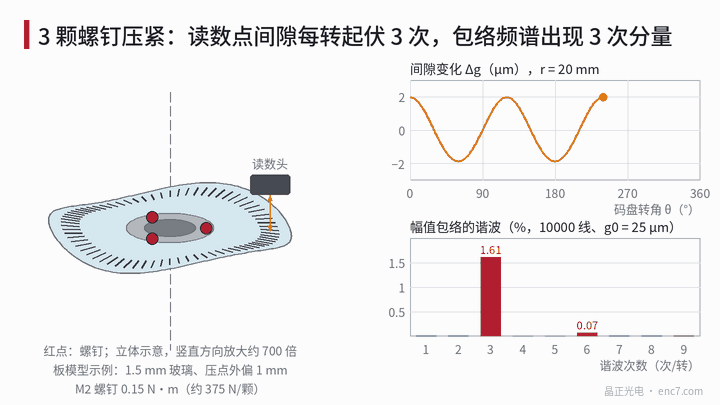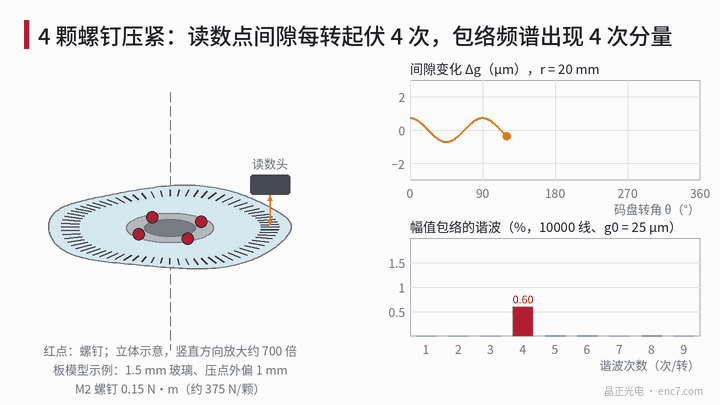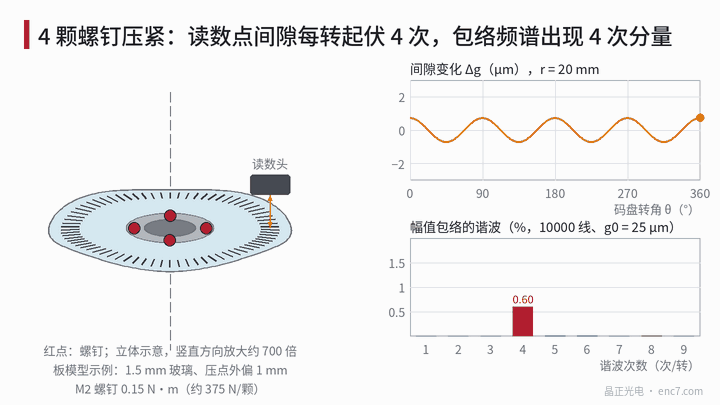
Model: n noktasal yük n loblu dalgalanma bastırır
Örnek model (varsayılan): soda-kireç cam disk kalınlık 1,5 mm, dış yarıçap 25 mm, iç kenar göbek basamağı dış kenarında a = 7 mm destekli (ankastre sayılır); sıkma halkası basınç noktaları basamaktan c = 1 mm daha dışarıda; halka yumuşak, n vidanın her birinin kuvveti F yaklaşık olarak basınç noktasında yoğunlaşmış yük gibi davranır. Noktasal yükün üst sınır durumu.
n eşit aralıklı noktasal yük çevresel Fourier serisinde yalnızca 0, n, 2n, … mertebelerini içerir:
q(θ) = (nF/(2π·r_s))·[1 + 2·Σ cos(knθ)]
r_s = a + c. 0. mertebe terimi diski düzgün bir kâseye bastırır ve yalnızca nominal aralığı değiştirir; cos(nθ) terimi n loblu dalgalanmayı üretir. Her terimin Kirchhoff halka plaka analitik çözümü vardır (iç kenar ankastre, dış serbest, r_s’de çizgisel yük); süperpozisyon okuma yarıçapı r_h = 20 mm’deki aralık dalgalanmasını verir.
Vida başına ön yük torktan:
F = T / (K·d)
K tork katsayısıdır (kuru çelik diş için ≈ 0,2), d nominal diş çapı. 0,15 N·m’de M2 vida F ≈ 375 N verir.
Dalgalanma ne kadar büyük
Yukarıdaki modele göre okuma yarıçapında tepe-tepe n loblu dalgalanma:
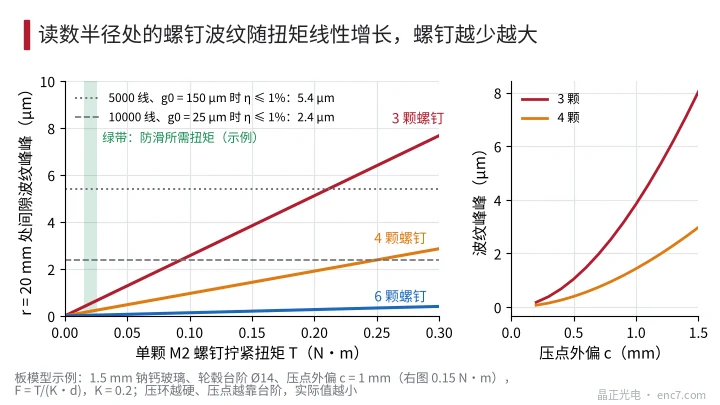
| Vida sayısı | 100 N başına (c = 1 mm) | 100 N başına (c = 0,5 mm) | M2, 0,15 N·m (c = 1 mm) |
|---|---|---|---|
| 3 | 1,02 μm | 0,28 μm | 3,8 μm |
| 4 | 0,38 μm | 0,11 μm | 1,4 μm |
| 6 | 0,05 μm | 0,02 μm | 0,2 μm |
Doğrudan kurallar: dalgalanma torka orantılıdır; basınç noktası ofseti c’yi 0,5 mm’den 1 mm’ye çıkarmak dalgalanmayı yaklaşık 3,7× çoğaltır, kabaca c² gibi; 3’ten 4 vidaya geçiş dalgalanmayı yaklaşık 0,37×’e, 6 vidaya yaklaşık %5’e düşürür çünkü yüksek mertebe dalgalanma plakada daha hızlı sönümlenir; sabit geometride dalgalanma eğilme rijitliği D = E·t³/(12(1 − ν²)) ile ters orantılıdır, aynı tork altında 0,3 mm paslanmaz sac 1,5 mm camdan bir mertebeden fazla daha çok dalgalanır. Daha sert halka ve basamağa yakın basınç noktaları düzgün çizgisel yüke yaklaşır ve gerçek değeri küçültür.
Sinyal cinsinden: 10000 çizgi, r = 20 mm (p ≈ 12,6 μm), nominal aralık 25 μm, λ = 0,88 μm iken 3 vidanın 3,8 μm dalgalanması zarfta yaklaşık %1,6 3. mertebe bileşen, 4 vidada yaklaşık %0,6 üretir (Şekil 1). η ≤ %1 ile o koşulda izin verilen tepe-tepe dalgalanma yaklaşık 2,4 μm, 5000 çizgi, g0 = 150 μm’de yaklaşık 5,4 μm’dir (Şekil 2).
Zarf spektrumunda tanımak
- Mertebe: Z tetiklemeli çok turlu eşzamanlı ortalamadan sonra zarf FFT’si. Eşit torkta yalnızca n, 2n, … mertebeleri görünür ve 2n, n’den çok küçüktür.
- Faz: her vidanın Z’ye göre açısal konumunu işaretleyin; n. bileşenin uç noktaları bir vidaya veya iki vida ortasına hizalanmalıdır (okuma kafasının halkayla aynı tarafta mı karşı tarafta mı olduğuna göre). Vidalara hizalanmayan n. bileşen başka bir n-katlı kaynak ister — göbek tornalama ayna izleri, yapıştırma noktaları vb.
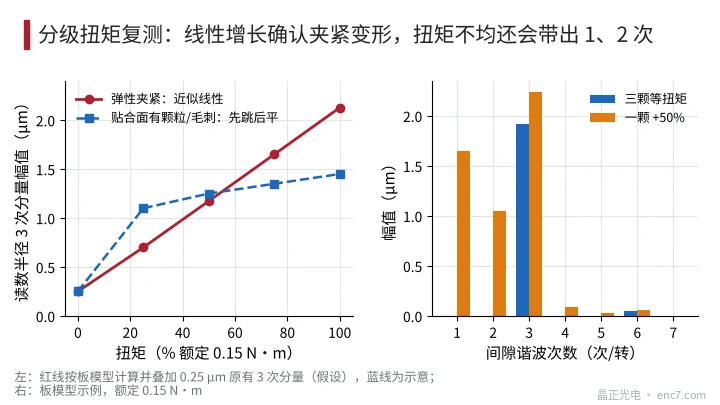
- Düzensiz tork doğrulaması: 3 vidanın biri diğer ikisinden %50 yüksekse plaka modeli okuma yarıçapı aralık harmoniklerini yaklaşık 1,7 μm (1×), 1,1 μm (2×) ve 2,2 μm (3×) genlikte verir. Düzensiz tork n loblu dalgalanmanın bir kısmını tur başına bir kez “eksenel salgı”ya çevirir, kolayca eğim sanılır (Şekil 3).
Kademeli tork yeniden ölçümü
Tüm vidaları gevşetin, sonra çapraz sırayla kademeli sıkın: sıfır, 1/4, 1/2, 3/4 ve nominal tork; her kademede okuma yarıçapında eksenel salgı (veya zarf) n. bileşeninin genlik ve fazını kaydedin; sonunda gevşetip bir kez daha sıkarak tekrarlanabilirliği görün.
- Neredeyse doğrusal, kararlı faz: elastik sıkma deformasyonu; sıfır tork kesimi disk veya göbeğin mevcut n. mertebe biçimidir. Eğim yapının tork–dalgalanma katsayısıdır ve torku doğrudan belirleyebilir.
- Düşük torkta sıçrama, sonra düz: basınç noktası altında parçacık, çapak veya düzensiz basamak yüzü — önce temas oturur, sonra elastik deformasyon; önce temizleyin ve basamak yüzü düzlemselliğini kontrol edin.
- Faz torkla döner, yeniden sıkmalar arası fark büyük: birden çok kaynak üst üste veya kararsız temas; vida sıkma şeması güvenilmezdir.
Ne zaman yapıştırma veya yayılmış sıkmaya geçilir
Önce kaymaya karşı gerçekten gereken sıkma kuvvetini hesaplayın. Örnek: Ø50 mm × 1,5 mm cam disk, delik Ø8 mm, kütle ≈ 7,2 g, eylemsizlik ≈ 2,3×10⁻⁶ kg·m². Maks. açısal ivme 5×10⁴ rad/s² iken eylemsizlik torku ≈ 0,115 N·m; sürtünme katsayısı 0,15 ve sürtünme yarıçapı 8 mm ile toplam sıkma kuvveti ≈ 96 N gerekir; güvenlik faktörü 2 vida başına ≈ 64 N verir, M2’de yaklaşık 0,026 N·m — yaygın torkun yaklaşık altıda biri. O zaman 3 vidanın dalgalanması yaklaşık 0,65 μm’dir.
Üç durum:
- Kayma önleme kuvvetinde bile dalgalanma bütçeyi aşıyor: noktasal vida sıkması başarısızdır — yapıştırmaya veya ≥ 6 vidalı sert halka, basamak üzerinde basınç noktaları (c ≈ 0) ve yayılmış sıkma için yumuşak ped’e geçin.
- Nominal torkta aşırı, kayma önleme kuvvetinde uygun: torku düşürün, diş kilidi ekleyin, ısıl çevrim ve titreşim sonrası kayma/gevşeme olmadığını doğrulayın.
- Kademeli yeniden ölçüm doğrusal değil veya tekrarlanabilirlik kötü (sıkmalar arası fark bütçenin yaklaşık %30’unu aşıyor): torku ayarlamayın — yapıyı değiştirin.
Mühendislik notları
- Zarf dalgalanma sayısı vida sayısına eşit ve faz vidalara hizalıysa sıkma deformasyonu esasen kilitlenir.
- Vida dalgalanması torka orantılı, kabaca c²’ye orantılı, plaka eğilme rijitliğine ters orantılıdır; basınç noktalarını destek basamağına hizalamak en ucuz iyileştirmedir.
- Aynı toplam sıkma kuvvetinde daha çok vida daha az dalgalanma demektir: örnekte 4 vida ≈ 3’ün 0,37×’i, 6 yalnızca yaklaşık %5.
- Torku vida dayanımından değil kayma önleme ihtiyacından koyun; cam diskler çoğu kez yaygın torktan çok daha az sıkma kuvveti ister.
- Çapraz ve kademeli sıkın; düzensiz tork n loblu dalgalanmanın bir kısmını tur başına bir kez dalgalanmaya çevirir.
- Noktasal yük disk düzleminde de n. mertebe deformasyon ve n. mertebe açı hatası üretir — değerlendirmeye katın.
Özet
Dalgalanma sayısının vida sayısına eşit olması, sıkma halkası noktasal yüklerinin diskte bıraktığı n loblu dalgalanmadır. Halka plaka noktasal yük modeli dalgalanmayı tork, basınç noktası konumu ve vida sayısına karşı tahmin eder; zarf spektrumunun mertebe ve fazı onu tanır; kademeli tork yeniden ölçümü doğrular. Kayma önleme sıkma kuvvetinde dalgalanma hâlâ bütçeyi aşıyorsa veya yeniden ölçüm doğrusal/tekrarlanabilir değilse yapıştırma veya yayılmış sıkmaya geçin.
Çince orijinal makalenin çevirisi (0203). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.