Sinyal sorunları rehberi
Belirti: Eksenleri koordinatlara paralel Lissajous elipsi — eşit olmayan A/B genliği
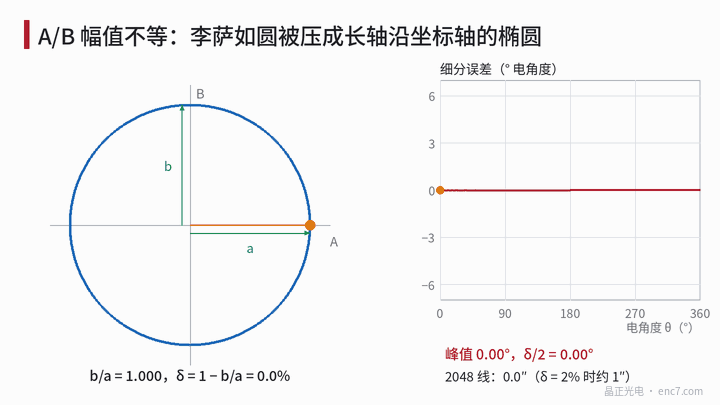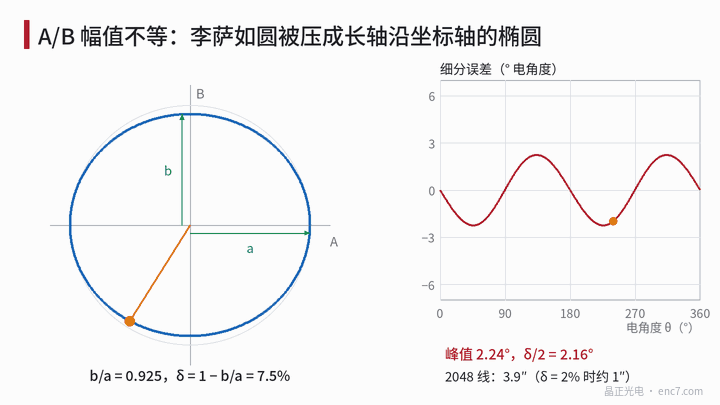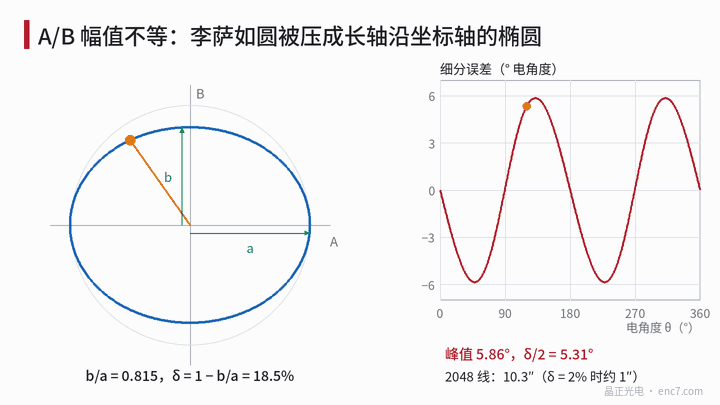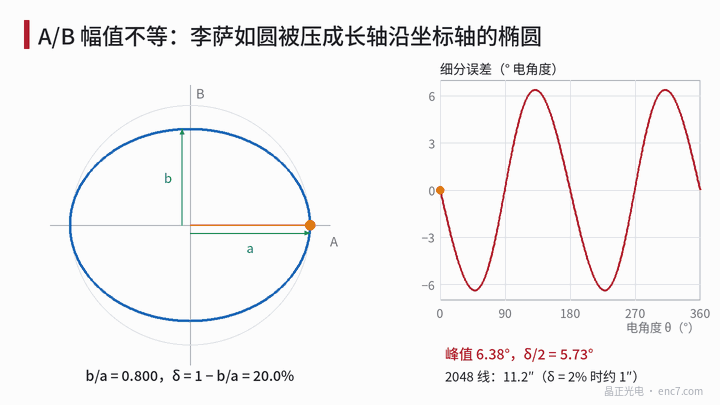
Koordinat eksenlerine paralel büyük eksenli elips olan Lissajous, eşit olmayan A ve B genlikleri demektir; göreli fark δ tur başına iki kez yaklaşık δ/2 rad enterpolasyon hatası üretir (2048 çizgide %2 için yaklaşık 1″). Bu makale disk ve montaj tarafı kaynaklarını, iki eksen dış sınırından δ hesaplamayı ve kanalları değiştirme, radyal kaydırma ve yuvarlanma ince ayarı ile ayırma testlerini inceler.
Lissajous, büyük ve küçük eksenleri tam A ve B koordinat eksenleri boyunca uzanan, eğimsiz bir elipstir: kanallar arası faz normaldir, yalnızca bir genlik diğerinden küçüktür. Devre kazancı uyumsuzluğu yaygındır ama disk ve montaj da aynı belirtıyı üretebilir; elektroniği değiştirmek onu kaldırmaz. Önce δ’nın okunması ve hataya çevirisi, sonra disk/montaj kaynakları, son olarak birkaç basit eylemle ayırma.
Hata ne kadar büyük ve δ nasıl okunur
A = a·cosθ, B = b·sinθ, göreli genlik farkı δ = 1 − b/a olsun. atan2 hatası her sinyal periyodunda iki kez çıkar; tepesi tam olarak arcsin((a − b)/(a + b)), küçük değerlerde yaklaşık δ/2 rad. δ = %2’de tepe 0,0101 rad, 2048 çizgide yaklaşık 1,0″; δ = %20’de 6,38°, δ/2 değeri 5,73°’den yaklaşık %11 fazla.
Osiloskopta δ’yı elipsin büyük/küçük eksenlerinden değil iki eksen boyunca dış sınırlardan okuyun:
a = (X_max − X_min)/2, b = (Y_max − Y_min)/2, δ = 1 − b/a
Eşzamanlı DC ofset ve faz hatasında bile doğru kalır çünkü A’nın maksimumu fazdan bağımsız her zaman a’dır; elips eğilince eksen oranı faz hatasını karıştırır.
İzin verilen δ çizgi sayısına bağlıdır. Yalnızca genlik farkına 1″ ayırınca: 2048 çizgide yaklaşık %2,0, 5000’de %4,8, 10000’de %9,7. Aynı açı-saniye bütçesinde daha yüksek çizgi sayısı aslında daha fazla genlik uyumsuzluğuna izin verir.
Disk tarafı kaynaklar
Disk çizgileri her iki kanalca paylaşılır; diskin iki genliği farklı kılması için iki kanalın aynı deseni görmemesi gerekir.
- İki fazlı algılama alanları kod yolunda farklı radyal konumlarda. Bazı okuma kafaları A ve B alanlarını radyal sıralara dizer. Yol radyal olarak düzgün değilse iki sıra farklı modülasyon alır: ör. dış görev döngüsü 0,45, iç 0,50, sin(πD) temel bileşeni yalnızca yaklaşık %1,2 fark eder; krom OD 2’ye karşı OD 3 sızıntıyı %1’den %0,1’e düşürür ve modülasyonu yaklaşık %0,9 değiştirir. Yol kenarlarındaki yuvarlatılmış, daralmış çizgi uçları kenara yakın sırayı da cezalandırır.
- Yerel OD veya çizgi genişliği farkı. A ve B teğetsel ayrıysa iki alan herhangi bir anda birkaç periyot uzak bölgeler görür; yerel film kalınlığı veya çizgi genişliği değişimi δ’yı sabit değil açıya bağlı yapar.
Bunlar tipik olarak yalnızca ~%1’dir ve tek başına çoğu kez bütçe içindedir; birkaç yüzde δ daha çok montaj ve okuma kafasının kendisine işaret eder.
Montaj ve okuma kafası tarafı kaynaklar
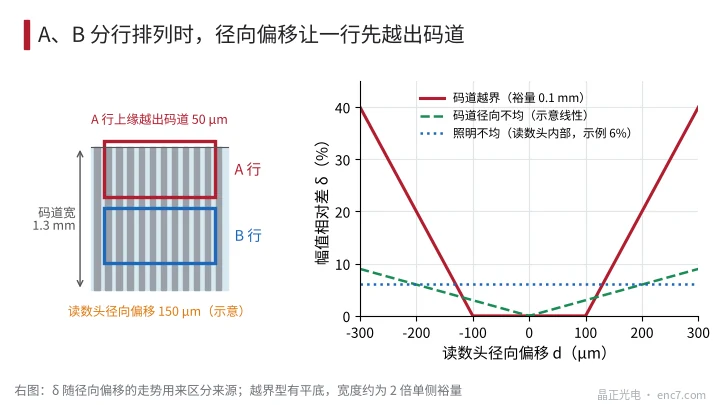
Radyal ofset bir sırayı yoldan çıkarır. Örnek (varsayılan): her sıra 0,5 mm yüksek, 0,1 mm aralıklı, yol genişliği 1,3 mm, tek yan pay 0,1 mm. 150 μm radyal ofsette A sırasının üst kenarı yoldan 50 μm çıkar, genlik %10 düşer, δ = %10, 2048 çizgide tepe enterpolasyon hatası yaklaşık 5,3″. δ’ya karşı ofset “düz taban sonra dik yükseliş”tir: ±0,1 mm içinde sıfır, ötesinde her 10 μm’de +%2 (Şekil 2). Eksantriklikle δ tur başına bir kez değişir.
Yuvarlanma iki sıranın farklı aralık görmesine yol açar. Okuma kafasının teğet eksen etrafında yuvarlanması γ, sıra merkezleri Δy iken aralık farkı Δy·γ verir, δ ≈ |S|·Δy·γ; S genlik–aralık eğrisinin göreli eğimidir. Δy = 0,6 mm, γ = 5 mrad’da aralık farkı 3 μm: 10000 çizgi, nominal aralık 25 μm’de (S ≈ −0,84%/μm) δ ≈ %2,5; 5000 çizgi, 150 μm’de yaklaşık %1,1.
Aydınlatma ve dedektörler. İki sırada eşit olmayan aydınlık yaygın bir iç okuma kafası kaynağıdır. Gauss leke σ = 1 mm, sıra merkezleri ±0,3 mm, leke merkezi 0,1 mm kayık: aydınlık oranı ≈ 1,06, δ ≈ %6. Tüm okuma kafasıyla birlikte hareket eder; radyal okuma kafası hareketi δ’yı değiştirmez.
Devre kazancı. Uyumsuz yükselteç kazançları diskten bağımsızdır ama önce elenmelidir.
Ayırma testleri
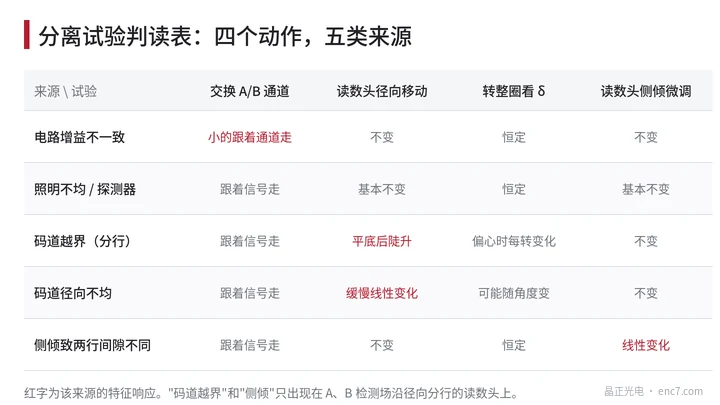
- Kanal değiştirme: A ve B’yi enterpolatöre (veya osiloskop kanallarına) çapraz bağlayın. Küçük olan kanalı izliyorsa devre kazancı; sinyali izliyorsa optik, disk veya montaj.
- Radyal kaydırma: pullar veya uzun delikle okuma kafasını radyal kademelerle kaydırıp δ kaydedin. Düz taban sonra dik yükseliş = yol dışına çıkma; düz taban genişliği ≈ 2× tek yan pay. Yavaş doğrusal değişim → radyal yol düzgünlüğü; esasen değişmez → iç okuma kafası (aydınlatma, dedektörler).
- Tam tur: δ’yı Z’ye göre bölütleyin. Sabit → statik neden; tur başına bir → eksantriklik artı yol dışı; yalnızca bazı açılarda → yerel film veya çizgi genişliği.
- Yuvarlanma ince ayarı: okuma kafasının bir yanına ince pul; δ doğrusal değişiyorsa iki sıra farklı aralık görüyordur — montaj yüzü paralelliğini düzeltin.
- Disk değiştirme: mümkünse aynı lot veya referans diske geçin; δ diski izliyorsa diskin radyal düzgünlüğü ve çizgi genişliği tutarlılığına dönün.
Şekil 3 beş kaynak sınıfının bu eylemler altındaki karakteristik yanıtlarını özetler. Yalnızca A ve B’si radyal sıralı okuma kafaları yol dışı ve yuvarlanma sorunlarını gösterir; A ve B aynı sırada iç içe ise bu iki sınıf esasen yoktur.
Mühendislik notları
- δ’yı X ve Y dış sınırlarından hesaplayın: δ = 1 − (Y_max − Y_min)/(X_max − X_min); ofset ve faz hatasına duyarsızdır.
- Tepe enterpolasyon hatası ≈ δ/2, tam olarak arcsin((a − b)/(a + b)); 2048 çizgide %2 ≈ 1″.
- Sıralı yapılarda yol genişliğini “her iki sıranın toplam yüksekliği + 2 × (radyal montaj toleransı + eksantriklik)” olarak tasarlayın, yoksa yol dışı doğrudan genlik dengesizliği olarak görünür.
- Okuma kafası montaj yüzü yuvarlanmasını |S|·Δy·γ ile kontrol edin; ince adım ve küçük aralıkta daha sıkı.
- Disk tarafı çizgi genişliği ve OD radyal düzgünlüğü tipik ~%1 etkiler ama diğer kaynaklara eklenir — giriş muayenesinde yolun her iki yanında birer nokta ölçün.
- Önce kanal değiştirerek devreyi eleyin, sonra radyal kaydırma ve yuvarlanma testleri — sırayı tersine çevirmeyin.
Özet
Eksenleri koordinatlara paralel elips, eşit olmayan A/B genlikleri demektir; hata tur başına iki kez yaklaşık δ/2’dir. Disk tarafı kaynaklar iki faz alanının tutarsız yol bölgeleri görmesidir, genellikle küçük; montaj tarafı radyal yol dışı ve yuvarlanma sıralı yapılarda daha çok etkiler. δ’yı iki eksen dış sınırından okuyun, sonra kanal değiştirme, radyal kaydırma, tam tur ve yuvarlanma ince ayarı sırasıyla devre, okuma kafası, montaj ve disk katkılarını ayırın.
Çince orijinal makalenin çevirisi (0206). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.