Sinyal sorunları rehberi
Belirti: sinüs sinyalinin tepesi düzleşiyor – çok küçük aralık, doyma ve kare dalgalaşma
Tepe kırpılmasının iki türü vardır: devre doyması sinyali sabit bir seviyede düzleştirir ve aralıktan bağımsızdır; optik kare dalgalaşmada ise küçük aralıklarda sinyal, disk kare dalgası ile algılama elemanının konvolüsyonuna yaklaşır ve 3. ile 5. harmonikler büyür. Bu yazı iki türün harmoniklerini ve enterpolasyon hatasını, kazanç düşürme ile aralık ayarlama karşılaştırma deneylerini ve düz tepe oranından hatanın tahmin yöntemini veriyor.
Osiloskoptaki A fazı sinüsünün hem tepesi hem dibi düzdür. Üretim hattında genellikle “aralık çok küçük, sinyal kare dalgaya dönmüş” denir; ancak aynı düz tepe yükseltici veya ADC doymasından da kaynaklanabilir. Her ikisi de Lissajous eğrisinde neredeyse kare görünür, fakat enterpolasyon hatasına etkileri farklıdır ve çözümleri tamamen başkadır: birinde kazanç düşürülmeli, diğerinde aralık ayarlanmalı ya da algılama elemanı değiştirilmelidir. Bu yazı iki tür kırpılmanın modellerini, özelliklerini ve karşılaştırma deneylerini bir arada ele alıyor ve kırpılma derecesinden enterpolasyon hatasının nasıl tahmin edileceğini gösteriyor. Üçüncü harmoniğin aralıkla salınmasına ilişkin genel kural için bu serideki “kare-daire” (方圆) yazısına bakın; burada yalnızca düz tepe görünümü ele alınıyor.
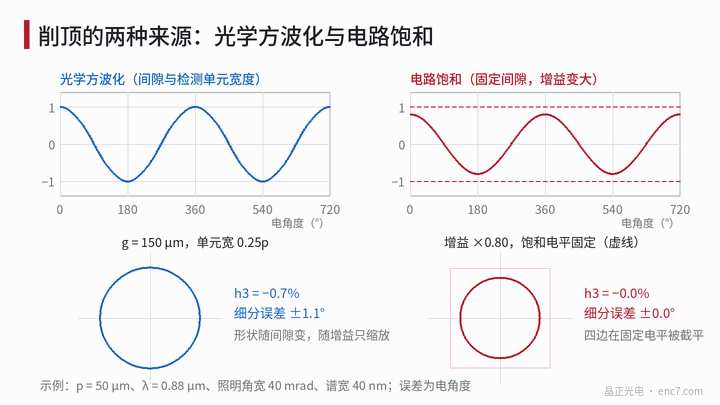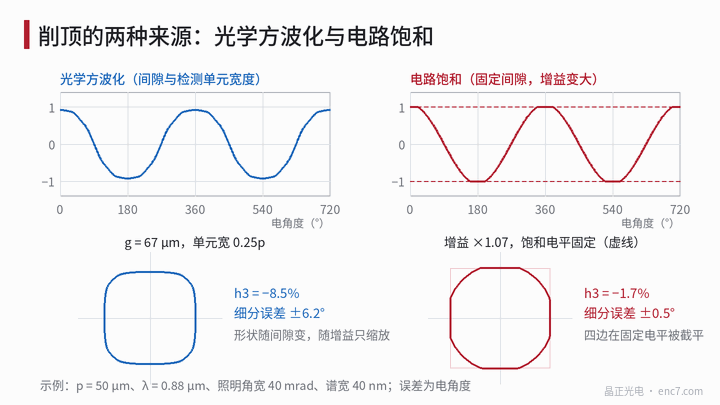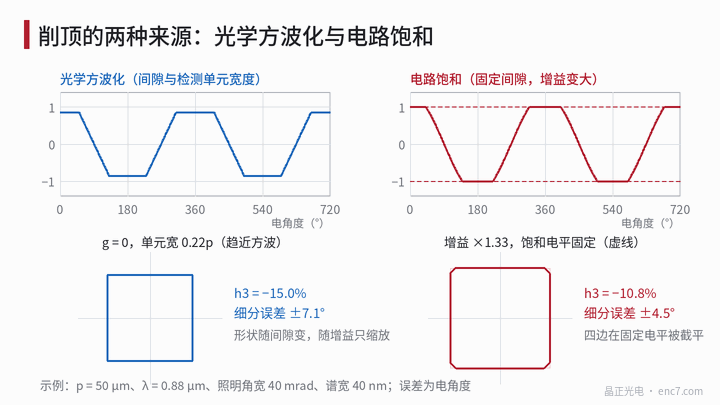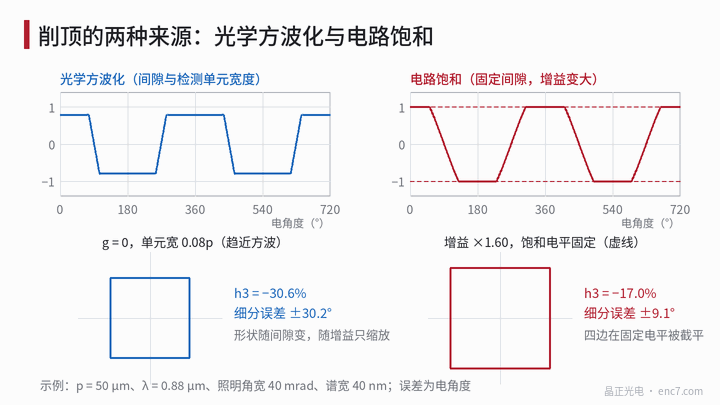
İki kırpılma türünün özellikleri
| Özellik | Devre doyması | Optik kare dalgalaşma |
|---|---|---|
| Düz tepe seviyesi | Sabit gerilim (besleme rayı, ADC tam ölçeği), tüm kanallarda aynı | Genlikle orantılı değişir |
| Düz tepe ile eğimin birleşim yeri | Keskin köşe var | Yumuşak; aralık büyüdükçe daha yuvarlak |
| Kazanç veya ışık şiddeti düşürülünce | Düz tepe kaybolur, sinüse döner | Biçim aynı kalır, yalnızca bütünüyle küçülür |
| Aralık değiştirilince | Düz tepe seviyesi değişmez | Dalga biçimi de değişir |
| Lissajous eğrisi | Dört kenar sabit koordinatlarda düz çizgiyle kesilir | Köşeleri dışa doğru şişkin “kare-daire”; biçim genlikle değişmez |
“Düz tepe seviyesi sabittir” kuralını bozan bir durum vardır: doyma, diferansiyel çıkarmadan önceki tek uçlu bir düğümde (örneğin bir kanalın transempedans çıkışı önce besleme rayına ulaşırsa) gerçekleşiyorsa diferansiyel sonrası düz tepe sabit bir seviyede olmaz ve çoğu zaman alt ve üstte asimetriktir. Biçimi tuhaf bir düz tepeyle karşılaşıldığında tek uçlu test noktalarına bakılmalıdır.
Devre doyması: kırpılmış sinüsün harmonikleri ve hatası
Doyma seviyesinin sinüs tepe değerine oranı c olsun; A = clip(cosθ, ±c), B için de aynısı. Her tepedeki düz bölümün süresi periyodun arccos(c)/π kadarıdır. c, 1/√2’den büyükse aynı anda yalnızca bir kanal kırpılır; kırpılan bölümde hesaplanan açı arctan(sinθ/c), hata e(θ) = arctan(sinθ/c) − θ olur ve
cosθ* = [−c + √(4 + 5c²)] / 2
noktasında en büyük değerine ulaşır. Doğrudan atan2 ile hesaplanırsa (2048 çizgide 1° elektriksel açı yaklaşık 1,76″):
| c | Düz tepe süresi / periyot | h3 | h5 | Enterpolasyon hatası tepe değeri |
|---|---|---|---|---|
| 0,95 | %10,1 | −%1,2 | −%1,1 | 0,36° (0,63″) |
| 0,90 | %14,4 | −%3,3 | −%2,3 | 1,05° (1,84″) |
| 0,85 | %17,7 | −%5,7 | −%3,2 | 1,98° (3,5″) |
| 0,80 | %20,5 | −%8,2 | −%3,5 | 3,15° (5,5″) |
Tepenin %10’u kırpıldığında hata yaklaşık 1°‘dir ve periyot başına dört kez oluşur. Sinyal yalnızca bir besleme rayına çarpıyorsa (sinyalde ofset varken sık görülür) çift harmonikler ve periyot başına bir kez oluşan bir hata bileşeni de ortaya çıkar.
Optik kare dalgalaşma: küçük aralıkta yamuk dalga
Aralık sıfıra yaklaştığında yakın alan kırınımı da ışık kaynağı bulanıklığı da ortadan kalkar; sinyal doğrudan disk geçirgenliğinin kare dalgası (görev döngüsü %50) ile algılama elemanı penceresinin konvolüsyonudur. Pencere genişliği w·p yarım adımdan küçükse sonuç yamuk dalgadır: eğim genişliği w·p, her düz tepe periyodun 0,5 − w kadarıdır. Dört fazlı dizilerde sık kullanılan p/4 eleman %25 düz tepe verir; h3 = −1/9, h5 = −1/25, enterpolasyon hatası yaklaşık 4,1° (2048 çizgide yaklaşık 7,2″) olur ve Lissajous eğrisi tam bir kare çıkar. Eleman daha da daraldıkça kare dalgaya yaklaşılır: w = 0,2’de hata yaklaşık 9,9°, w = 0,1’de yaklaşık 27°‘dir. %50’lik bir tarama ızgarası kullanıldığında, temas hâlinde elde edilen şey yamuk değil üçgen dalgadır (bir sonraki yazıya bakın).
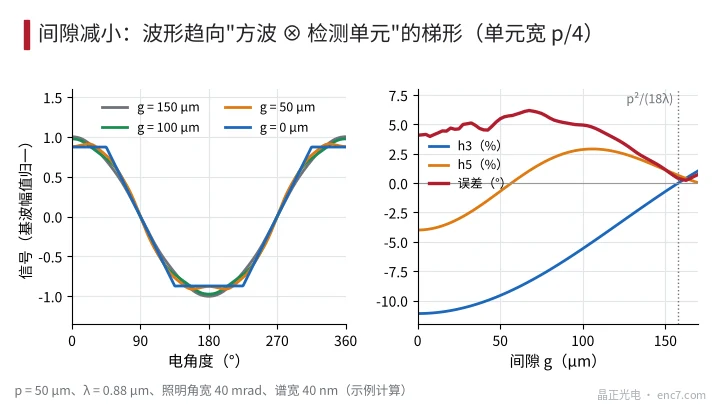
Aralık büyüdükçe n. harmonik, yakın alan çarpanı cos(πλg·n²/p²) ve ışık kaynağı bulanıklık çarpanıyla çarpılır; yüksek harmonikler önce zayıflar ve düz tepe giderek yuvarlaklaşır. Hesap örneği (varsayım: p = 50 μm, λ = 0,88 μm, eleman genişliği p/4, aydınlatma açı genişliği 40 mrad, spektral genişlik 40 nm):
| Aralık g | h3 | h5 | Toplam harmonik | Enterpolasyon hatası |
|---|---|---|---|---|
| 0 | −%11,1 | −%4,0 | %12,1 | 4,1° |
| 50 μm | −%9,6 | −%0,7 | %9,8 | 5,5° |
| 100 μm | −%5,6 | +%2,9 | %6,3 | 4,9° |
| 150 μm | −%0,7 | +%1,1 | %1,3 | 1,1° |
Aralık küçüldükçe h3 ve toplam harmonik monoton olarak büyür, düz tepe giderek belirginleşir; ancak hata monoton değildir, çünkü h5 yol üzerinde işaret değiştirir ve hata h5 − h3 ile belirlenir (Şekil 2). Dolayısıyla “pek düz görünmüyor” olması hatanın küçük olduğu anlamına gelmez. Aralık p²/(18λ)‘yı (bu örnekte yaklaşık 158 μm) aşınca h3 işaret değiştirir ve dalga biçimi sivri tepeye dönüşür.
Karşılaştırma deneyleri: kazancı düşürmek ve aralığı ayarlamak
- Kazancı veya LED akımını %20–%30 düşürün. Düz tepe tamamen kaybolur ve h3 sıfıra yakın bir değere dönerse devre doymasıdır; h3 neredeyse değişmez ve dalga biçimi yalnızca bütünüyle küçülürse kaynak optiktir. Bu en hızlı ve en güvenilir adımdır.
- Düz tepe seviyesine ve ham kod değerlerine bakın. Düz tepe seviyesi tam olarak besleme rayına veya ADC tam ölçeğine eşitse ya da ADC ham kodlarında çok sayıda tam ölçek kodu görülüyorsa doğrudan doyma kararı verilebilir.
- Aralığı ayarlayın. Şimlerle birkaç on mikrometre ekleyip çıkarın (adım olarak p²/(36λ) mertebesi); optik kaynaklıysa h3 Şekil 2’deki kurala göre değişir; doyma tipinde düz tepe seviyesi değişmez, yalnızca kırpılan oran genlikle biraz artıp azalır.
- Tek uçlu düğümleri kontrol edin. Diferansiyel çıkıştaki düz tepe asimetrikse veya seviyesi sabit değilse her kanalın tek uçlu çıkışını ölçün ve önce doyan düğümü bulun.
Uygulamada doyma çoğunlukla şu durumda görülür: kazanç, en büyük aralıkta ve en kirli diskteki en küçük genliğe göre ayarlanmıştır; aralığı küçük ve geçirgenliği yüksek tarafta kalan bir disk takılınca genlik ölçüm aralığını aşar. Kazanç payı, genliğin olası en büyük değerine göre hesaplanmalı ve %10–%20 pay bırakılmalıdır.
Kırpılma derecesinden enterpolasyon hatasını tahmin etmek
Önce türü belirleyin, sonra okuyun:
- Doyma tipi: Osiloskopta bir tepenin düz bölüm süresi t_f’nin periyot T’ye oranını ölçün, c = cos(π·t_f/T) alın, ardından yukarıdaki tablodan veya e(θ*) ile hatayı bulun.
- Optik tip: Düz tepenin iki yanı yumuşak geçişlidir, süre ölçümü güvenilir değildir; tek kanalın FFT’si alınmalı ve hata h5 − h3 ile tahmin edilmelidir (türetme için “kare-daire” yazısına bakın).
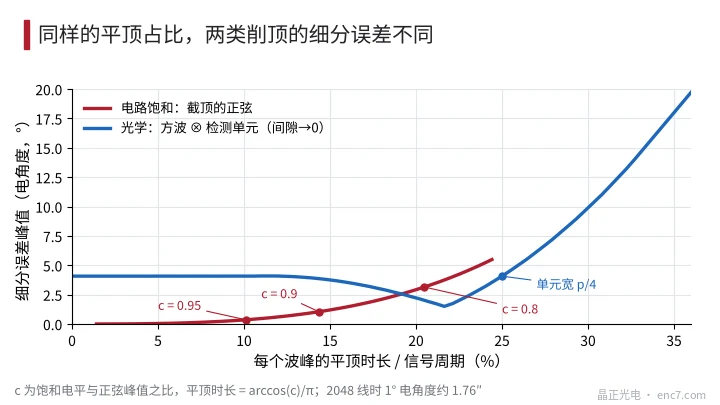
İki türün karşılık gelme ilişkisi çok farklıdır (Şekil 3): düz tepe %10 iken doyma tipinin hatası yaklaşık 0,36°, temas aralığındaki optik yamuğun (w = 0,4) hatası ise yaklaşık 4,1°‘dir; düz tepe %20 iken sırasıyla yaklaşık 3,1° ve 2,3°‘dir. Bu yüzden ikisi aynı deneysel eğriyle dönüştürülemez.
Mühendislik notları
- İlk adım her zaman kazancı veya ışık şiddetini düşürmektir: düz tepe kaybolursa doyma, biçim değişmezse optik kaynak.
- Doyma tipi hata düz tepe süresinden tahmin edilebilir: c = cos(π·t_f/T); tepenin %10’unun kırpılması (c = 0,9) yaklaşık 1° elektriksel açı eder.
- Optik kare dalgalaşma iki koşul gerektirir: aralık p²/(18λ)‘dan çok küçük olmalı ve algılama elemanı yarım adımdan dar olmalıdır; p/4 eleman temas hâlinde yaklaşık 4,1° hata verir.
- Optik kaynaklı düz tepe derecesi aralıkla monoton değişir, ancak hata h5’in işaret değiştirmesi nedeniyle monoton değildir; karar FFT’ye göre verilmelidir.
- Diferansiyel çıkışta düz tepe seviyesi sabit değilse diferansiyel öncesi tek uçlu düğümlerin önce doyup doymadığını kontrol edin.
- Kazancı en büyük genliğe göre %10–%20 payla ayarlayın; algılama elemanı p/3 seçilirse küçük aralıkta üçüncü harmonik yok edilebilir, ancak beşinci harmonik yine yaklaşık %4 kalır; daha düşük hata için aralık ve uzamsal filtre tasarımı birlikte ele alınmalıdır.
Özet
Sinüsün tepesinin kırpılması ya devrenin sabit bir seviyede doymasından ya da küçük aralıkta sinyalin disk kare dalgası ile algılama elemanının konvolüsyonuna yaklaşmasından kaynaklanır. Birincisi kazanç düşürülünce kaybolur ve hatası düz tepe süresinden doğrudan hesaplanabilir; ikincisinin biçimi kazançla değil aralıkla değişir ve hatası h3 ile h5’ten hesaplanmalıdır. Önce kazanç düşürme deneyiyle tür belirlenir, ardından sırasıyla kazanç payı ya da aralık ve algılama elemanı tasarımı üzerinden çözüm aranır.
Çince orijinal makalenin çevirisi (0228). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.