Sinyal sorunları rehberi
Belirti: Açı hatasında tur başına iki dalgalanma baskın — disk deformasyonu ve çizgi izinin eliptikliği
İkinci harmonik bir hata, çapsal olarak karşılıklı iki okuma kafasıyla ortadan kalkmaz. Tipik nedenler çizgi izinin eliptikliği ve yapıştırma gerilmesinden kaynaklanan ikinci dereceden düzlem içi deformasyondur; milin 2. dereceden öteleme hata hareketi ise birbirini götürür. Bağıl eliptiklik ε yaklaşık ε·sin2θ hata üretir; r = 20 mm’de 0,1 μm yarı eksen sapması yaklaşık 1″’dir. Bu makale nedenleri ayırma yöntemlerini ve arıza arama adımlarını verir.
Bir açı ölçüm cihazı referans enkoderle kalibre ediliyor. Eksantriklikten gelen birinci harmonik, çapsal olarak karşılıklı iki okuma kafasıyla zaten giderilmiş; ancak kalan hata eğrisi turda iki kez inip çıkıyor, tepeden tepeye bir iki açı saniyesi, ve hiçbir merkezleme bunu değiştirmiyor. İkinci harmonik yüksek hassasiyetli enkoderlerde yaygındır, çünkü çapsal ortalamanın gideremediği en düşük derecedir. Ele almak için önce şunu ayırmak gerekir: diskin çizgi izinin kendisi bir elipse mi gerilmiş, disk yapıştırmadan sonra mı deforme olmuş, yoksa mil dönerken turda iki kez mi salınıyor.
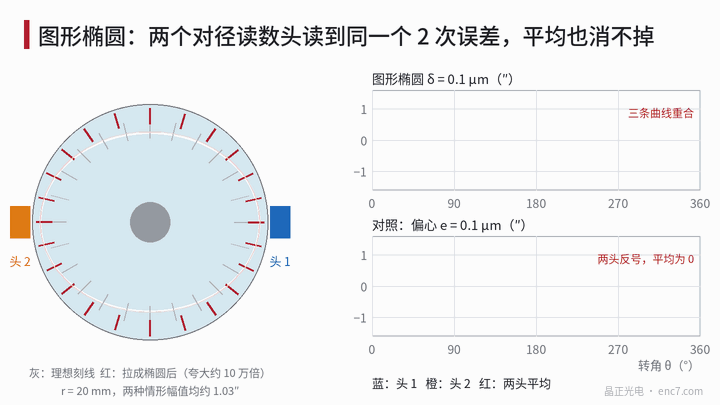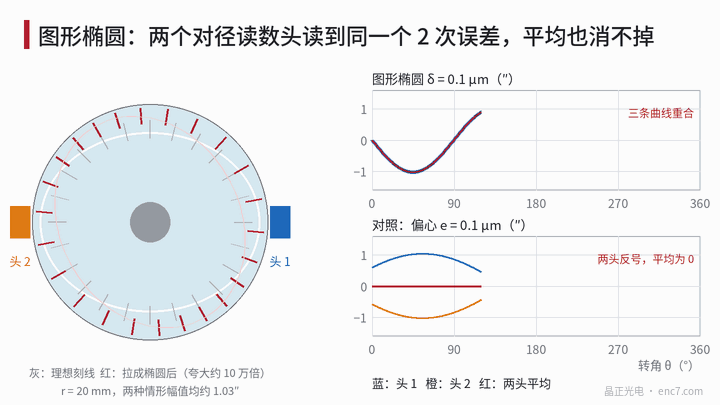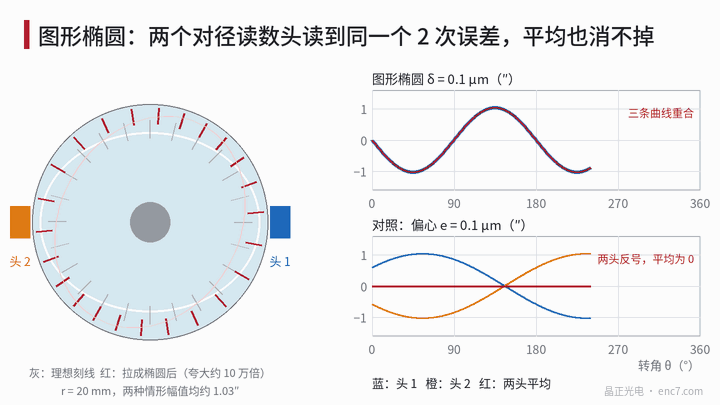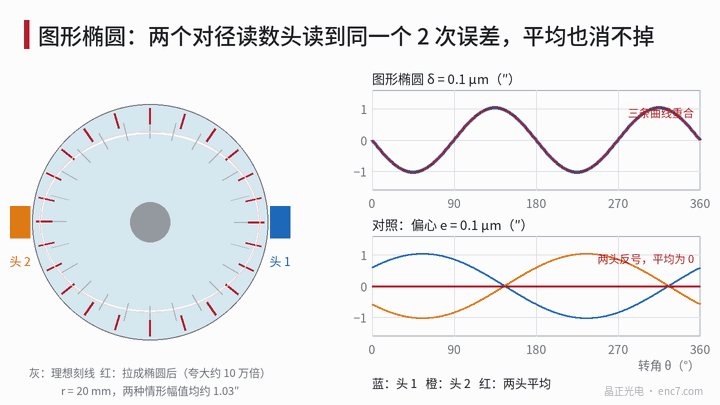
Model: bir elips nasıl açı hatasına dönüşür
Çizgi izinin ideal daireye göre iki dik yönde ±ε kadar gerilip sıkıştırıldığını varsayalım; yani yarıçap bir yönde r + δ, dik yönde r − δ olur ve ε = δ/r. Bir çizginin görünen açısı tanψ′ = (1 − ε)·tanψ/(1 + ε) bağıntısını sağlar; seriye açınca
Δθ ≈ ε·sin2(θ − θ0)
elde edilir; θ0 elips büyük ekseninin azimut açısıdır. r = 20 mm ve δ = 0,1 μm için ε = 5×10⁻⁶ ve genlik yaklaşık 1,03″’dir; sayısal çözümle doğrulanmıştır. Mikrometrenin onda biri bir açı saniyesidir: ikinci derece hatanın bu kadar inatçı olmasının nedeni budur.
Dikkat: açı hatası çizgilerin radyal değil teğetsel yer değiştirmesinden doğar. Düzgün afin bir gerilmede (fotomaske yazımında iki eksen arasındaki ölçek farkı bu türdendir) teğetsel ve radyal yer değiştirme eşit genliktedir ve hata δ/r’dir; ince bir halkanın elipse bastırıldığı uzamasız deformasyonda teğetsel yer değiştirme radyalin yalnızca yarısıdır ve hata δ/(2r)’dir. Bu nedenle görüntü ölçüm cihazıyla ölçülen iz dairesi eliptikliği doğrudan açı hatasına çevrilemez; çizgilerin açısal konumlarının ölçülmesi gerekir.
Üç neden sınıfı ve çapsal ortalama
Karşılıklı iki okuma kafası arasında 180° vardır ve sin2θ, θ ile θ + 180°’de aynıdır; bu yüzden çizgi izine sabitlenmiş her ikinci derece biçim iki kafa tarafından aynı işaretle okunur ve ortalamada kalır. Mil farklıdır: eksenin ötelenmesi iki kafada eşit ve zıt teğetsel yer değiştirme üretir ve çapsal ortalama, tur başına kaç kez olursa olsun bunu sıfırlar.
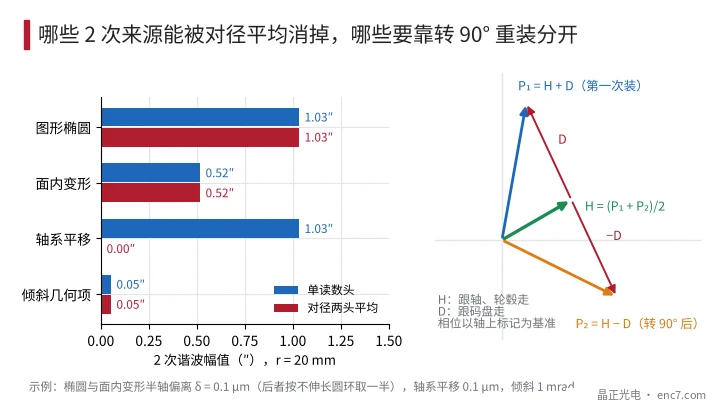
| Neden | Mekanizma | Tek kafa | Çapsal ortalama | Sıcaklıkla |
|---|---|---|---|---|
| Çizgi izi eliptikliği | maske yazımında eksenler arası ölçek farkı, kopyalama distorsiyonu | ε·sin2θ | kalır | neredeyse sabit |
| Yapıştırmadan düzlem içi deformasyon | yuvarlak olmayan göbek, düzgün olmayan yapıştırıcı tabakası, iki noktadan sıkma | yaklaşık δ/(2r)–δ/r | kalır | ısıl uyumsuzlukla değişir |
| Milin 2. derece hata hareketi | eliptik muylu veya iç bilezik, eksen turda iki kez ötelenir | öteleme/r | sıfırlanır | yapıya bağlı |
| Eğiklik geometrik terimi | (β²/4)·sin2θ | β = 1 mrad’da 0,05″ | kalır | — |
(Tüm değerler örnektir, bkz. Şekil 2 sol.) Semer çarpılması da okuma kafasındaki teğetsel bağlaşım yoluyla 2. derece hata üretir ve bu da çapsal ortalamayla giderilmez; çarpılmanın ölçümü bu serinin genliğin tur başına iki kez dalgalanmasını ele alan makalesinde anlatılmıştır.
Arıza arama adımları
- Belirtiyi doğrulayın: Z referanslı çok turlu eşzamanlı ortalama alın; 2. derece bileşen turdan tura kararlı fazla tekrarlanır. Eşzamanlı olmayan 2. derece bileşenler genellikle rulmanlarla ilgilidir ve ayrıca ele alınmalıdır.
- Tek kafa ile ortalamayı karşılaştırın: iki kafa varsa her birinin ve ortalamanın 2. derece bileşenini çıkarın; tek kafa varsa kafayı çapsal karşı konuma taşıyıp yeniden ölçün. Tek kafada var ama ortalamada yoksa milin ötelenmesidir: kapasitif sensör veya referans bilye ile milin 2. derece radyal hata hareketini ölçerek doğrulayın. Ortalamadan sonra da duruyorsa çizgi izi veya disk deformasyonudur.
- Çizgi izini serbest durumda ölçün: diski hassas bir döner tabla üzerine düşük tutma kuvvetiyle oturtun (üç noktadan destek veya zayıf vakum), belirli sayıda çizginin açısal konumunu görüntü ölçüm cihazı veya tek kafayla ölçün ve çizgi izinin kendi 2. derece bileşenini bulun. Montaj sonrası sonuçla karşılaştırın: benzer genlik ve azimut çizgi izi eliptikliğini, montajdan sonra belirgin biçimde büyük olması yapıştırma veya sıkma deformasyonunu gösterir.
- 90° döndürerek yeniden monte edin: sökülebilir sıkma ile, yapıştırıcı kürlenmeden önce veya bir kalibrasyon döner tablasında diski göbeğe göre 90° döndürüp yeniden ölçün. Mil üzerindeki bir işaret faz referansı olarak alındığında diski izleyen 2. derece bileşen D işaret değiştirir, mil ve göbeği izleyen H değişmez: P₁ = H + D, P₂ = H − D, dolayısıyla D = (P₁ − P₂)/2, H = (P₁ + P₂)/2.
- Başka bir sıcaklıkta tekrarlayın: 2. derece bileşeni iki sıcaklıkta ölçün. Yapıştırma gerilmesinden gelen kısım sıcaklık farkıyla doğrusal değişir, çizgi izi eliptikliği neredeyse değişmez.
- Nedeni giderin: çizgi izi eliptikliği için maske yazımı veya kopyalamasına dönüp iki eksenin ölçeğini düzeltin; yapıştırma deformasyonu için göbek yuvarlaklığını, yapıştırıcı miktarının simetrisini ve sıkma biçimini kontrol edin, düşük gerilmeli yapıştırıcıya veya düzgün halka şeklinde yapıştırmaya geçin; kararlı ve sıcaklıktan bağımsız bir kalıntı 2. harmonik kompanzasyon tablosuyla giderilebilir.
Mühendislik notları
- İkinci derece hatanın genliği yaklaşık δ/r’dir: r = 20 mm’de δ = 0,1 μm yarı eksen sapması yaklaşık 1″ verir; bu yüzden mikrometre altı deformasyonlar kontrol edilmelidir.
- Karşılıklı iki okuma kafası yalnızca tek dereceleri ve eksen ötelenmesini giderir; çizgi izi eliptikliği ve diskin düzlem içi deformasyonu kalır.
- İz dairesinin eliptikliğini ölçmek açı hatasını ölçmekle aynı şey değildir: afin deformasyon ve halka eğilmesi için çevirme katsayıları iki kat farklıdır; esas olan çizgilerin açısal konumudur.
- Tek kafa ile çapsal ortalamanın karşılaştırılması ilk adımdır: mil ve disk olmak üzere iki büyük neden sınıfını ayırır.
- 90° döndürülmüş yeniden montajda fazör farkının 2’ye bölümü diski izleyen kısmı, toplamın 2’ye bölümü mil ve göbeği izleyen kısmı verir.
- Yapıştırmadan gelen 2. derece bileşen sıcaklıkla değişir; kompanzasyon tablosu yalnızca kararlı kısım için uygundur.
Özet
Tur başına iki dalgalanmanın baskın olduğu bir açı hatası, iki katlı simetriye sahip bir biçimin okumaya girdiğini gösterir: çizgi izi eliptikliği ve diskin düzlem içi deformasyonu çapsal ortalamadan sonra kalır, milin 2. derece ötelenmesi ise sıfırlanır. Önce tek kafa ile ortalamayı karşılaştırarak mili ayırın, ardından serbest durum ölçümü, 90° döndürülmüş yeniden montaj ve başka bir sıcaklıkta tekrarla çizgi izini yapıştırma deformasyonundan ayırın: böylece maske sürecine mi dönüleceği, yoksa montajın mı iyileştirileceği belirlenir.
Çince orijinal makalenin çevirisi (0236). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.