Enkoder diski terimleri
Desen bozulması bileşenleri: öteleme, ölçekleme, elips ve burulma
Bir enkoder diski deseninin ideal konuma göre bozulması öteleme, dönme, düzgün ölçekleme, elips, burulma ve yüksek mertebeli terimlere ayrılabilir. Bu yazı her bileşenin teğetsel ve radyal yer değiştirmesini yazar, bunların sırasıyla birinci harmonik hata, sıfır kayması, izin dışa kayması, ikinci harmonik hata ve izler arası sıfır farkı ürettiğini gösterir, görüntü ölçüm koordinatlarından yedi parametreli en küçük kareler ayrıştırmasına bir sayısal örnek verir ve hangilerinin montajda giderilebileceğini ayırır.
Görüntü ölçüm raporunda enkoder diski deseninin «sapması» çoğu zaman tek bir sayıdır: birkaç mikrometrelik en büyük konum sapması. Bu sayı eksantriklikten, ölçeklemeden veya elipsten gelebilir ve üçünün açı okumasına etkisi onlarca kat farklıdır: birkaç mikrometrelik eksantriklik montajda neredeyse sıfıra indirilebilir, oysa birkaç on nanometrelik elips hata eğrisinde olduğu gibi kalır. Bozulmayı bileşenlerine ayırınca hangi terimin diske, hangisinin montaja yazılacağı anlaşılır.
Bileşenlerin tanımı: teğetsel ve radyal yer değiştirme
Desen üzerindeki bir noktanın ideal kutupsal konumu (r, θ), bozulmadan sonra teğetsel yer değiştirmesi u_t, radyal yer değiştirmesi u_r olsun. Küçük şekil değişimleri için toplam desen bozulması
u_t = −t_x·sinθ + t_y·cosθ + r·[ω + κ·(r − r0) − E_c·sin2θ + E_s·cos2θ]
u_r = t_x·cosθ + t_y·sinθ + r·[s + E_c·cos2θ + E_s·sin2θ]
yazılabilir. Parametrelerin anlamı: (t_x, t_y) ötelemedir, eksantriklik e = √(t_x² + t_y²); ω katı cisim dönmesidir; κ burulma hızıdır, yani dönme açısının yarıçapla değişimi; s düzgün ölçeklemedir; E_c ve E_s sapma geriniminin iki bileşenidir ve eliptiklik ε_e = √(E_c² + E_s²) iki ana gerinimin farkının yarısına eşittir. Okuma yarıçapı r’deki açı hatası Δθ = u_t / r; bir izin radyal konum değişimi u_r’dir. Daha yüksek mertebeli k-kat simetrik şekil değişimleri her iki denkleme bir k’inci harmonik ekler ve burada açılmaz (afin şekil değişimi ile harmonik mertebesi ilişkisi için bu kitaplıktaki çizgi hatası kaynakları yazısına bakınız).
Her bileşen neyi etkiler
| Bileşen | Okuma yarıçapındaki açı hatası | İzin radyal konumu | Sinyal |
|---|---|---|---|
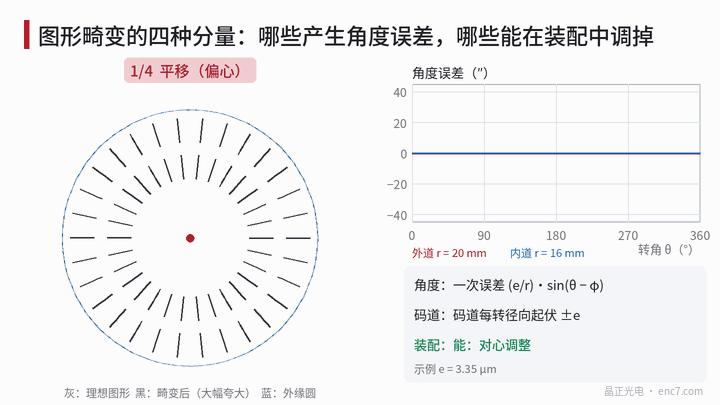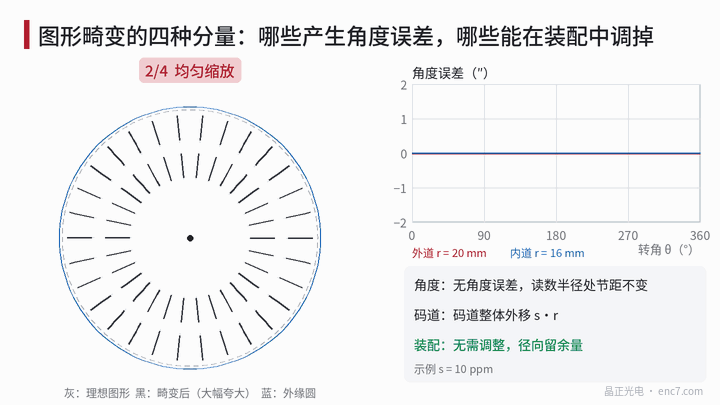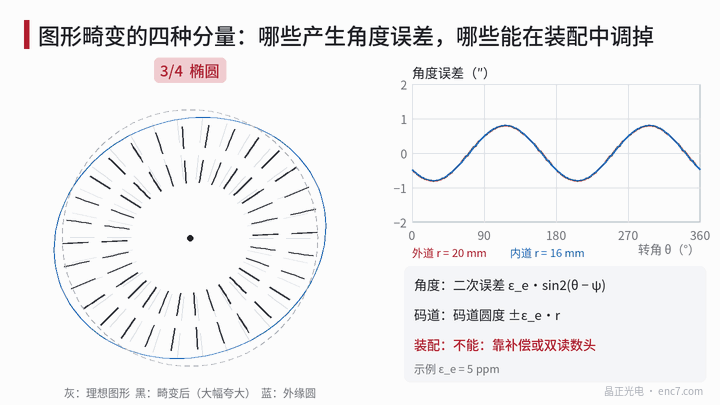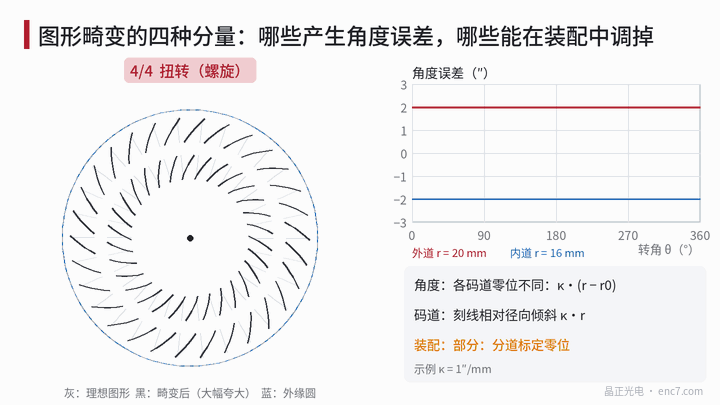
| Öteleme e | Birinci harmonik: (e/r)·sin(θ − φ) | Her turda ±e iniş çıkış | Genlik her turda bir kez dalgalanır |
| Dönme ω | Bir sabit, yani sıfır kayması | Değişmez | Yok |
| Düzgün ölçekleme s | Yok | Bütün olarak s·r dışa kayma | Yok (adım değişmez) |
| Elips ε_e | İkinci harmonik: ε_e·sin2(θ − ψ) | Yuvarlaklık ±ε_e·r | Esasen yok |
| Burulma κ | Her izin sıfırı κ·Δr kadar farklıdır | Değişmez | Çizgiler radyal yönden κ·r sapar |
Örnek parametrelerle nicel olarak (dış iz r = 20 mm, iç iz r = 16 mm):
- Öteleme 3,35 μm: dış izde 34,6″, iç izde 43,2″ birinci harmonik hata; yarıçap küçüldükçe büyür.
- Düzgün ölçekleme 10 ppm: dış iz bütün olarak 0,2 μm dışa kayar, açı hatası sıfırdır. Sabit okuma yarıçapında radyal çizgilerin adımı 2πr/N’dir ve ölçeklemeden bağımsızdır; dolayısıyla ölçekleme ne açıyı değiştirir ne de adım uyumsuzluğu yaratır. Yalnızca iz ile okuma penceresinin radyal hizasını etkiler. Soda-kireç camı 1 K sıcaklık farkında zaten yaklaşık 9 ppm ölçeklenir, 10 ppm’i mühendislikte tek başına ayırmak zaten zordur.
- Elips 5 ppm: her iki izde de yarıçaptan bağımsız 1,03″ ikinci harmonik hata; iz yuvarlaklığı yalnızca ±0,1 μm’dir. ±0,1 μm yuvarlaklığı yaklaşık 1″ hataya değişmek elipsin duyarlı olduğu yerdir. Tersi geçerli değildir: teğetsel bileşeni olmayan, salt radyal iki loblu bir şekil değişimi (örneğin izi iki loba ezen bir pres geçme) yuvarlaklığı bozar ama açı hatası üretmez; bu yüzden iz yuvarlaklığından ikinci harmonik hata çıkarılamaz.
- Burulma 1″/mm (r0 = 18 mm çevresinde): dış izde sıfır +2″, iç izde −2″, iki iz arasında 4″ fark. Çizgilerin radyal yöne göre eğimi κ·r yaklaşık 0,1 mrad’dır; radyal yönde 1 mm yüksek bir algılama penceresi ve 50 μm adımda genlik kaybı ihmal edilebilir. Burulma çoğu kez yazma sırasında açı referansının yavaş zaman kaymasından gelir: halka halka yazıldığında farklı yarıçaplar farklı anlarda yazılır. Tek izli artımlı bir enkoder için neredeyse zararsızdır; mutlak iz ile artımlı izin eşzamanlanmasında ve referans izi ile artımlı iz arasındaki faz ilişkisinde doğrudan hata üretir.
Ölçülen koordinatlardan en küçük kareler ayrıştırması
Yukarıdaki iki denklem yedi parametreye (t_x, t_y, ω, κ, s, E_c, E_s) göre doğrusaldır; yeterince noktada u_t ve u_r ölçülünce parametreler tek adımda çözülür. Ölçümde bir noktaya dikkat: radyal bir çizgi yalnızca teğetsel konum verir — radyal koordinatını ölçen kendi seçer; radyal bilgi yalnızca dairesel özelliklerden, örneğin merkezleme halkası veya bir izin iç ve dış kenarından gelir.
Sayısal örnek (benzetimli veri): bir görüntü ölçüm cihazı r = 16 mm ve 20 mm’de 72’şer çizgi merkezinin teğetsel sapmasını (tekrarlanabilirlik 0,1 μm) ve dış iz kenarında r = 21 mm’de 72 noktanın radyal sapmasını (tekrarlanabilirlik 0,15 μm) ölçer. Ağırlıklı en küçük kareler sonucu Şekil 2’dedir:
| Parametre | Ayarlanan değer | Uydurulan değer ± standart belirsizlik |
|---|---|---|
| t_x / t_y (μm) | 3,00 / −1,50 | 3,00 / −1,51, ± 0,01 |
| Dönme ω (″) | 20,00 | 20,02 ± 0,10 |
| Burulma κ (″/mm) | 1,00 | 0,98 ± 0,05 |
| Ölçekleme s (ppm) | 10,00 | 9,66 ± 0,84 |
| E_c / E_s (ppm) | 4,00 / −3,00 | 3,85 / −2,81, ± 0,57 |
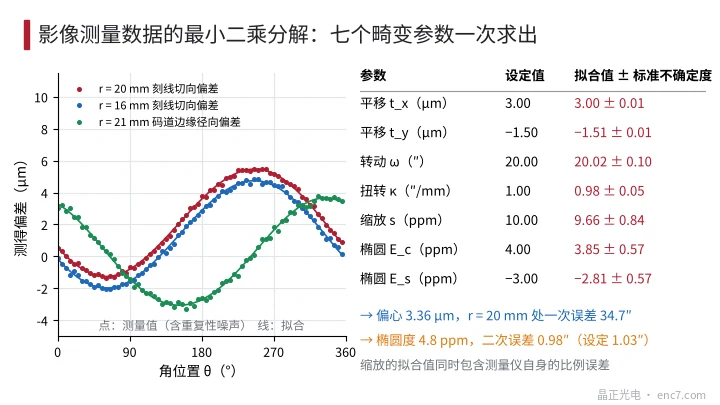
Üç sonuç çıkar. Birincisi, öteleme ve burulma koordinat ölçümünden çok doğru elde edilir: 3,36 μm’lik bir eksantrikliğin belirsizliği yalnızca 0,01 μm mertebesindedir. İkincisi, uydurulan eliptiklik 4,8 ppm (0,98″), belirsizlik yaklaşık ±0,12″’tir: 0,1 μm’lik tek nokta tekrarlanabilirliği yay saniyesinin altındaki ikinci harmonik hata için zaten dardır ve ikinci harmonik bileşen, bir okuma kafasının açı referansına karşı kalibre edilmesiyle daha iyi ölçülür. Üçüncüsü, s’nin uydurulan değerine ölçüm cihazının kendi ölçek hatası ve sıcaklık karışır, tek başına anlamı azdır. Gözlenebilirliğe de bakılmalıdır: açı yalnızca bir yarıçapta ölçülürse κ ile ω ayrılamaz ve s görünmez; E_c ile E_s teğetsel ve radyal verilerden ayrı ayrı uydurulup uyuşmazsa şekil değişimi düzgün bir afin şekil değişimi değildir.
Hangileri montajda giderilebilir
- Öteleme: evet. Merkezleme, desen merkezini dönme eksenine getirir; artık merkezleme yöntemine bağlıdır. Desenin deliğe göre eksantrikliği merkezleme yeteneği içine kadar gevşetilebilir.
- Dönme: evet. Yalnızca sıfırdır ve elektriksel olarak kalibre edilir.
- Düzgün ölçekleme: ayar gerekmez, ancak iz genişliği özellikle dar izlerde ve mutlak izlerde radyal hiza için pay bırakmalıdır.
- Elips: merkezlemeyle giderilemez. Çapraz karşıt iki okuma kafasının ortalamasından sonra ikinci harmonik terim olduğu gibi kalır; 90° aralıklı iki okuma kafası veya bir dengeleme tablosu gerekir. Elips yapıştırma veya sıkma gerilmesinden geliyorsa suç desen değil, montaj yöntemi değiştirilmelidir.
- Burulma: kısmen. Okuma kafası anma yarıçapına takılırsa ek κ·Δr ofseti önlenir; izler arası sıfır farkı iz iz kalibre edilir.
Mühendislik noktaları
- Desen sapmasının kabul sınırlarını bileşen bileşen yazın: eksantriklik, eliptiklik ve burulma hızı için ayrı sınırlar, tek bir «en büyük konum sapması» değil.
- Ölçüm planı iki yarıçaptaki çizgilerin teğetsel konumlarını ve dairesel özelliklerin radyal konumlarını birlikte içermelidir, yoksa burulma ile ölçekleme ayrılamaz.
- İkinci harmonik hata 1″ mertebesinde isteniyorsa iz yuvarlaklığı yalnızca ±0,1 μm mertebesindedir ve görüntü ölçümü bunu çözemez; bunun yerine açı kalibrasyonuyla doğrulayın.
- 10 ppm’lik ölçekleme açı hatası üretmez ve 1 K sıcaklık farkı soda-kireç camını zaten yaklaşık 9 ppm ölçekler; ölçeklemeyi bir doğruluk şartnamesi saymaya gerek yoktur.
- Mutlak iz veya referans izi eşzamanlaması isteniyorsa burulma hızını veya izler arası açı sapmasını ayrıca belirtin: örneğin 4 mm aralıklı iki iz ve ±2″ şartı, κ ≤ 0,5″/mm demektir.
Özet
Bileşenlerine bakınca desen bozulmalarının etkisi çok farklıdır: öteleme birinci harmonik hata olur ve merkezlemeyle giderilebilir; düzgün ölçekleme açıyı değiştirmez; elips merkezlemeyle silinemeyen ikinci harmonik hata olur; burulma izler arasındaki sıfır ilişkisini değiştirir. İki yarıçaptaki teğetsel koordinatlar artı dairesel özelliklerin radyal koordinatlarının en küçük karelerle uydurulması bu bileşenleri ayırır ve her birinin ayrı kabul edilmesini sağlar.
Çince orijinal makalenin çevirisi (0274). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.