Cam ve alt tabaka bilimi
Cam viskozite eğrisi: gerilme, tavlama ve yumuşama noktaları
Camın viskozitesi sıcaklıkla VFT denklemine göre değişir; gerilme, tavlama ve yumuşama noktaları sabit viskozitelere karşılık gelir. Bu yazı soda-kireç ve borosilikat camın eğrilerini üç noktadan uyduruyor, bunları gevşeme süresine ve sürünmeye çeviriyor ve kaplama, pişirme ve kürleme sıcaklıklarının neden gerilme noktasının altında ve bir güvenlik payıyla kalması gerektiğini açıklıyor.
Camın sabit bir erime noktası yoktur; «sert» ya da «yumuşak» olması sürekli değişen bir viskozitenin sonucudur. Disk alt tabakaları resist pişirme, kaplama ve yapıştırıcı kürlemeden geçer, bazıları ayrıca yerel ısıtmaya maruz kalır — bu adımların üst sıcaklık sınırını ne belirler? Cevap viskozite–sıcaklık eğrisindedir: cam el kitaplarında verilen gerilme, tavlama ve yumuşama noktaları bu eğri üzerindeki üç sabit viskozite işaretidir. Bu yazı eğriyi VFT denklemiyle hesaplar ve boyutsal kararlılık için doğrudan kullanılabilecek büyüklüklere çevirir.
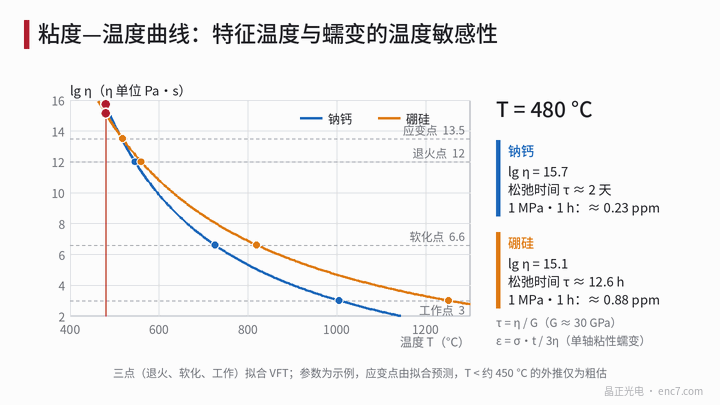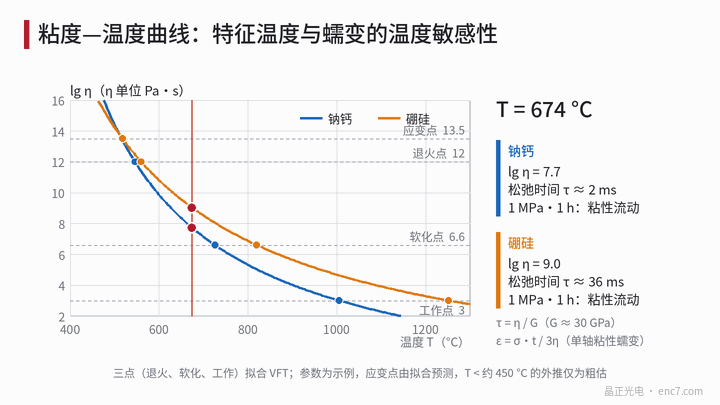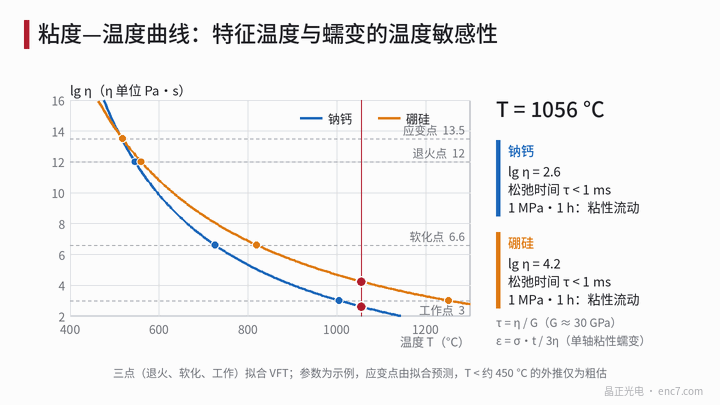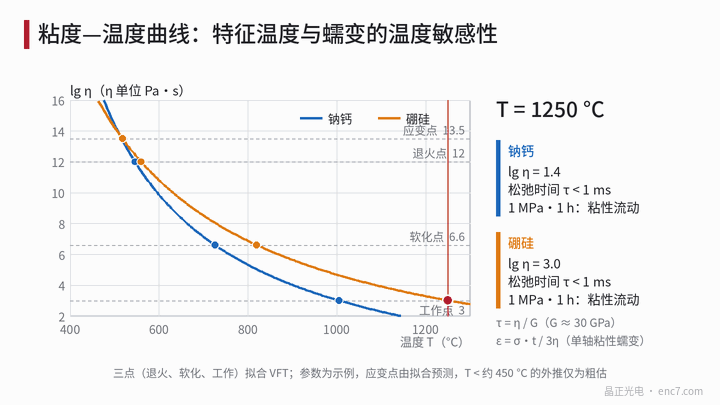
Üç karakteristik sıcaklık
Standart yöntemlerde karakteristik sıcaklıklar sabit viskozitelerde tanımlanır (aşağıdaki tabloda Pa·s; eski literatür poise veya dPa·s kullanır, 1 Pa·s = 10 poise, ve gerilme noktası çoğu zaman 10¹⁴·⁵ poise olarak yazılır):
| Karakteristik nokta | Viskozite η (Pa·s) | Soda-kireç (örnek) | 3.3 tipi borosilikat (örnek) |
|---|---|---|---|
| Çalışma noktası | 10³ | yakl. 1005 ℃ | yakl. 1252 ℃ |
| Yumuşama noktası (Littleton) | 10⁶·⁶ | yakl. 726 ℃ | yakl. 820 ℃ |
| Tavlama noktası | 10¹² | yakl. 546 ℃ | yakl. 560 ℃ |
| Gerilme noktası | 10¹³·⁵ | yakl. 514 ℃ | yakl. 510 ℃ |
Yumuşama noktası camın kendi ağırlığı altında gözle görülür biçimde deforme olduğu sıcaklıktır; tavlama noktası civarında iç gerilme dakikalar içinde belirgin biçimde gevşer; gerilme noktasının altında gerilme pratik zaman ölçeklerinde esasen «donmuş» durumdadır. Değerler tipik el kitabı değerleridir; gerçek türler için tedarikçi verilerini kullanın.
VFT denklemi ve üç noktalı uydurma
Aşırı soğutulmuş sıvıların viskozite–sıcaklık ilişkisi genellikle Vogel–Fulcher–Tammann denklemiyle tanımlanır:
lg η = A + B / (T − T₀)
Burada η Pa·s cinsinden, T sıcaklıktır (bu yazıda ℃ olarak ifade edilir, T₀ da aynı birimdedir); A, B ve T₀ uydurma parametreleridir ve T₀ viskozitenin ıraksadığı sıcaklıktır. Tavlama, yumuşama ve çalışma noktalarından tam olarak çözüldüğünde:
| Cam | A | B | T₀ | Tahmin edilen gerilme noktası | El kitabı gerilme noktası |
|---|---|---|---|---|---|
| Soda-kireç | −3,79 | 5471 | 200 ℃ | 516 ℃ | yakl. 514 ℃ |
| Borosilikat | −3,03 | 6970 | 96 ℃ | 518 ℃ | yakl. 510 ℃ |
Gerilme noktası verisi kullanılmadan bile tahmin el kitabından 10 K’den az sapar; bu da üç parametreli biçimin eğrinin bu bölümü için yeterli olduğunu gösterir. Eğrinin eğimi d(lg η)/dT = B/(T − T₀)²’dir; gerilme noktasında soda-kireç için yaklaşık 0,055 /K’dir, yani viskozite her 18 K artışta bir mertebe düşer ve her 10 K’de yaklaşık 1/3,6’ya iner; borosilikat için yaklaşık 0,040 /K, 25 K’de bir mertebe. Sıcaklıktaki küçük bir değişiklik viskozitede üstel bir değişikliğe karşılık gelir; proses sıcaklıklarının sıkı kontrol edilmesi gerekmesinin nedeni budur.
Viskoziteden gevşeme süresine ve sürünmeye
Viskozite tek başına sezgisel değildir; türetilmiş iki büyüklük daha kullanışlıdır. Maxwell gevşeme süresi τ = η / G’dir; burada G kayma modülüdür ve yaklaşık 30 GPa alınır; gerilme noktasında τ ≈ 10¹³·⁵ ÷ 3×10¹⁰ ≈ 18 min, tavlama noktasında yaklaşık 33 s. Tek eksenli σ gerilmesi altında viskoz sürünme hızı σ/(3η)’dir; dolayısıyla t bekleme süresinden sonra birim şekil değişimi
ε = σ·t / (3η)
σ = 1 MPa (sıkma kuvveti, yapıştırıcı büzülmesi veya sıcaklık gradyanlarından gelen gerilmelerle aynı mertebede) ve t = 1 h ile yukarıdaki VFT uydurması şunu verir:
| Sıcaklık | Soda-kireç: lg η | Soda-kireç: ε | Borosilikat: ε |
|---|---|---|---|
| 450 ℃ | 18,1 | 0,001 ppm | 0,03 ppm |
| 480 ℃ | 15,7 | 0,23 ppm | 0,9 ppm |
| 500 ℃ | 14,4 | 4,6 ppm | 7 ppm |
| 514 ℃ | 13,6 | 30 ppm | 27 ppm |
| 530 ℃ | 12,8 | yakl. 210 ppm | yakl. 110 ppm |
| 550 ℃ | 11,8 | yakl. 1800 ppm | yakl. 560 ppm |
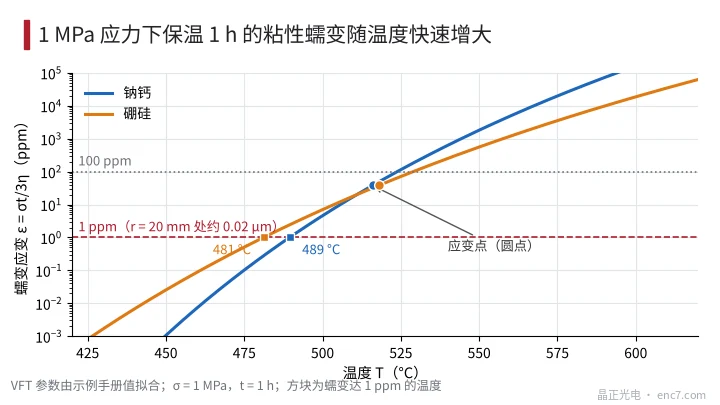
480 ℃ ile 550 ℃ arasında — yalnızca 70 K fark — sürünme yaklaşık dört mertebe değişir. r = 20 mm’de 1 ppm radyal boyut değişimi yaklaşık 0,02 μm’dir; sürünme soda-kireçte yaklaşık 490 ℃’de, borosilikatta yaklaşık 481 ℃’de 1 ppm’e ulaşır; bu, gerilme noktasının 25–35 K altıdır.
İki uyarı. Birincisi, VFT dengedeki aşırı soğutulmuş sıvıyı tanımlar; geçiş sıcaklığının (kabaca tavlama noktası civarı) altında yapı artık dengede değildir, gerçek viskozite ekstrapolasyondan daha yavaş düşer ve ısıl geçmişe de bağlıdır; hızlı soğutulmuş camın kurgusal sıcaklığı yüksektir ve aynı sıcaklıkta denge ekstrapolasyonunun öngördüğünden daha hızlı gevşer. Bu nedenle gerilme noktasının altında VFT ekstrapolasyonu iyimser sürünme değerleri verir ve yalnızca alt sınır olarak okunmalıdır. İkincisi, sürünme gerilme altındaki plastisitedir ve geçiş sıcaklığının altındaki hacimsel yapısal gevşeme (ısıl işlemden sonra birkaç ppm büzülme) ile aynı şey değildir; o ayrı bir yazıda ele alınmıştır.
Proses sıcaklıklarının üst sınırı nasıl belirlenir
Şekil 3’teki proses türlerini gerilme noktasıyla karşılaştırın: fotorezistin ön ve son pişirmesi genellikle 90–130 ℃’de, yapıştırıcı kürleme genellikle 80–150 ℃’de yapılır ve kaplama sırasında alt tabaka ısıtması yaygın olarak 300 ℃ civarındadır (örnek). Bunların tümü soda-kireç ve borosilikatın gerilme noktalarından 160 K’den fazla uzaktadır, dolayısıyla viskoz sürünme göz ardı edilebilir; gerilme esas olarak viskoz akıştan değil, ısıl genleşme uyumsuzluğundan ve sıcaklık gradyanlarından kaynaklanır.
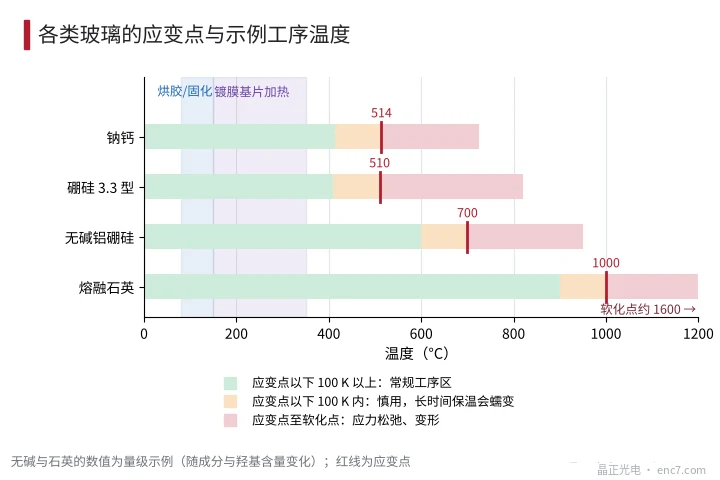
Viskozite gerçekten üç durumda önemlidir. Birincisi, gerilme giderme tavlaması veya sıcak bükme gibi adımlar bilinçli olarak gerilme noktasının üzerine çıkar ve tavlama noktası civarında bekletme ve yavaş soğutma ile tasarlanmalıdır. İkincisi, lazer işlemenin ısıdan etkilenen bölgesi gibi yerel ısıtma kısa süreliğine gerilme noktasını aşar ve soğumadan sonra kalıntı gerilme bırakır. Üçüncüsü, sıcaklık dağılımı düzensiz pişirmelerde sıcak bölge gevşeme aralığına girer: gerilme ısınma sırasında boşalır ve soğuma sırasında yeni bir durumda yeniden oluşur, böylece çarpılma «kilitlenir». Uzun bekletmeli (birkaç saat) proseslerde, Şekil 3’e göre gerilme noktasının en az 100 K altını normal üst sınır almak, denge dışı ekstrapolasyon için pay bırakır.
Mühendislik kontrol listesi
- Cam el kitaplarına bakarken gerilme, tavlama ve yumuşama noktalarını ölçüm standardıyla birlikte not edin; farklı standartlardan gelen sıcaklıklar birkaç derece farklı olabilir.
- VFT’yi bilinen üç noktaya uydurun ve dördüncü bir noktanın (örn. gerilme noktası) uyup uymadığını kontrol edin; ara sıcaklıklar için yalnızca 10 K içinde uyuyorsa kullanın.
- Uzun bekletmeli proseslerde üst sınırı gerilme noktasının en az 100 K altına koyun; kısa, hızlı prosesler biraz gevşetilebilir, ancak sıcaklık homojenliği kontrol edilmelidir.
- Gerilme noktası civarında her 10 K artışta viskozite yaklaşık 1/3’e düşer (soda-kireç); sıcaklık kontrol toleranslarını bu duyarlılığa göre belirleyin.
- Yerel ısı kaynakları (lazer, kaynak) çevrelerinde gerilme noktasını aşar ve kesimden sonra kalıntı gerilme bırakır; tavlama ile birleştirilmelidir.
- Sürünmeyi σ·t/3η ile tahmin edin: önce sıkma veya yapıştırıcı katmanı gerilmesinin mertebesini tahmin edin, sonra prosesin güvenli olup olmadığına karar verin.
- Geçiş sıcaklığının altındaki VFT ekstrapolasyonu iyimserdir; sonuçları yalnızca sıralama ve pay tasarımı için kullanın, kesin tahmin olarak değil.
Özet
Camın viskozitesi sıcaklıkla üstel olarak değişir ve gerilme, tavlama ve yumuşama noktaları bu eğri üzerindeki sabit işaretlerdir. Üç noktaya uydurulan VFT denklemi, soda-kireç camında sürünmenin 480 ℃ ile 550 ℃ arasında yaklaşık dört mertebe değiştiğini gösterir. Bu nedenle olağan pişirme, kürleme ve kaplama gerilme noktasının çok altındadır; sıcak şekillendirme ve yerel ısıtma ise viskozite penceresine göre tasarlanmalıdır.
Çince orijinal makalenin çevirisi (0562). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.