Cam ve alt tabaka bilimi
Camın fırınlamada büzülmesi: hayali sıcaklık ve boyut değişimi
Cam, dönüşüm sıcaklığının altında fırınlandığında hayali sıcaklık fırınlama sıcaklığına doğru gevşer ve hacim ppm mertebesinde büzülür. Bu makale TNM gevşeme modeliyle soda-kireç ve alkalisiz camın 150–600 ℃ aralığındaki büzülmesini tahmin eder, düzgün büzülmenin çizgi açılarını değiştirmediğini gösterir ve büyük levhalarda bindirme, sıcaklık düzensizliği ve ön büzdürmeyi tartışır.
Kod diski alt tabakaları rezist pişirme, kaplama ve yapıştırıcı kürleme gibi birkaç ısıl işlemden geçer ve mühendislere sık sık şu sorulur: Cam bu sıcaklıklarda “çeker” mi? Birkaç ppm büzülme önemli mi? Cevap iki adımda verilir: önce farklı sıcaklıklardaki büzülme miktarı tahmin edilir, sonra bu miktarın kod diskinin hangi özelliklerine yansıdığına bakılır. Camın büzülmesi ısıl genleşme ve daralma değil, yapısal gevşemedir: Cam donmuş bir sıvıdır ve bekletme sırasında yapısı yavaşça daha yoğun bir duruma yaklaşır.
Hayali sıcaklık ve büzülme modeli
Camın yapısı hayali sıcaklık Tf ile tanımlanabilir: Cam, Tf’de dengeye ulaşmış ve sonra donmuş bir sıvı olarak düşünülür. Soğutma ne kadar hızlıysa Tf o kadar yüksek ve yapı o kadar gevşektir. T < Tf sıcaklığında bekletildiğinde Tf zamanla T’ye yaklaşır ve doğrusal büzülme şöyledir:
ΔL/L = (α_l − α_g)·(Tf0 − Tf)
Burada α_g camsı durumun doğrusal genleşme katsayısı, α_l aşırı soğumuş sıvınınki, Tf0 ise başlangıç hayali sıcaklığıdır. α_l − α_g için yaklaşık 2α_g örnek değeri alınır: soda-kireç için yaklaşık 17×10⁻⁶/K, alkalisiz alüminoborosilikat için yaklaşık 6×10⁻⁶/K. Gevşeme hızı Tool–Narayanaswamy–Moynihan (TNM) modeliyle verilir:
dTf/dt = −(Tf − T)/τ, τ = τ_g·exp[ x·(Δh/R)·(1/T − 1/T_g) + (1−x)·(Δh/R)·(1/Tf − 1/T_g) ]
Burada Δh/R görünür aktivasyon sıcaklığı, x doğrusal olmama parametresi (0,5 alınır), T_g referans dönüşüm sıcaklığıdır; τ_g soğutma hızından (10 K/min alınır) belirlenir. Gevşeme tek bir üstel değildir; β = 0,6 olan gerilmiş üstel kullanılır ve bu makalede 44 üstel terimin toplamıyla yaklaşıklanır. Örnek parametreler (varsayım): soda-kireç T_g = 550 ℃, Δh/R = 7×10⁴ K; alkalisiz T_g = 735 ℃, Δh/R = 1,0×10⁵ K; başlangıç Tf0 olarak 10 K/min soğutmadaki T_g alınır.
Sayısal örnek: fırınlama sıcaklığı ve büzülme
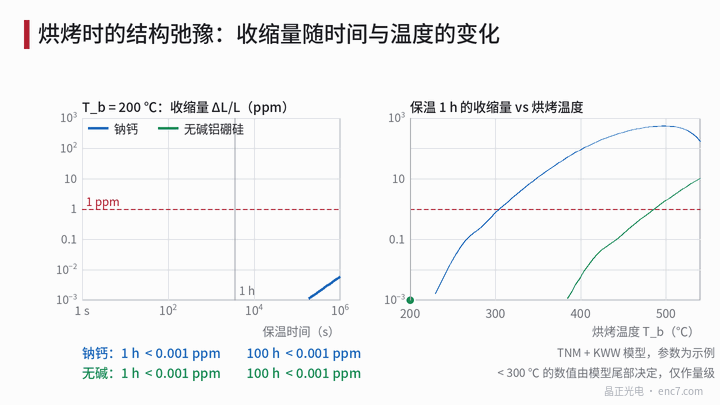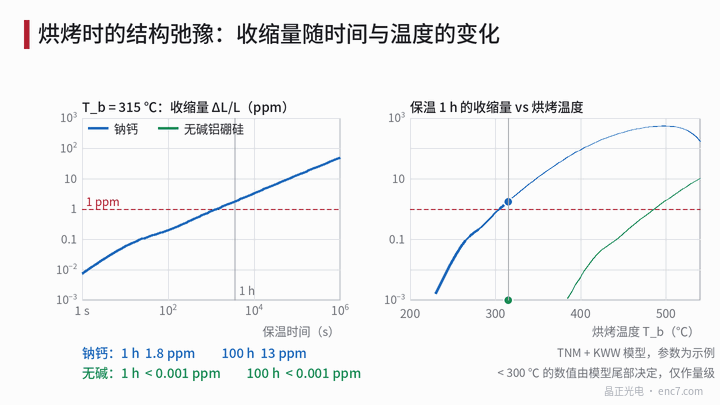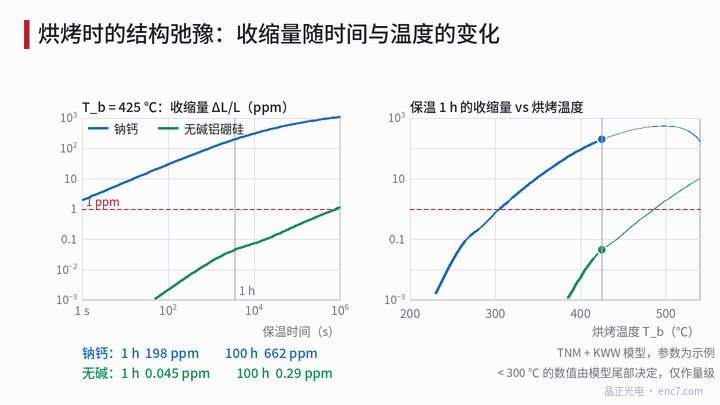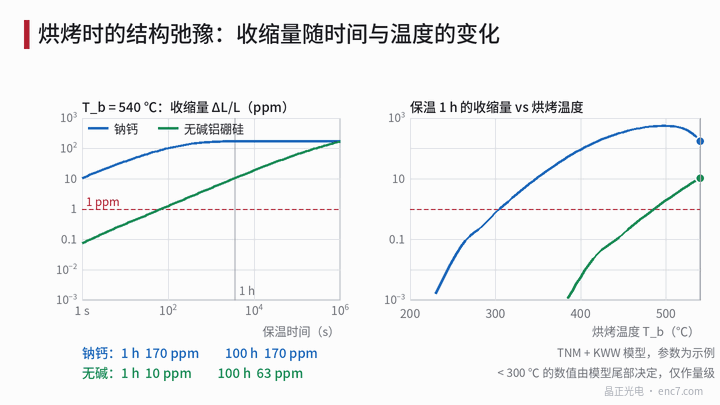
Bu parametrelerle integre edildiğinde 1 h ve 100 h bekletme sonrası büzülme (ppm):
| Fırınlama sıcaklığı | Soda-kireç 1 h | Soda-kireç 100 h | Alkalisiz 1 h | Alkalisiz 100 h |
|---|---|---|---|---|
| 200 ℃ | < 0,001 | 0,002 | ≈ 0 | ≈ 0 |
| 250 ℃ | 0,02 | 0,4 | ≈ 0 | ≈ 0 |
| 300 ℃ | 0,75 | 12 | ≈ 0 | ≈ 0 |
| 350 ℃ | 11 | 150 | < 0,001 | < 0,01 |
| 400 ℃ | 92 | 620 | 0,006 | 0,13 |
| 450 ℃ | 350 | 1100 | 0,16 | 2,5 |
| 500 ℃ | — | — | 1,9 | 28 |
| 550 ℃ | — | — | 15 | 145 |
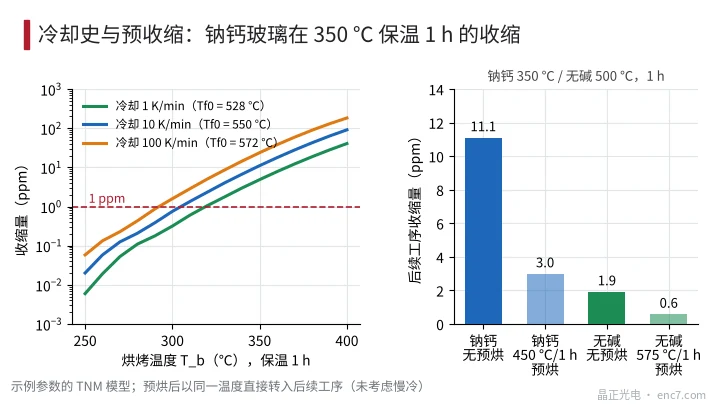
Üç sonuç çıkar. Birincisi, büzülme sıcaklığa son derece duyarlıdır: Soda-kireçte 350 ℃ civarında her 1 K artış büzülmeyi yaklaşık %5 artırır; 300 ℃ ile 400 ℃ arasında yaklaşık 120 kat fark vardır. İkincisi, alkalisiz camın T_g’si yaklaşık 200 K daha yüksektir; aynı büzülme ancak yaklaşık 200 K daha yüksek sıcaklıkta görülür. Üçüncüsü, başlangıçtaki soğutma geçmişi etkilidir: Soda-kireçte 350 ℃, 1 h büzülmesi başlangıç soğutması 1 K/min iken yaklaşık 4,9 ppm, 10 K/min iken 11 ppm, 100 K/min iken 24 ppm’dir – soğutma bir dekad yavaşladıkça kabaca yarıya iner.
Yaklaşık 300 ℃’nin altındaki değerler gerilmiş üstelin erken kuyruğuyla belirlenir ve model biçimine ve parametrelere çok duyarlıdır; yalnızca mertebe olarak alınmalıdır: Soda-kireç 150–300 ℃’de 1 h fırınlamada yaklaşık 1 ppm veya altında büzülür, alkalisiz camda büzülme ihmal edilebilir. Hesaplanan değerler ölçümün yerini tutmaz.
Kod diskine etkisi
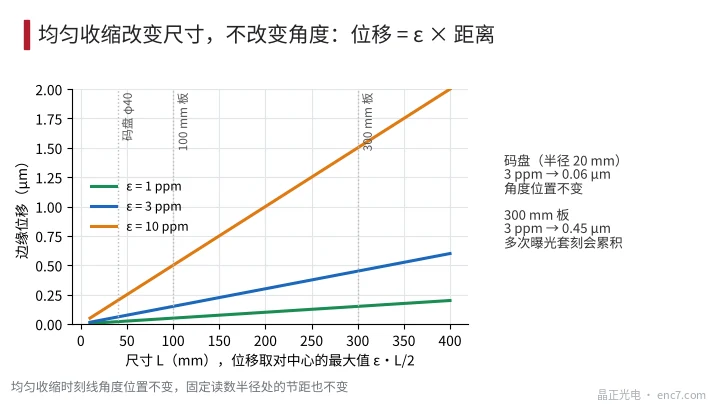
Düzgün büzülme yalnızca boyutları değiştirir: Çizgilerin açısal konumları değişmez, sabit okuma yarıçapındaki adım (pitch) da değişmez (okuma kafası başka bir çizgi çemberini görür, onun adımı yine 2πr/N’dir). Bu nedenle artımlı ve mutlak kod disklerinin açı doğruluğuna doğrudan etkisi yoktur. Değişen yarıçaptır: ε = 3 ppm ve r = 20 mm’de iz yarıçapı 0,06 μm değişir; bu, okuma kafasının ize göre radyal toleransından çok küçüktür.
Gerçekten etkilenen üç durum vardır. Birincisi, büyük levhalarda çoklu pozlamada bindirme: 300 mm levha 3 ppm büzüldüğünde kenar merkeze göre 0,45 μm kayar ve katmanlar arası hizalama etkilenir (Şekil 3). İkincisi, sıcaklık düzensizliği: Fırın sıcaklığındaki ±5 K sapma 350 ℃’de yaklaşık ±%25 büzülme farkı demektir; 11 ppm ortalama büzülme levha içinde yaklaşık ±3 ppm düzensizlik getirir, bu da 300 mm levhada 0,4 μm mertebesinde bir deformasyona karşılık gelir. Üçüncüsü, işlemler arasındaki büzülme: Önce desenlenip sonra fırınlanırsa desen ölçeği fotomaskeye göre küçülür ve maske ölçeklemesiyle telafi edilmelidir.
Ön büzdürme
Sonraki işlemlerde büzülmeyi önlemek için ön büzdürme yapılabilir: en yüksek işlem sıcaklığından 50–100 K yüksek sıcaklıkta, işlemden daha uzun süre bekletip yavaş soğutmak. Örnek parametrelerle soda-kireç önce 450 ℃’de 1 h ön fırınlanır, sonra 350 ℃’de 1 h fırınlanırsa büzülme 11 ppm’den 3,0 ppm’e düşer; alkalisiz cam 575 ℃’de ön fırınlanırsa 500 ℃’deki büzülme 1,9’dan 0,6 ppm’e iner. Ön fırınlamanın kendisi de büzülmeye yol açar (soda-kireç 450 ℃/1 h yaklaşık 350 ppm); bu yüzden desenleme ve kesimden önce yapılmalıdır. Tekrarlanan fırınlamalarda büzülme her seferinde azalır, ancak gerilmiş üstelin uzun kuyruğu nedeniyle sıfıra inmez. Bir başka yol, daha yavaş soğutmayla daha düşük bir Tf0 elde etmektir.
Büzülme işaret noktası ölçümüyle doğrulanmalıdır: Aralarında 100 mm olan iki işarette 1 ppm yalnızca 0,1 μm’dir; oysa 9 ppm/K olan soda-kireç camında yalnızca 0,1 K sıcaklık sapması 0,09 μm üretir. Bu nedenle ölçüm ±0,1 K içinde sabit sıcaklıkta yapılmalı, önce ve sonra aynı sıcaklıkta karşılaştırılmalıdır.
Mühendislik notları
- Soda-kireç camının ısıl işlemlerini 300 ℃’nin altında tutun; büzülme yaklaşık 1 ppm veya altındadır ve kod diski için ihmal edilebilir.
- 350 ℃’yi aşan işlemlerde büzülmeyi tahmin edin: Her 1 K artış büzülmeyi yaklaşık %5 artırır; fırın sıcaklık düzgünlüğü şartını buna göre belirleyin.
- Büzülme açıyı değil, yalnızca radyal boyutları değiştirir; büyük levhalarda bindirme için kaymayı ε·L/2 ile tahmin edin, sonra maske ölçeklemesine karar verin.
- Yüksek sıcaklık işlemi gerekiyorsa, alt tabakayı desenlemeden önce işlem sıcaklığından 50–100 K yüksekte ön fırınlayın.
- Alkalisiz alüminoborosilikat cam 400 ℃’nin altında pratikte büzülmez; yüksek sıcaklık işlemleri gerektiğinde onu tercih edin.
- Büzülmeyi sabit sıcaklıkta (±0,1 K) işaret mesafesi karşılaştırmasıyla doğrulayın; oda sıcaklığı ve yüksek sıcaklık verilerini doğrudan birbirinden çıkarmayın.
Özet
Camın fırınlama büzülmesi hayali sıcaklığın gevşemesinden kaynaklanır ve sıcaklığa yaklaşık üstel olarak duyarlıdır. Örnek parametrelerle soda-kireç 300 ℃’nin altında yaklaşık 1 ppm veya daha az büzülür, 350 ℃’den itibaren hızla artar; alkalisiz cam 400 ℃’nin altında neredeyse hiç büzülmez. Düzgün büzülme çizgi açılarını değiştirmez ve kod diskinin kendisine etkisi küçüktür; ancak büyük levhalarda bindirme, fırın sıcaklığı düzensizliği ve yüksek sıcaklık işlemleri ön büzdürme ve maske telafisiyle ele alınmalıdır.
Çince orijinal makalenin çevirisi (0564). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.