Cam ve alt tabaka bilimi
Genleşme katsayısı ölçümü: itme çubuklu dilatometre ile lazer interferometrinin karşılaştırılması
İtme çubuklu dilatometre ve lazer interferometri aynı genleşme katsayısını ölçer; yetenekleri nerede ayrılır? 50 mm’lik numunenin 100 K ısıtılması örneğiyle bu makale çeşitli malzemelerin uzamasını hesaplar, bir belirsizlik bütçesi kurar, iki yöntemin soda-kireç, borosilikat, erimiş silika ve sıfır genleşmeli malzemeler için uygunluğunu karşılaştırır ve gelen malzeme doğrulamasında yöntem seçimini gösterir.
Kod diski gelen malzeme doğrulamasında genleşme katsayısı, kendi imkânlarınızla doğrulanması en zor kalemdir: Borosilikat cam çoğu zaman 3,3 ± 0,2, erimiş silika 0,5, sıfır genleşmeli malzemeler ±0,02 içinde belirtilir (hepsi 10⁻⁶/K). Cihaz kılavuzundaki “çözünürlük” uzunluk sensörünün basamak sayısıdır; α’nın belirsizliği ise taban çizgisi, sıcaklık ve optik yol tarafından birlikte belirlenir – ikisi çoğu zaman bir iki mertebe farklıdır. Bu makale itme çubuklu dilatometreyi (ASTM E228 türü yöntemler) ve lazer interferometriyi (ASTM E289 türü yöntemler) aynı belirsizlik bütçesinde karşılaştırır.
Ölçülecek büyüklük ne kadar
Ortalama doğrusal genleşme katsayısı şöyle tanımlanır:
α_m = ΔL / (L₀·ΔT)
Burada L₀ referans sıcaklıktaki numune uzunluğu, ΔL ise ΔT sıcaklık değişiminin yol açtığı uzunluk değişimidir. L₀ = 50 mm ve ΔT = 100 K alınırsa:
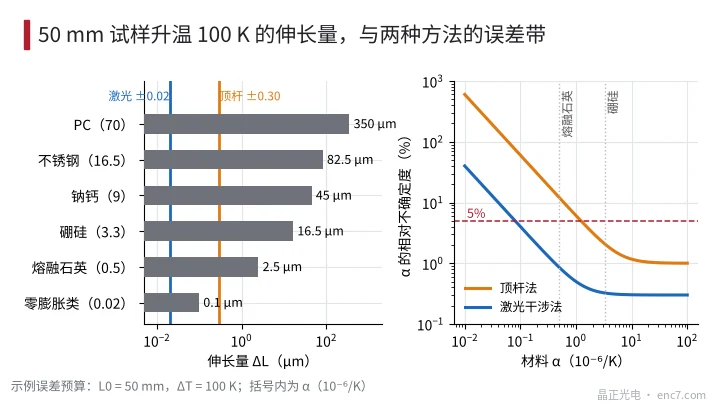
| Malzeme | α (10⁻⁶/K) | ΔL |
|---|---|---|
| Sıfır genleşmeli tür (örnek) | 0,02 | 0,1 μm |
| Erimiş silika | 0,5 | 2,5 μm |
| Borosilikat cam | 3,3 | 16,5 μm |
| Soda-kireç camı | 9 | 45 μm |
| Paslanmaz çelik | 16,5 | 82,5 μm |
| Polikarbonat | 70 | 350 μm |
Belirsizliğin yayılımı u(α)² = (u_ΔL/(L₀·ΔT))² + (α·u_ΔT/ΔT)² şeklindedir; numune uzunluğunun hatası (50 mm’de 10 μm yalnızca %0,02’dir) ihmal edilebilir. Birinci terim malzemeden bağımsız “mutlak” hatadır, ikinci terim α ile orantılıdır. α küçüldükçe birinci terim baskın olur – sıfır genleşmeli malzemelerin zor ölçülmesinin nedeni budur.
İtme çubuğu yöntemi: darboğaz taban çizgisi ve sıcaklık
İtme çubuğu yönteminde numunenin bir ucu bir tutucuya dayanır, diğer ucu uzamayı bir itme çubuğu üzerinden yer değiştirme sensörüne (genellikle diferansiyel transformatör, LVDT) iletir. İtme çubuğu ve tutucu da sıcaklıkla uzadığından, önce genleşmesi bilinen bir referans numuneyle taban çizgisi ölçülmeli ve numune okumasından çıkarılmalıdır. Sensörün dijital çözünürlüğü nanometre düzeyine ulaşabilir, ancak taban çizgisi düzeltmesinin artığı ve itme çubuğunun düzensiz ısınması, ΔL’nin toplam belirsizliğini tipik olarak mikrometrenin onda birkaçı düzeyine getirir. Örnek değer olarak ±0,30 μm (ΔT ile doğrusal artan) ve 1 K sıcaklık belirsizliği (termokupl ile numune arasındaki sıcaklık farkı) alınırsa
δα(taban çizgisi) = 0,30 μm / (50 mm × 100 K) = 0,06×10⁻⁶/K
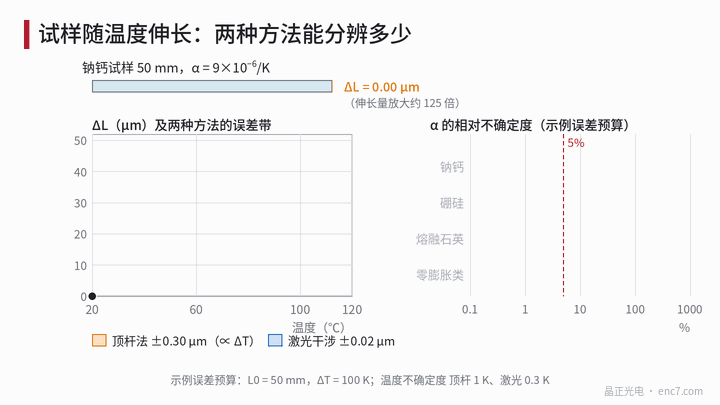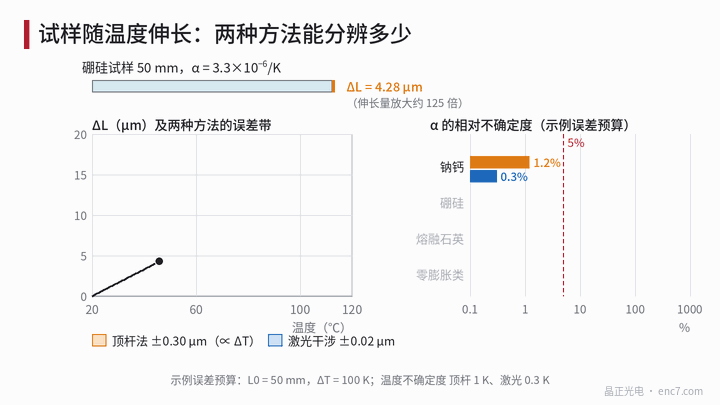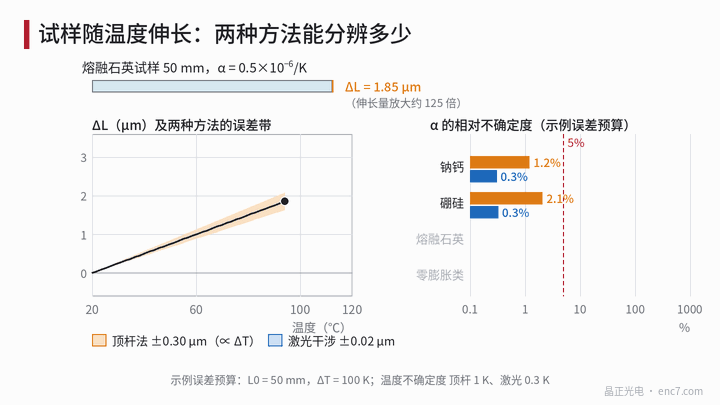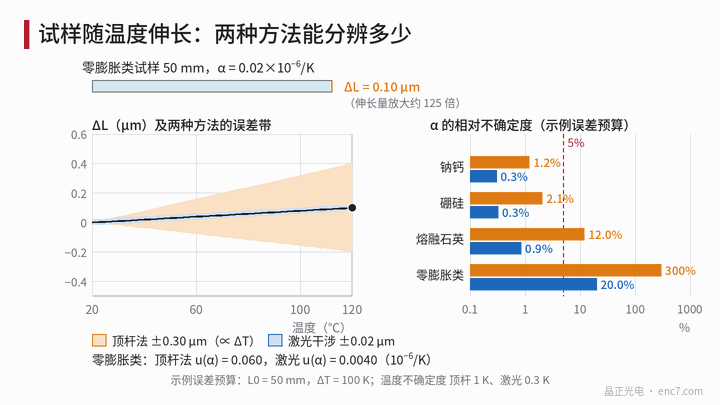
olur ve malzemeden bağımsızdır. α = 9 olan soda-kireç camında bu yalnızca %0,7’dir; baskın olan 0,09’luk sıcaklık terimidir, toplam ±0,108, yaklaşık %1,2. 3,3’lük borosilikatte toplam ±0,069, yaklaşık %2,1’dir; ±0,2’lik (yaklaşık ±%6) toleransı doğrulamaya yeter. 0,5’lik erimiş silikada toplam ±0,060 olur, bağıl hata %12’ye çıkar ve 0,5 ile 0,45 artık ayırt edilemez.
Lazer interferometri: cetvel olarak dalga boyu
Lazer interferometride numunenin uç yüzü (veya numuneye tutturulan bir ayna) Michelson ya da Fabry–Pérot interferometresinin yansıtıcı yüzeylerinden biri olur. 632,8 nm He-Ne lazerle her λ/2 ≈ 316 nm yer değiştirmede bir saçak geçer; saçağı 1/100’e bölmek yaklaşık 3 nm çözünürlük verir. Numune itme çubuğu olmadan bir eş sıcaklık bloğuna konabilir; itme çubuğu taban çizgisi sorunu esasen ortadan kalkar.
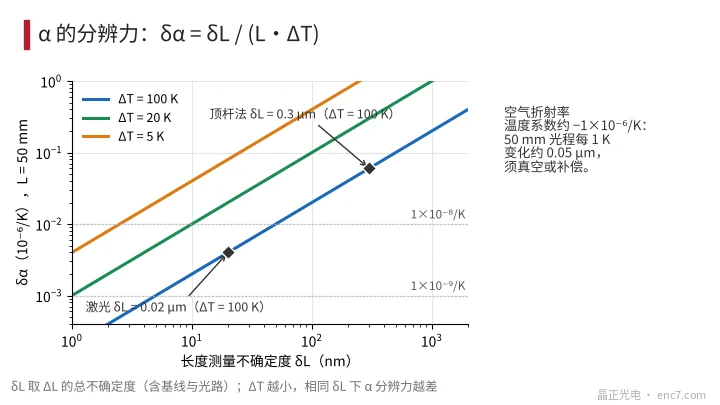
Yeni sorun optik yoldan gelir: Havanın kırılma indisinin sıcaklık katsayısı yaklaşık −1×10⁻⁶/K’dir; 50 mm optik yolda her 1 K değişim optik yolu yaklaşık 0,05 μm değiştirir (tek geçiş, gidiş-dönüşte iki katı) – bu, 0,02 μm’lik hedefle aynı mertebededir. Bu yüzden vakum, kırılma indisi telafisi veya referans optik yol gerekir. ±0,02 μm ve 0,3 K sıcaklık belirsizliği (numune eş sıcaklık bloğunda) alınırsa δα(taban çizgisi) = 0,004×10⁻⁶/K, yani 4×10⁻⁹/K olur ve “10⁻⁸/K mertebesi” ifadesini karşılar. Çözünürlük formülü:
δα = δL / (L₀·ΔT)
Şekil 3’teki gibi: α’yı 1×10⁻⁹/K’e kadar ölçmek için L₀ = 50 mm ve ΔT = 100 K’de δL = 5 nm gerekir; ΔT yalnızca 20 K alınırsa aynı δL = 0,02 μm ancak 0,02×10⁻⁶/K verir. Sıfır geçiş noktası yakınındaki malzemeleri ölçmek çoğu zaman daha dar bir sıcaklık aralığı ve daha küçük δL gerektirir.
Belirsizlik bütçesi ve giriş doğrulamasında yöntem seçimi
Örnek bütçeyle (L₀ = 50 mm, ΔT = 100 K):
| Malzeme | İtme çubuğu u(α) | Lazer u(α) | Seçim |
|---|---|---|---|
| Soda-kireç 9 | ±0,108 (%1,2) | ±0,027 (%0,3) | İtme çubuğu yeterli |
| Borosilikat 3,3 | ±0,069 (%2,1) | ±0,011 (%0,3) | İtme çubuğu yeterli |
| Erimiş silika 0,5 | ±0,060 (%12) | ±0,0043 (%0,9) | Lazer |
| Sıfır genleşmeli tür 0,02 | ±0,060 (%300) | ±0,0040 (%20) | Yalnızca lazer |
α büyük olduğunda lazer yönteminin bağıl hatasını uzunluk değil sıcaklık terimi (100 K’de 0,3 K) belirler; daha fazla iyileştirme için sıcaklık eşitliği iyileştirilmelidir. Soda-kireç ve borosilikat camda itme çubuğu yönteminin belirsizliği toleransın zaten çok altındadır; daha pahalı bir yönteme geçmeye gerek yoktur.
Mühendislik notları
- Önce uzunluk sensörünün çözünürlüğünü α’nın belirsizliğinden ayırın; ikincisi taban çizgisi, sıcaklık ve optik yol tarafından belirlenir, tedarikçiden bütçe isteyin.
- Toleransı ±0,2 veya daha geniş olan soda-kireç ve borosilikat camda referans numuneli itme çubuklu dilatometre yeterlidir; lazer yönteminde ısrar etmeye gerek yoktur.
- Erimiş silika ve cam seramik gibi α < 1 olan malzemelerde itme çubuğu yönteminin yaklaşık 0,06’lık mutlak hatası α ile aynı mertebededir; lazer interferometri seçin.
- Daha uzun numune veya daha geniş sıcaklık aralığı δα’yı 1/(L₀·ΔT) ile düşürür ve çözünürlüğü artırır, ancak sonuç α’nın sıcaklıkla değişimi hesaba katılarak dönüştürülmelidir.
- Genleşme katsayısı mutlaka sıcaklık aralığıyla birlikte raporlanmalıdır: Camda bu genellikle 20–300 ℃ ortalamasıdır, kod diskinin gerçek çalışma aralığı ise daha dardır; ikisi doğrudan birbirinin yerine kullanılamaz.
- Lazer yöntemi vakum veya kırılma indisi telafisi gerektirir: 50 mm optik yolda hava sıcaklığındaki her 1 K değişim yaklaşık 0,05 μm’lik sahte uzamaya karşılık gelir.
- Aynı partiden gelen malzemede karşılaştırma yöntemi kullanılabilir: Numune ve referans numune aynı fırında aynı anda ölçülür; fark ortak mod hatalarından az etkilenir.
Özet
Bir dilatometrenin gerçek göstergesi α’nın belirsizliğidir ve u_ΔL/(L₀·ΔT) ile α·u_ΔT/ΔT olmak üzere iki terimden oluşur. İtme çubuğu yönteminin taban çizgisi hatası yaklaşık 0,06×10⁻⁶/K’dir – soda-kireç ve borosilikatı doğrulamaya yeter, ancak 0,5’in altındaki malzemeleri ayırt edemez. Lazer interferometrinin uzunluk terimi yalnızca 4×10⁻⁹/K’dir; erimiş silika ve sıfır genleşmeli malzemeler için uygundur, ancak optik yol ve sıcaklık eşitliği kontrol edilmelidir. Giriş doğrulamasında yöntemi malzemenin α’sına göre seçmek yeterlidir.
Çince orijinal makalenin çevirisi (0565). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.