Sektör uygulamalarına derinlemesine bakış
Doğrudan tahrikli salınım kafaları: disk ısınması ve takım ucu hatası
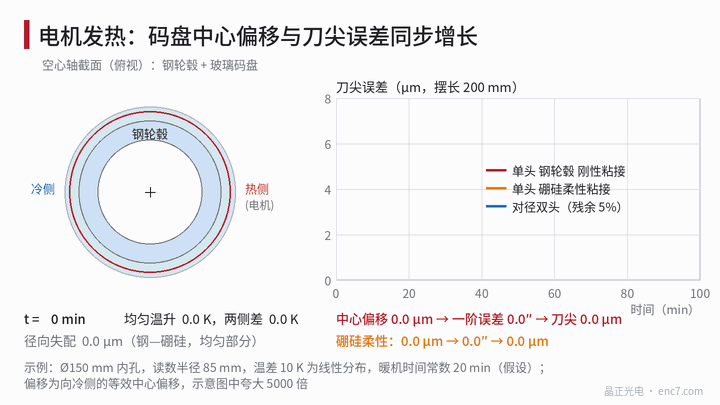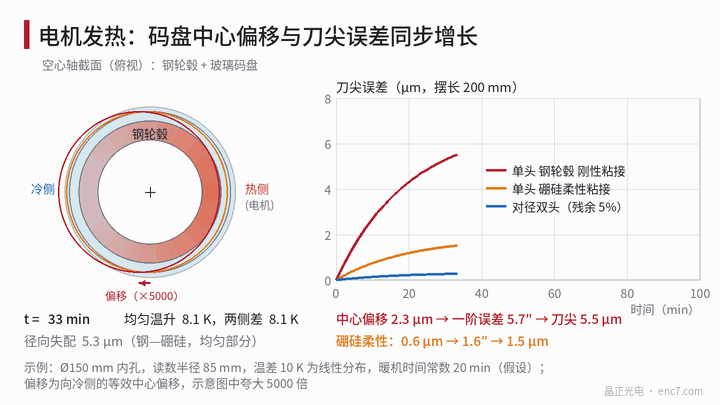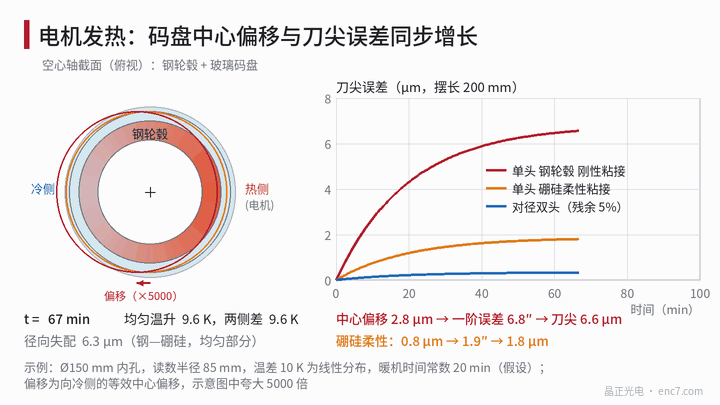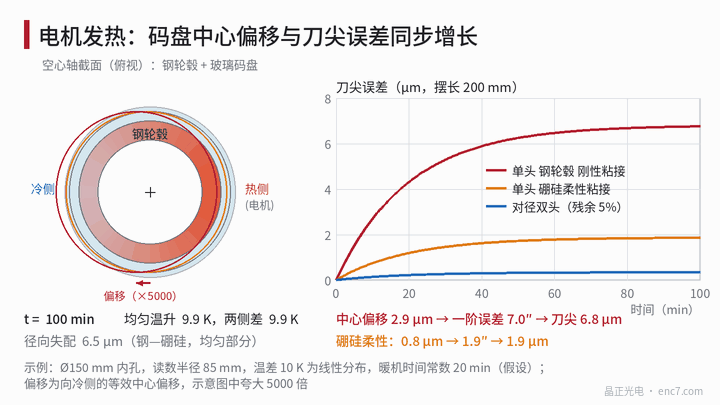
Doğrudan tahrikli bir salınım kafasının enkoder diski Ø150 mm bir içi boş mile takılır; motor ısınması göbeğin iki yanında sıcaklık farkı yaratır. Bu yazı, doğrusal gradyanın birinci mertebe formülüyle 10 K sıcaklık farkında çelik göbeğin rijit yapıştırmasında takım ucu hatasını yaklaşık 6,8 μm, esnek yapıştırılmış borosilikat camda yaklaşık 1,9 μm olarak kestirir ve alt tabaka, göbek ve okuma kafası düzenine ilişkin öneriler verir.
Beş eksenli bir takım tezgâhının doğrudan tahrikli salınım kafası, redüktörsüz bir tork motoruyla doğrudan tahrik edilir ve enkoderin okuduğu salınım açısının kendisidir. Takım ucu salınım ekseninin dışında L = 200 mm’dedir, bu yüzden bir açı hatasının salınım uzunluğuyla çarpımı uç yer değiştirmesidir: 1″ 0,97 μm’ye karşılık gelir. Motor tam yükte ısınır; ısı stator tarafından göbeğe girer ve göbeğin iki yanında sıcaklık farkı oluşur. Ø150 mm içi boş mile takılmış geniş delikli bir enkoder diski, okuma yarıçapı yaklaşık 85 mm olduğundan, bu sıcaklık farkına duyarsız değildir.
Model: düzgün kısım ve doğrusal gradyan
Sıcaklık alanı iki parçaya ayrılabilir. Düzgün sıcaklık artışı tüm boyutları aynı oranda büyütür, taksimat açılarını değiştirmez, yalnızca göbek ile cam arasında Δα·ΔT·r_b yarıçap uyumsuzluğu üretir. Örnekte göbek yapı çeliği (yaklaşık 12×10⁻⁶/K), yapıştırma yarıçapı 75 mm, artış 10 K alınır: soda-kireç, borosilikat ve kuvars cam enkoder disklerinde uyumsuzluk sırasıyla yaklaşık 2,3, 6,5 ve 8,6 μm olur ve yapışkan katmanı veya geçme boşluğu tarafından emilir.
Açı hatasını üreten doğrusal gradyandır. Göbeğin iki yanı arasındaki 10 K’lik fark 150 mm çap boyunca doğrusal dağılıyorsa G = 10 K ÷ 0,15 m = 66,7 K/m olur. Doğrusal bir sıcaklık alanındaki serbest cisimde ısıl gerilme yoktur ve taksimat açısının değişimi
Δψ = (α·G·r / 2)·sinψ,eşdeğer merkez kayması e = α·G·r² / 2
soğuk tarafa doğrudur; r okuma yarıçapıdır. Soru, α’nın kimin değeri olacağıdır. Enkoder diski bir yapışkan katmanıyla göbeğe bağlıdır ve iki sınır vardır: esnek yapıştırmada disk hemen hemen kendi sıcaklık alanına göre serbestçe bozulur, α camın değeridir; rijit yapıştırmada göbek kalın ve serttir, disk onunla sürüklenir, α göbeğindir. Gerçek ikisinin arasındadır ve yapışkan katmanının rijitliğine ve yapıştırma düzenine bağlıdır. Aşağıdaki sayılar mertebe kestirimleridir ve sonlu eleman çözümlemesi ile bir ısınma deneyiyle doğrulanmalıdır.
Sayısal örnek: 10 K sıcaklık farkı, r = 85 mm
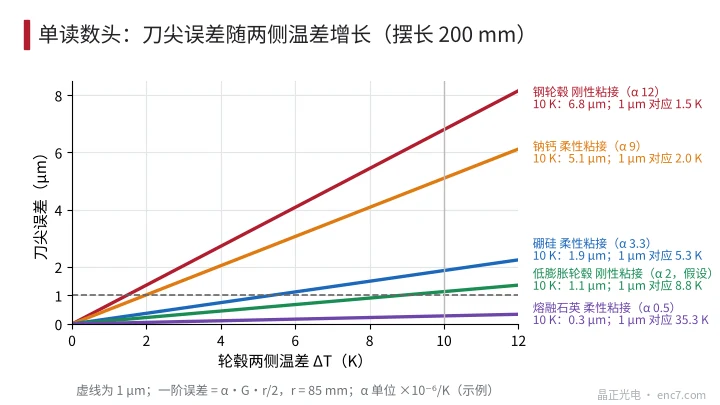
| Düzen (tek okuma kafası) | α (×10⁻⁶/K) | Merkez kayması | Birinci mertebe açı hatası | Takım ucu (200 mm) |
|---|---|---|---|---|
| Çelik göbek, rijit yapıştırma | 12 | 2,9 μm | 7,0″ | 6,8 μm |
| Soda-kireç cam, esnek yapıştırma | 9 | 2,2 μm | 5,3″ | 5,1 μm |
| Borosilikat cam, esnek yapıştırma | 3,3 | 0,79 μm | 1,9″ | 1,9 μm |
| Kuvars cam, esnek yapıştırma | 0,5 | 0,12 μm | 0,29″ | 0,28 μm |
| Düşük genleşmeli göbek (α yaklaşık 2 varsayımı), rijit yapıştırma | 2 | 0,48 μm | 1,2″ | 1,1 μm |
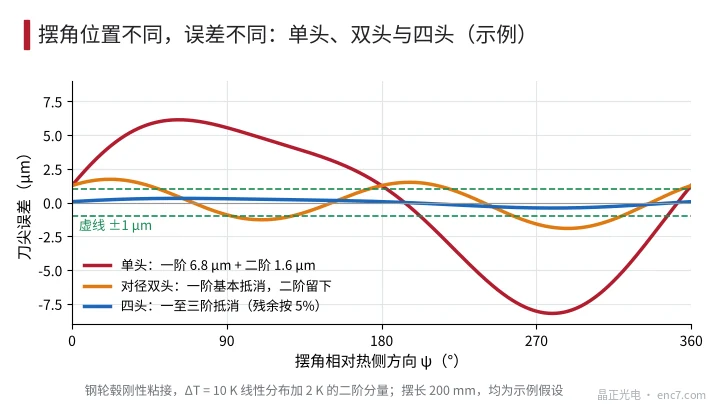
Rijit yapıştırmada cam ne kadar iyi olursa olsun işe yaramaz: hata göbeğin α’sıyla belirlenir. Takım ucunda 1 μm bütçe alınırsa tek kafanın izin verebileceği iki yan sıcaklık farkları: çelik göbek rijit yapıştırmada 1,5 K, borosilikatın esnek yapıştırmasında 5,3 K, düşük genleşmeli göbekte 8,8 K’tir (Şekil 3). Bu, sürekli dönen bir milden farklıdır: salınım kafası yalnızca sınırlı bir açıda hareket eder, sıcaklık alanı gövdeye sabittir ve enkoder diski bunu eksenel simetriye ortalama yapamaz; hata salınım açısının bir fonksiyonudur ve yük ile ısınma süreciyle değişir.
Okuma kafası düzeni
Çapraz karşılıklı okuma kafaları birinci mertebe terimini (ve tüm tek mertebeleri) ortalama ile yok eder; kalan %5 alınırsa 10 K’te takım ucu yaklaşık 0,34 μm olur. Ancak gerçek sıcaklık alanı salt doğrusal olmayacaktır. 2 K’lik bir ikinci mertebe bileşeni bindirilirse, α·T_m/(m+1) kestirimi çelik göbek rijit yapıştırmada yaklaşık 1,65″, takım ucunda 1,6 μm verir. Çift kafa çift mertebeleri yok edemez; birinci mertebeden üçüncü mertebeye kadar kaldırmak için eşit aralıklı dört okuma kafası gerekir (Şekil 2). Okuma kafası braketlerinin teğetsel ısıl kayması kafa sayısından etkilenmez; simetrik montaj ve ısıl yalıtımla ele alınır. Bu kitaplıktaki doğrudan tahrikli döner tablalar üzerine ilgili yazı bunu ayrıntılı tartışır.
Alt tabaka ve göbek tasarımı
- Sıcaklık farkını küçültmek malzeme değiştirmekten daha doğrudandır: soğutma kanallarını göbek çevresine düzgün dağıtın, ısı kaynaklarını simetrik yerleştirin ki sıcaklık alanı eksenel simetriye yaklaşsın; doğrusal bileşen G ne kadar küçükse hata o kadar küçüktür.
- Göbek malzemesi: düşük genleşmeli bir alaşım seçin (ısıl genleşme katsayısı 1~5×10⁻⁶/K mertebesinde) ve dayanım, manyetik geçirgenlik ve işlenebilirliği denetleyin; göbek ile enkoder diski arasında esnek bir katman bırakın.
- Yapıştırma: camın göbeğin genleşmesiyle sürüklenmemesi için elastik bir yapışkan, düzgün dağılmış noktalar veya sürekli ince bir katman kullanın.
- Gerilme: çelik göbek ve borosilikat cam 10 K yükselirse, rijit kısıtlama altındaki üst sınır yaklaşık E·Δα·ΔT = 63 GPa × 8,7×10⁻⁶ × 10 K ≈ 5,5 MPa; 40 K yükselişte yaklaşık 22 MPa’dır, camın yaygın tasarım dayanımıyla (onlarca MPa mertebesi) aynı mertebededir, rijit yapıştırmama gerekçelerinden biridir.
- Kompanzasyon: göbeğin çapraz karşılıklı iki yanına birer sıcaklık duyargası takın; hata ΔT ile orantılıdır ve ölçülmüş bir katsayıyla kompanzasyonlanabilir.
Mühendislik noktaları
- Önce açıyı takım ucuna çevirin: 200 mm salınım uzunluğunda 1″ ≈ 0,97 μm; geniş delikli bir enkoder diskinin 1 μm merkez kayması r = 85 mm’de yaklaşık 2,4″‘dir.
- Asimetrik sıcaklık farkının etkisini e = α·G·r²/2 ile kestirin; α cam ile göbek arasında alınır, yapıştırmanın rijit veya esnek derecesi bilinmelidir.
- Salınım kafasının sıcaklık alanı gövdeye sabittir ve dönmeyle ortalama alınmaz; birinci mertebe hata salınım açısının bir fonksiyonudur.
- Tek kafa ve çelik göbek rijit yapıştırmada yalnızca yaklaşık 1,5 K sıcaklık farkına izin vardır; çapraz karşılıklı çift kafa kullanılmalı, çift mertebeler de düşünülmeli, gerekirse dört kafa kullanılmalıdır.
- Sıcaklık farkını küçültmek, simetrik soğutma ve esnek yapıştırma alt tabaka değiştirmeye önceliklidir; düşük genleşmeli göbek rijit yapıştırmanın hatasını 1 μm mertebesine indirebilir.
- Isınmadan sonra bir salınım açısı konum kalibrasyonu yapın, iki yan arasındaki sıcaklık farkını kaydedin ve hatanın sıcaklık farkına göre eğimini denetleyin.
Kısaca
Doğrudan tahrikli salınım kafasında enkoder diskinin ısıl hatası asimetrik sıcaklık alanından gelir: birinci mertebe açı hatası α·G·r/2’dir, salınım uzunluğuyla çarpılınca takım ucu hatası olur. Örnekte 10 K sıcaklık farkında çelik göbek rijit yapıştırma yaklaşık 6,8 μm, borosilikatın esnek yapıştırması yaklaşık 1,9 μm verir, çapraz karşılıklı çift kafa birinci mertebe terimini yaklaşık 0,3 μm’ye indirebilir. Isıl hata ancak daha küçük sıcaklık farkı, esnek yapıştırma, düşük genleşmeli göbek ve çapraz karşılıklı okuma kafaları birlikte kullanılarak 1 μm’nin altında tutulabilir.
Çince orijinal makalenin çevirisi (0768). ENC7 – enkoder diski üreticisi (teklif) · Teknik makaleler · https://enc7.com
© Langfang Jingzheng Optoelectronic Technology Co., Ltd. Tüm hakları saklıdır. Bu makale yapay zekâ desteğiyle hazırlanmıştır.