码盘制造工艺
光刻胶涂布:为什么要让玻璃转起来
光刻胶要涂成一层又薄又匀的膜,最常用的办法是旋涂:胶滴在中心,基板高速旋转,多余的胶被甩掉。本文讲旋涂的四个阶段、膜厚和转速的关系、边缘堆积等常见问题,以及涂完胶为什么还要前烘。
镀好铬的玻璃,下一步要盖上一层光刻胶。这层胶通常只有微米量级,而且要求整片厚薄一致:胶厚的地方和胶薄的地方,曝光、显影的效果不一样,最后刻线的宽度也会不一样。用刷子刷、用滚筒滚都做不到这么匀,办法是让玻璃转起来。
旋涂的四个阶段
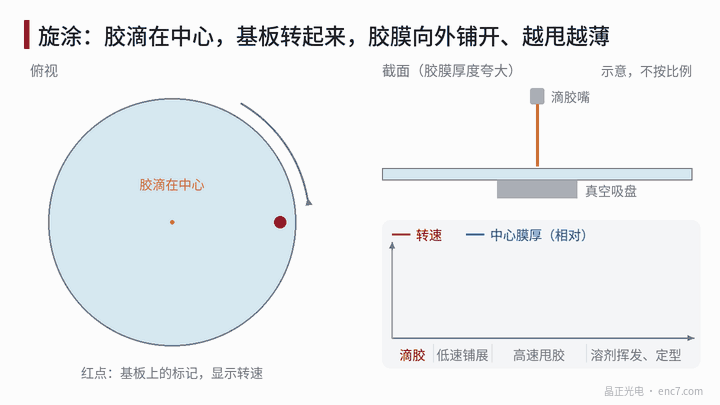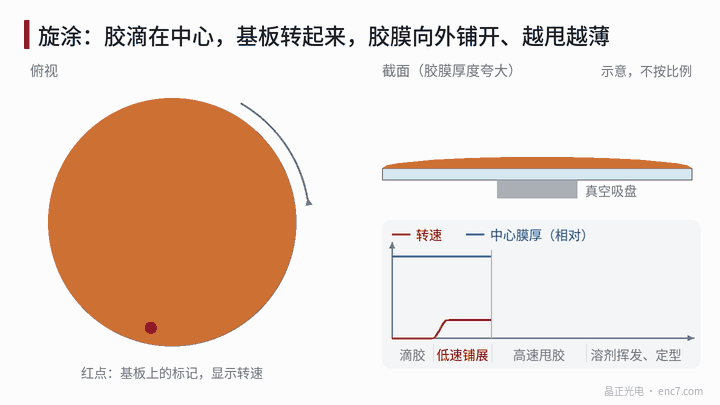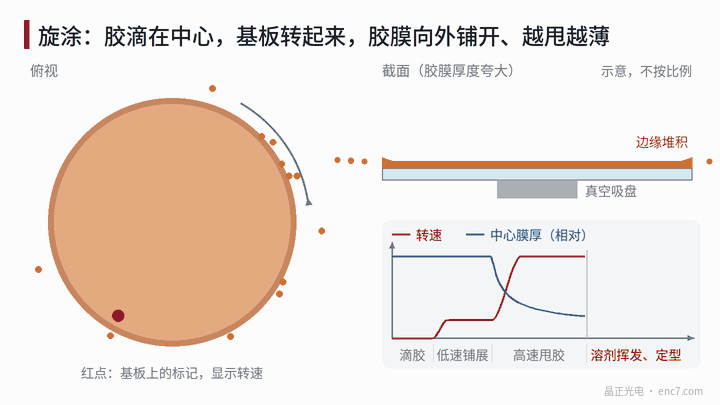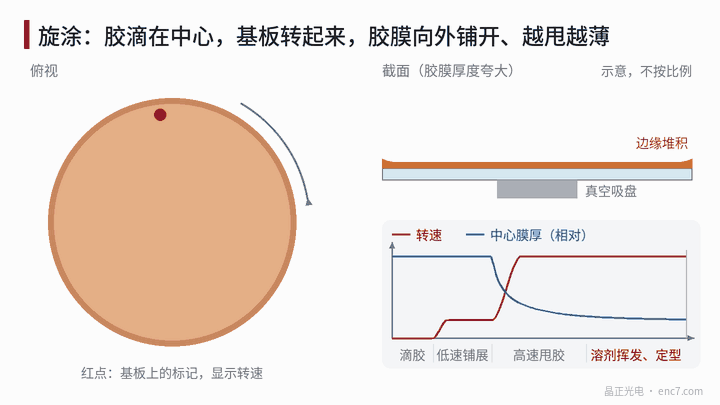
见图1,一次旋涂大致分四步:
- 滴胶:基板被真空吸盘吸住,把一定量的胶滴在中心。
- 低速铺展:基板慢慢转,胶液向外铺开,盖满整个表面。
- 高速甩胶:加速到设定转速,离心力把大部分胶甩出边缘,胶膜迅速变薄。
- 挥发定型:溶剂不断挥发,胶越来越黏,流不动了,厚度就基本定下来。
最后留在基板上的胶,往往只是滴上去那一滩的一小部分,其余都被甩掉了。
膜厚和转速是什么关系
胶膜上每一点都受两个力:离心力把胶往外拉,胶的黏性把它拖住。转得越快,往外拉的力越大,膜越薄;胶越黏,越拖得住,膜越厚。再加上溶剂挥发让胶逐渐“冻住”,经验上得到一个简单的关系:
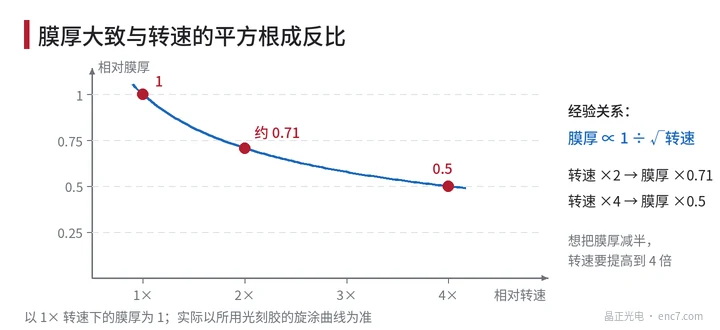
膜厚大致与转速的平方根成反比。
用它可以估算:转速提高到 2 倍,膜厚约变为原来的 1 ÷ √2 ≈ 71%;转速提高到 4 倍,膜厚才减半(见图2)。所以想大幅改变膜厚,光靠调转速不够,通常要换不同黏度的胶。实际生产中,每种胶都有自己的转速—膜厚曲线,要以实测为准。
转起来为什么就能均匀
旋涂有一个很妙的“自找平”效应:胶层越厚的地方,往外流得越快,减薄也越快;薄的地方流得慢。于是厚处追着薄处变薄,整片膜自己就趋于一致。只要基板放得正、转速稳定,中间大部分区域的厚度可以做得很均匀。
影响均匀性的因素主要有:
- 胶量和滴胶位置是否稳定,胶里有没有气泡;
- 加速过程和转速是否重复;
- 腔内气流、温度和湿度,它们决定溶剂挥发的快慢;
- 基板是否清洁、干燥。
边缘堆积和其他缺陷
基板边缘的胶因为表面张力,会鼓起一圈比中间厚的“胶边”,方形基板的四个角更明显,见图1 截面。常见的处理是让图形区避开边缘,或者用溶剂把边缘一圈的胶冲掉。
另外两种典型缺陷:一是彗星状条纹,基板上有颗粒,胶流过时在颗粒后面拖出一道尾巴;二是放射状条纹,和溶剂挥发不均有关。它们都会让局部膜厚不一样,最后表现为线宽不均或残铬。
涂完为什么要前烘
刚涂好的胶膜里还含有溶剂,又软又黏。前烘就是把它加热一段时间,赶走大部分溶剂,作用有三点:
- 胶膜变硬,不会在曝光时粘到掩模上;
- 胶和铬膜贴得更牢,显影时不容易漂胶;
- 让后面的曝光、显影条件稳定。
前烘也要适度。温度太低、时间太短,溶剂残留多,未曝光的胶在显影时也会被溶掉一部分;烘过头,胶里的感光成分会分解,感光能力下降。整片受热均匀同样重要。
小结
旋涂靠离心力和黏性的平衡,再加上溶剂挥发,把胶铺成薄而均匀的一层。膜厚大致与转速的平方根成反比,边缘要留出余量,颗粒要严格控制。前烘让胶膜定型,为下一步曝光做好准备。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。