码盘制造工艺
激光切割:玻璃码盘为什么不用刀具来切
玻璃码盘要从整板上切出外圆和内孔,而且要和刻线同心。刀轮划片只擅长直线,磨削又有接触力和崩边。本文讲激光切玻璃的基本原理,它在任意轮廓、同心度和无接触方面的优势,以及热影响和后处理。
光刻做完后,码盘图形还在一整块玻璃板上。接下来要把它切成一片片圆盘:外面一个外圆,中间一个装轴的内孔。切窗玻璃用一把刀轮就够了,为什么码盘要用激光?
机械方法难在哪里
玻璃又硬又脆,常见的机械加工方式各有局限:
- 刀轮划片:先在表面划一道浅痕,再掰断。直线很好掰,封闭的圆就很难掰,内孔几乎做不了。
- 金刚石磨削、套孔:能做圆和孔,但刀具要压在玻璃上,接触力和振动容易造成崩边和微裂纹;刀具会磨损,尺寸会慢慢漂;冷却液和碎屑还可能沾污图形面。
对一片只有几十毫米大、表面有精细刻线的码盘来说,这些问题都不小。
激光怎样切玻璃
激光切玻璃靠的是让玻璃在很窄的一条线上吸收能量,通用的思路有两种:
- 热应力分离:用玻璃能强烈吸收的长波长激光(如 CO₂ 激光)沿轨迹加热,局部产生热应力,让玻璃沿预定路线裂开。
- 超短脉冲加工:普通玻璃对很多波长是透明的,但把皮秒、飞秒级的超短脉冲聚焦到玻璃内部,焦点处会发生非线性吸收,沿轨迹形成一条改性带,再分离。
具体用哪种、参数怎么定,要看玻璃种类、厚度和边缘要求。
优势一:一次定位,切得同心
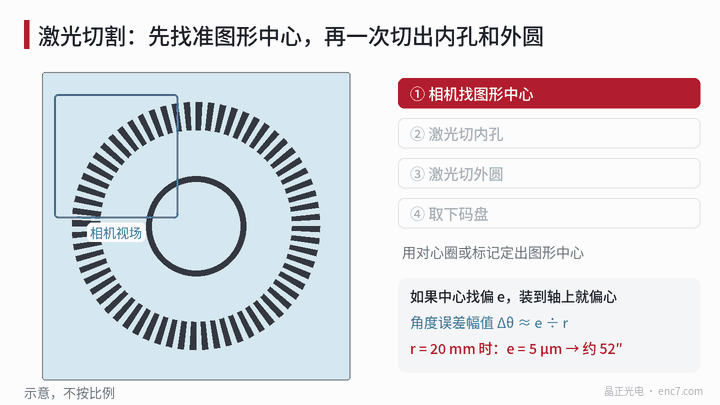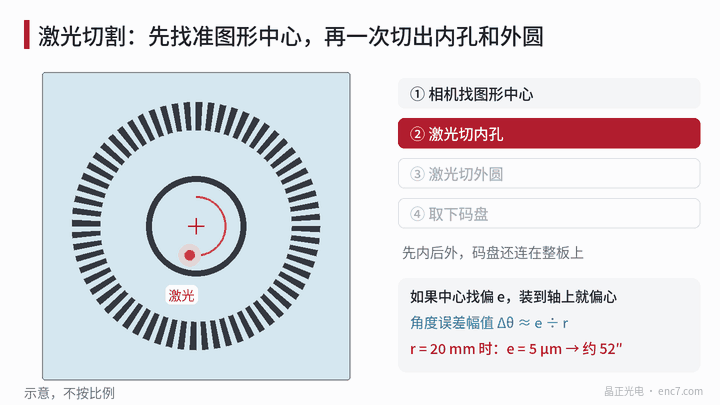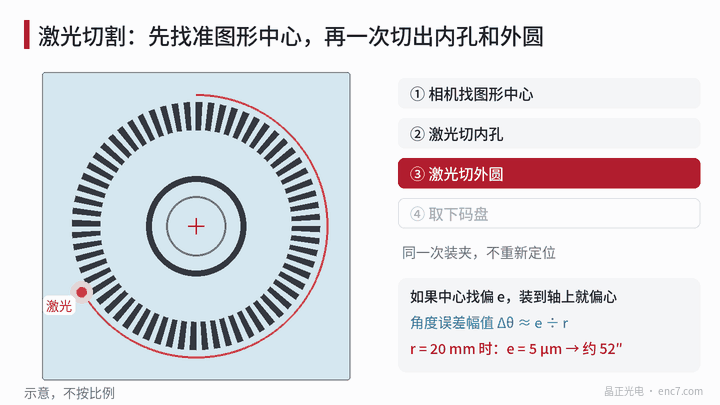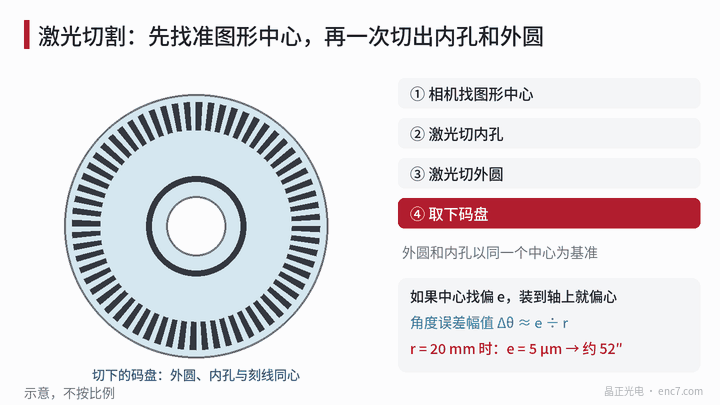
这是码盘最看重的一点。见图1,切割前先用相机识别图形上的对心圈或标记,算出图形中心,然后以这个中心为基准,在同一次装夹里切内孔、切外圆。一种做法是先切内孔、再切外圆,这样切内孔时码盘还连在整板上,不会移动。
为什么同心这么重要?如果客户用内孔或外圆来定位装配,切偏的量 e 会直接变成偏心,带来每转一个周期的正弦误差,幅值约为 e ÷ r:
| 读数半径 r | 偏心 1 μm | 偏心 5 μm |
|---|---|---|
| 20 mm | 约 10″ | 约 52″ |
| 10 mm | 约 21″ | 约 103″ |
即使客户装配时用显微镜按对心圈找正,外圆和内孔切得同心,配合间隙也更均匀,找正更省事。
优势二:轮廓随意,没有接触力
激光走什么轨迹由程序决定。外圆、内孔、缺口、平边、异形孔都能切,换一款码盘只要换程序,不用做专门的刀具。加工时没有刀具压在玻璃上,也就没有夹紧变形、刀具磨损和冷却液污染,对薄玻璃尤其友好。
代价:热影响和后处理
激光也不是没有副作用。切口附近会有一圈受热影响的区域,可能留下微裂纹、残余应力和少量碎屑。所以:
- 图形要和切割线留出安全距离;
- 切割参数要按材料调好,并用首件检查边缘;
- 切完还要磨边倒角,把切口的微裂纹磨掉;
- 再清洗,去掉碎屑和粉尘。
磨边倒角为什么关系到码盘能用多久,会在下一篇单独讲。
小结
玻璃码盘不用刀具切,主要是因为激光能在一次定位里以图形中心为基准切出内孔和外圆,而且没有接触力、轮廓不受限制。代价是切口有热影响,需要磨边和清洗来收尾。读数半径越小,对切割同心度的要求越高。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。