码盘制造工艺
磨边与倒角:码盘边缘决定它能用多久
玻璃很少因为“不够硬”而坏,绝大多数是从边缘的微小裂纹开始的。本文用裂纹尖端应力集中的原理说明边缘微裂纹为什么危险、为什么会慢慢长大,磨边和倒角起什么作用,以及怎样检查码盘的边缘质量。
一片玻璃码盘装进编码器,出厂测试一切正常,用了一段时间却裂了。拆开一看,裂纹往往是从外圆或内孔的边缘开始的。玻璃本身并不脆弱,脆弱的是它边缘上那些肉眼看不见的微裂纹。
玻璃为什么会从边缘坏起
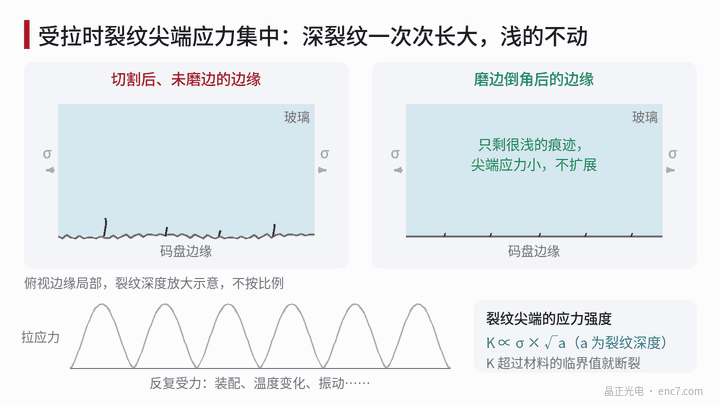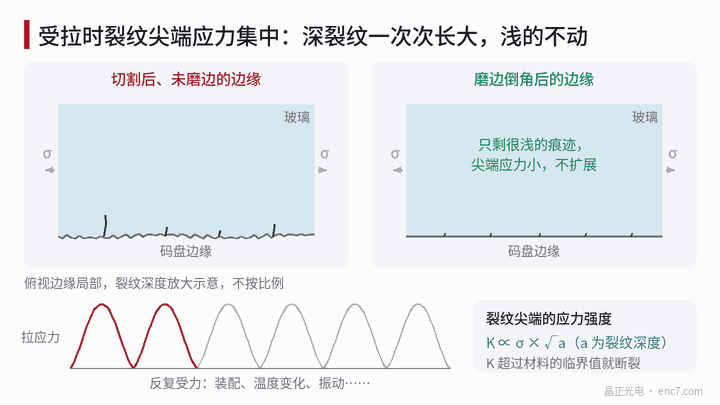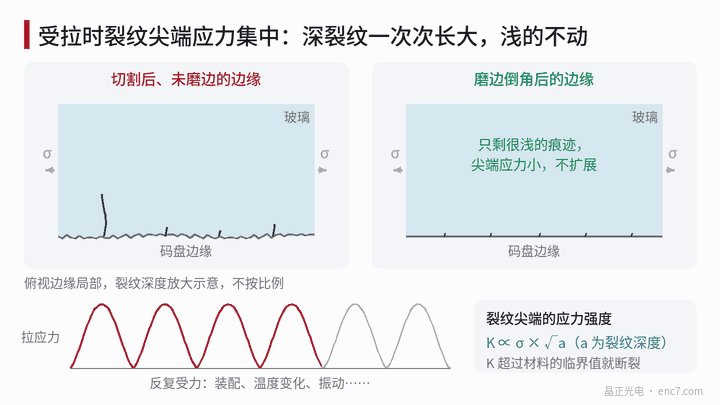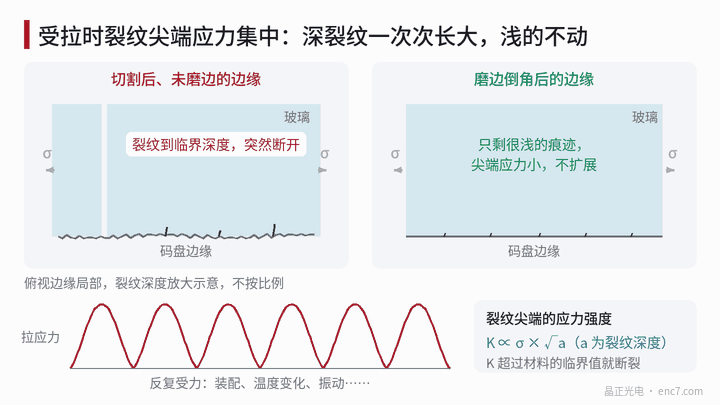
玻璃耐压不耐拉。受拉时,表面上一条细小的裂纹就像一个“放大器”:裂纹尖端的应力比周围大得多。断裂力学用应力强度因子来描述它:
K ∝ σ × √a(σ 为拉应力,a 为裂纹深度)
K 一旦超过材料的临界值,裂纹就会瞬间穿过整片玻璃。由这个关系可以算出:裂纹深度变成 4 倍,玻璃能承受的拉应力就降为一半。
切割之后,边缘恰恰是裂纹最多、最深的地方:激光切口有热影响区,机械加工有崩口和划痕。所以玻璃件的强度,很大程度上由边缘决定。
裂纹会慢慢长大
更麻烦的是,裂纹不一定当场断开,而是会“慢慢长”。玻璃在受拉的同时接触空气里的水汽,裂纹尖端会发生应力腐蚀,一点点向里延伸。码盘在使用中会反复受力:装配时的压紧和胶的收缩、开机停机的温度变化、设备的振动。每受一次拉,深裂纹就长一点,裂纹越深长得越快,直到某一次达到临界深度,突然断开(见图1左)。
浅的裂纹尖端应力小,低于扩展的门槛,就基本不动(见图1右)。这就是磨边的意义:不是让边缘“好看”,而是把深裂纹去掉。
磨边和倒角做什么
- 磨边:用磨轮把切口表面的损伤层磨掉,深的微裂纹随之去除,只留下很浅、很均匀的磨痕。
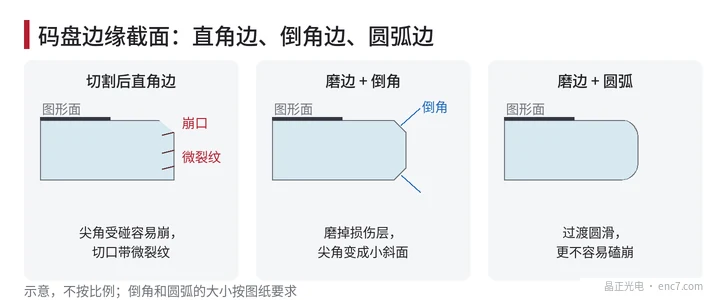
- 倒角:把边缘的直角磨成小斜面或圆弧(见图2)。尖角最容易在搬运和装配时磕崩,崩下来的玻璃碎屑还可能划伤图形面,或者落进编码器的光路里。
内孔边缘同样要处理,而且往往更关键。码盘粘在轮毂上,温度变化时两者胀缩不一样,应力集中在内孔边缘。举个例子:硼硅玻璃约 3.3 × 10⁻⁶/K,铝合金约 23 × 10⁻⁶/K,温升 60 K 时,在半径 4 mm 的内孔处,两者的胀量相差约 (23 − 3.3) × 10⁻⁶ × 60 × 4 mm ≈ 4.7 μm。这部分差值要靠胶层和玻璃自身去承受,内孔边缘有裂纹就很危险。
怎样检查边缘质量
边缘检查可以按下面的清单做:
- 崩口:显微镜下沿外圆、内孔各看一圈,记下最大崩口沿边缘的长度和向内的深度,与图纸允许值比较。
- 裂纹:用侧光或暗场照明,裂纹会发亮,比明场容易看出来。
- 倒角:宽度是否在要求范围内,一圈是否均匀,有没有漏倒的地方。
- 残余应力:把码盘放在两片正交的偏振片之间,有应力的区域会显出亮纹,可用来发现切割或磨边带来的应力。
- 清洁:磨边后的粉末要彻底洗掉,不能留在图形面上。
采购时,建议在图纸上写明崩边允许尺寸、倒角要求和检查方法,双方按同一把“尺子”验收。
小结
玻璃码盘的强度主要取决于边缘。深裂纹在反复受拉时会慢慢长大,最终导致断裂;磨边去掉损伤层,倒角消除易崩的尖角。外圆和内孔都要处理好、检查好,码盘才能经得起装配和长期使用。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。