质量检测
AOI 视觉检测:机器怎样一眼看出缺陷
码盘上的针孔、残铬、划伤常常只有几微米到几十微米,人眼盯久了会累、会漏。AOI 自动光学检测用“照明、成像、比对、分类”四步把缺陷找出来并记下位置。本文讲清它的原理,以及它和人工目检各自的长处与局限。
一片 2500 线的码盘,读数半径 20 mm 处的线宽只有 25 μm 左右。要在几千条这样的刻线里找出一个几微米的针孔,检验员得在显微镜下一格一格地看,看久了眼睛会累,判断也会走样。
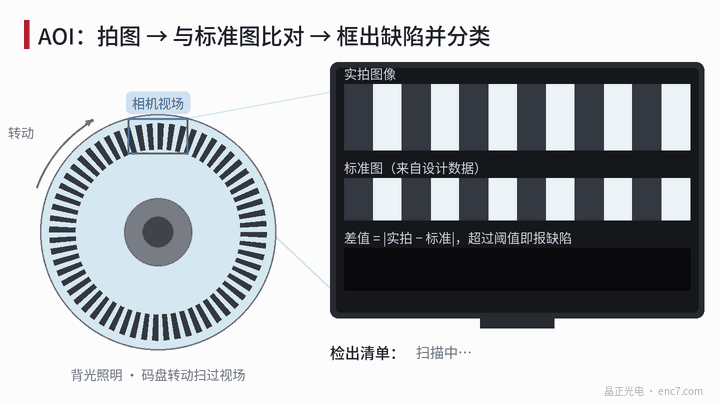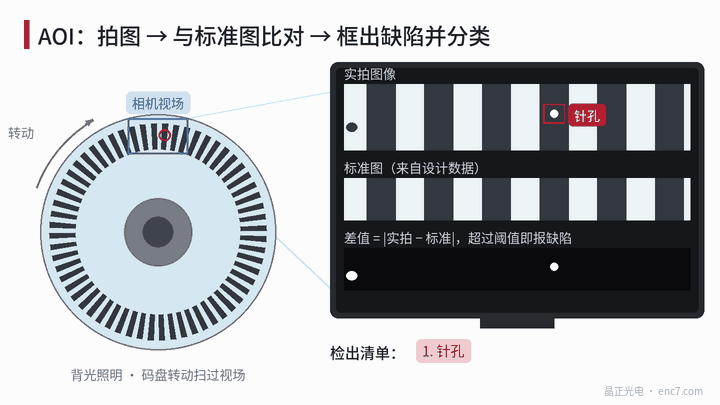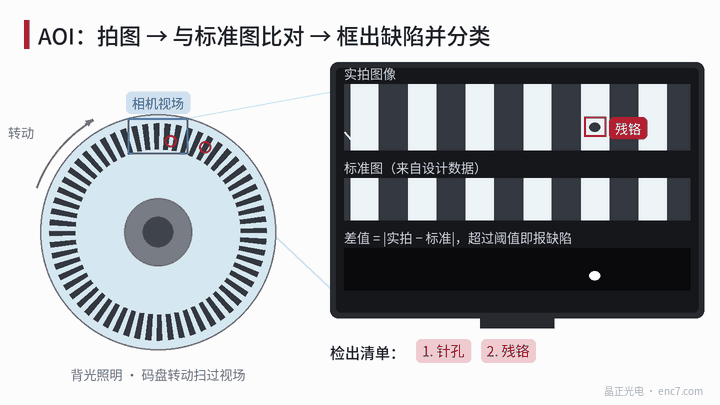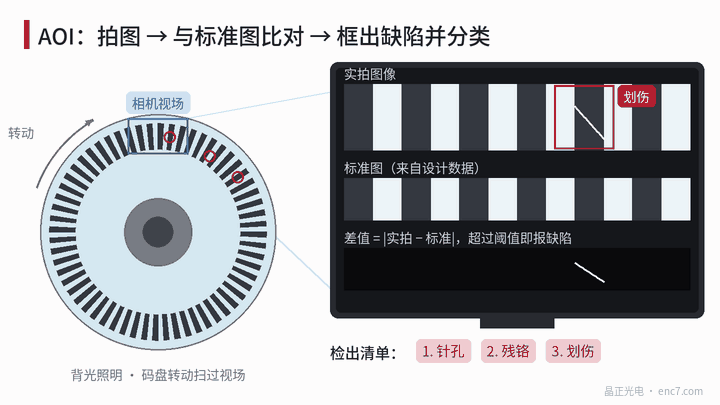
AOI(自动光学检测)就是让相机和算法来做这件“找不同”的事:先拍图,再和标准图比,差得多的地方框出来,最后判断是什么缺陷,见图1。
第一步:照明,让缺陷“显眼”
照明决定缺陷能不能被看见。玻璃码盘一般用背光透射照明:铬线挡光是黑的,玻璃透光是亮的。针孔在黑线里变成亮点,残铬在亮缝里变成黑点,反差很大,最容易检出。
金属反射式码盘则用同轴的反射光照明。表面划伤和颗粒还常加一路斜射光:平整表面把光反射走,划痕和颗粒把光散射进镜头,在暗背景上显出亮线。很多设备会组合几种照明,分别抓不同的缺陷。
第二步:成像,像素要比缺陷小
想稳定检出一个缺陷,一般希望它在图像上至少占几个像素。比如要抓 5 μm 的缺陷,每个像素对应的尺寸要做到 1–2 μm。这时一个 4000 像素宽的相机,视场只有 4000 × 2 μm = 8 mm,整片码盘要分成很多个视场拍,或者让码盘转动、用线阵相机连续扫描。
倍率越高,景深越浅。码盘稍有不平,局部就会失焦,所以高倍检测对夹持和对焦都有要求。分辨率、视场和检测时间,三者要一起权衡。
第三步:比对,找出“不一样”的地方
常见的判断方法有三种:
- 与标准图比对:标准图来自设计数据或一片确认合格的码盘。实拍图和标准图对准后逐像素相减,差值超过阈值的区域就是可疑点。对准要很准,否则每条刻线的边缘都会出现差值。
- 周期比对:增量道是重复图形,可以拿每个周期和相邻周期比,哪一格“长得不一样”就标出来。
- 规则判断:直接量线宽、量间距、量亮斑面积,超出设定范围就报警。
第四步:分类和记录
找到可疑点后,算法会提取它的面积、长宽、亮暗和形状:比周围亮、圆形的多是针孔;比周围暗、落在缝里的多是残铬或颗粒;细长的多是划伤。再结合它在不在读数区、有多少个,给出判定。
AOI 还会把每个缺陷的坐标和图像存下来。如果每一片的同一位置都有同样的缺陷,多半是掩模上的问题;如果位置随机分布,更可能来自颗粒和洁净度。这些记录对追溯和改进工艺很有用。
和人工目检相比
| 项目 | AOI | 人工目检 |
|---|---|---|
| 一致性 | 参数不变,结果可重复 | 受经验和疲劳影响 |
| 速度 | 快,适合批量 | 慢 |
| 记录 | 自动保存坐标和图像 | 靠手工记录 |
| 误报 | 灰尘、水印也可能报警 | 能分辨可擦掉的污物 |
| 新缺陷 | 要调整算法或规则 | 能凭经验判断 |
AOI 也有看不到的东西:码盘侧面的崩边、平面度、光学密度数值,要靠别的仪器。阈值设得太严,误报多;设得太松,又会漏检。所以常见做法是 AOI 先筛一遍,再由人在显微镜下对报警点复判。
小结
AOI 的核心是“照得出、拍得清、比得准、分得开”。它让外观检测变得可重复、可记录、可追溯,但阈值设定和人工复判仍然少不了。看一份 AOI 结果时,除了“合格与否”,缺陷的位置分布同样值得关注。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。