测试、可靠性与质量
码盘关键参数的测量不确定度:线宽、光学密度与偏心
线宽、光学密度和偏心是码盘检验的三项核心参数。本文按 GUM 方法拆解各自的主要不确定度来源,给出边缘阈值偏差、杂散光本底和一次谐波拟合的定量公式,并用算例说明不确定度如何吃掉公差。
一片 25 μm ±1 μm 线宽的码盘,影像测量仪读出 25.6 μm,判合格还是不合格?如果这台仪器换个边缘算法就能读出 25.0 μm 或 26.2 μm,那么“25.6”本身就没有多少信息量。检验数据能不能用来判定,先要回答测量结果有多大的不确定度,以及它占公差的多少。
评定框架:GUM 的四步
按测量不确定度表示指南(GUM)的思路,评定分四步:
- 写出测量模型 y = f(x₁, x₂, …, x_n),把所有影响量都列为输入。
- 逐项评定标准不确定度 u_i:用重复测量的统计方法得到的叫 A 类;由证书、手册、经验给出区间再假设分布得到的叫 B 类。只知道误差在 ±a 内均匀分布时,u = a/√3。
- 合成:u_c = √(Σ c_i²·u_i²),c_i 为灵敏系数(∂f/∂x_i),各输入相关时还要加协方差项。
- 扩展:U = k·u_c,通常取 k = 2,对应约 95% 的包含概率。
关键在第 1 步:模型漏掉一个影响量,后面算得再细也是低估。
线宽:边缘判定是大头
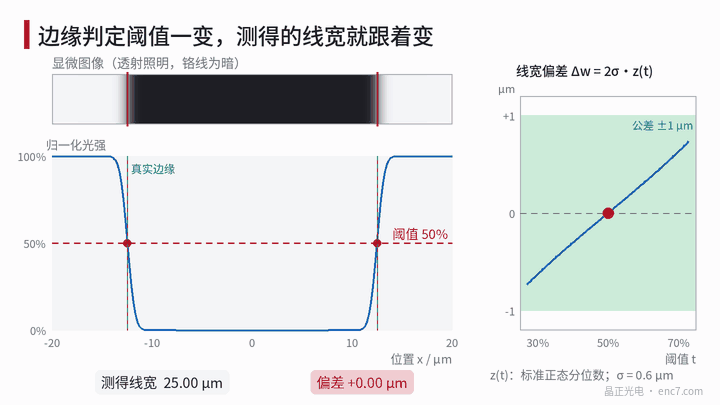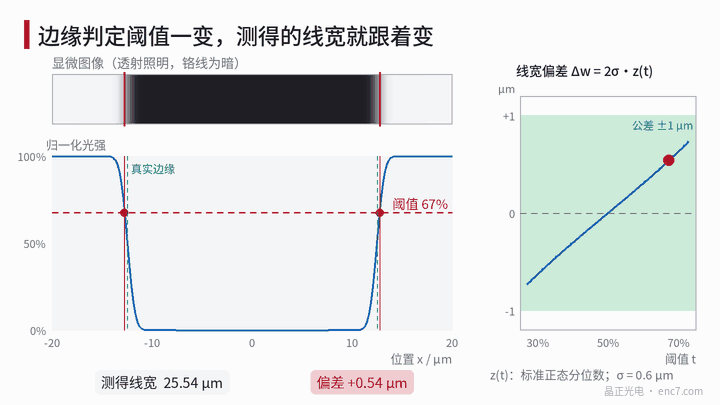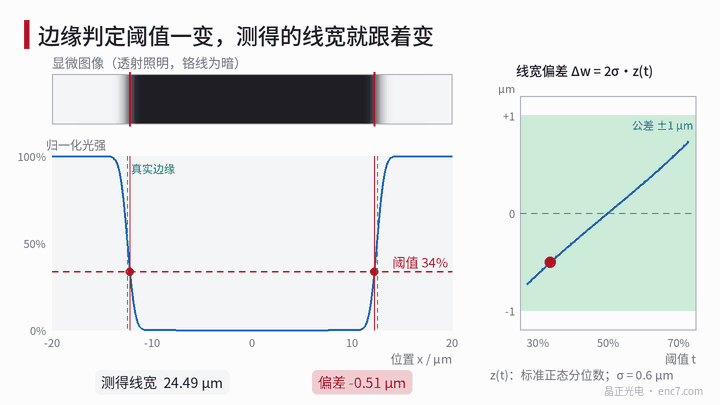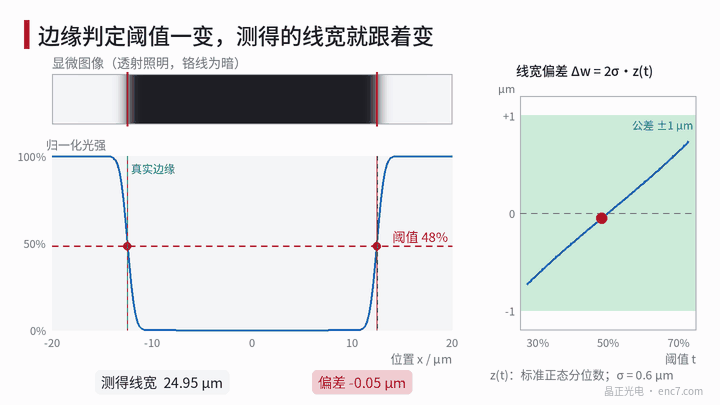
影像法测线宽,本质是在灰度剖面上找两条边。成像系统有模糊,铬线的锐利边缘在图像上变成一段斜坡。把模糊近似为标准差 σ 的高斯,线宽远大于 σ 时,用归一化阈值 t 判边,测得线宽为:
w_m = w + 2σ·z(t)
其中 w 为真实线宽,z(t) 为标准正态分布的 t 分位数(暗线亮背景、低于阈值判为线条)。t = 50% 时 z = 0,无偏;σ = 0.6 μm 时,t 取 40% 偏 −0.30 μm,取 70% 偏 +0.63 μm,见图1。
这说明两件事:一是不同仪器、不同软件的阈值约定不一致,数据就不可比;二是即使固定 50%,“光学边缘”也不一定等于图纸定义的“几何边缘”,铬层侧壁斜度、照明相干性、离焦都会让剖面不对称。这部分偏差在没有用线宽标准样板校准之前,只能按区间估计。
其余来源:
- 像素当量标定:用标准刻尺标定,相对不确定度 0.1% 时对 25 μm 线宽只贡献 0.025 μm;但对直径、节距这类长尺寸,同样的相对量就变成主要项。
- 温度:硼硅玻璃 25 μm 线宽在偏离 20 ℃ 2 K 时变化约 0.0002 μm,可忽略;而 40 mm 外径变化约 0.26 μm,测外径时必须计入。
- 重复性:同一位置重复 10 次,取单次标准差作 A 类分量。
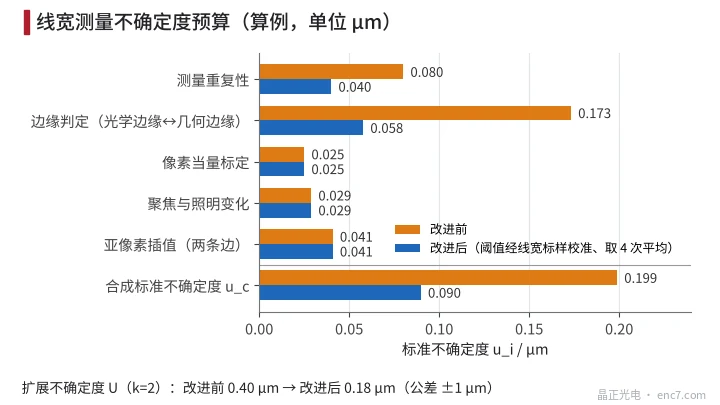
图2 是一个算例预算(假设数据):改进前边缘判定按 ±0.30 μm 矩形分布计,u_c ≈ 0.20 μm,U ≈ 0.40 μm;用线宽标样把阈值偏差校准到 ±0.10 μm、并取 4 次平均后,U ≈ 0.18 μm。
光学密度:本底决定上限
OD = −lg(I_t / I₀),I_t 为透过光,I₀ 为参考光。随机噪声的传播为:
u(OD) = 0.434·√[(u(I_t)/I_t)² + (u(I₀)/I₀)²]
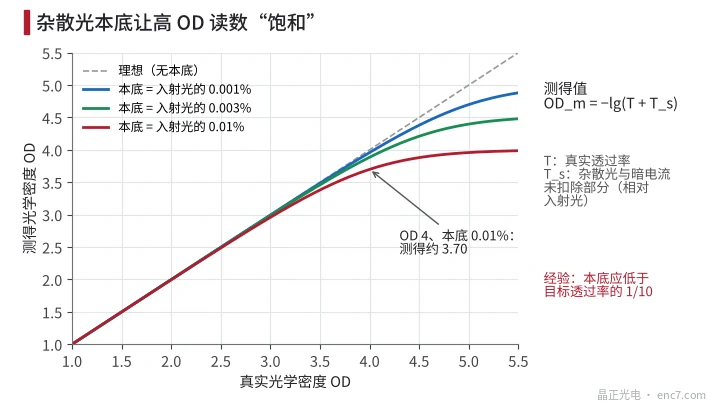
透过光 I_t 的相对噪声为 1%、参考光噪声可忽略时,OD 的不确定度只有约 0.004,并不大。真正的问题是系统性本底:杂散光、探测器暗电流、未完全遮挡的旁路光。设本底相当于入射光的 T_s,测得值为 OD_m = −lg(T + T_s)。T_s = 0.01% 时,OD 3 读成 2.96,OD 4 只能读成约 3.70,见图3。所以高 OD 测量要先测“全遮挡”时的读数并扣除,且残余本底应低于目标透过率的 1/10。此外 OD 与波长有关,测量波长应接近读数头光源的波长。
偏心:两次一次谐波拟合之差
码盘偏心一般指图形中心(对心圈)相对安装基准(内孔)的偏离。常见测法是把码盘放在精密气浮转台上,相机每转等间隔采集 N 个点,分别得到对心圈和内孔边缘的径向位置,各自拟合
r(θ) = r₀ + a·cosθ + b·sinθ
两组 (a, b) 相减后取模,就是图形相对内孔的偏心 e,与码盘在转台上放偏了多少无关;高次谐波属于圆度,不计入偏心。小尺寸码盘也可以在影像测量仪上直接拟合两个圆,求圆心距。
等间隔采样、单点噪声 σ 时,一次拟合的 e 分量不确定度约为 σ·√(2/N);两次拟合相减再乘 √2。σ = 0.3 μm、N = 36 时约 0.1 μm。另需计入转台径向误差运动、内孔边缘的毛刺和不圆、像素当量。r = 20 mm 时,0.1 μm 的偏心不确定度对应约 1″ 的角度误差。
测量能力:不确定度占公差多少
常用一个比值衡量测量能力:U 与半公差之比。经验上一般要求不超过 1/3,要求高的场合取 1/5 甚至 1/10。
上面的线宽算例中,公差 ±1 μm:改进前 U = 0.40 μm,比值 40%,测量系统不够用;改进后 U = 0.18 μm,比值 18%。
不确定度还直接压缩可判定的范围。按 ISO 14253-1 的思路,供方要证明合格,测得值必须落在两端各收窄 U 的区间内。改进前合格判定区只剩 ±0.60 μm,改进后为 ±0.82 μm。也就是说,测量不确定度从 0.40 降到 0.18 μm,相当于给工艺多放出约 0.22 μm 的单边余量。
工程要点
- 线宽测量的阈值约定(50% 或其他)和算法要写进检验规程,供需双方一致;否则差异可达 0.5 μm 以上(σ = 0.6 μm 时 30%~70% 的跨度为 1.26 μm)。
- 用有证线宽标准样板定期校准“光学边缘到几何边缘”的偏差,这一项通常是线宽预算中的主要项。
- 相对误差按长度放大:同样 0.1% 的标尺或像素当量误差,在 25 μm 线宽上是 0.025 μm,在 40 mm 外径上就是 40 μm,测长尺寸时标定和温度修正是重点。
- 测 OD 先测本底并扣除;目标 OD 越高,对杂散光的要求越严,OD 4 要求本底低于 10⁻⁵ 量级。
- 偏心要以内孔为基准:同时拟合对心圈和内孔,用两者一次谐波之差,每圈不少于 36 点,并用标准件定期核查转台。
- 先算测量能力比再定判定规则:比值超过 1/3 时,与其收紧工艺,不如先改进测量。
小结
码盘检验数据的价值取决于它的不确定度。线宽的主要来源是边缘判定,OD 的主要来源是本底,偏心的主要来源是轴系和拟合噪声。把这些来源量化、校准并控制到半公差的 1/3 以内,检验结论才经得起供需双方的复核。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。