测试、可靠性与质量
角度量值溯源:编码器精度是怎么“对上”国家基准的
编码器标称 ±5″,这个数靠什么站得住?本文梳理从国家角度基准到标准器、工作标准再到产品的溯源链,解释圆周封闭原理与多面棱体互比法,算出不确定度如何逐级累加,并区分校准与检定。
一台编码器的规格书写着“精度 ±5″”。这个数是在检测台上和参考编码器比出来的;参考编码器的误差又是谁标定的?再往上追,最终要落到国家角度基准上。这条链条只要有一环没有记录、没有不确定度,±5″ 就只是一个“测得的数”,而不是一个可以和别人对比的量值。
溯源性的三个要件
计量溯源性是指测量结果能够通过一条有记录、不间断的校准链,与参考标准联系起来,链上每一次校准都对最终不确定度有贡献(术语定义见 JJF 1001)。落到实际,就是三件事:
- 链不断:每一级标准器都有有效的校准证书,并在校准间隔内使用;
- 有不确定度:每一级证书都给出测得值和扩展不确定度,而不只是“合格”;
- 有记录:方法、环境、人员和设备状态可追溯,实验室能力通常按 ISO/IEC 17025 评价。
溯源性不等于“很准”。一条溯源链完整、但不确定度为 2″ 的检测台,用来验证 ±5″ 的产品就很勉强。
角度的特殊之处:圆周自己就是标准
长度基准需要外部参考,角度却不同。弧度是弧长与半径之比,整圆恰好 2π,所以把圆周等分成 N 份时,各份的分度误差之和必然为零:
Σδ_i = 0
这个“圆周封闭”原理让高等级的角度标准可以自校准,不必依赖更高一级的外部器具。典型做法是多面棱体与转台互比,见图2。
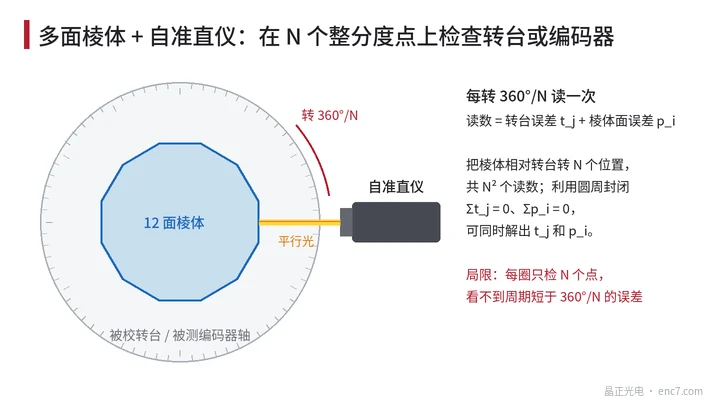
设转台在第 j 个整分度位置的误差为 t_j,棱体第 i 个面的角度偏差为 p_i。把棱体相对转台依次转到 k = 0…N−1 个位置,每个位置测一整圈,自准直仪读数为:
r_jk = t_j + p_(j−k) + c_k
其中 c_k 是每次装夹后自准直仪的零位(任意值)。利用 Σt_j = 0 和 Σp_i = 0:对固定 k 求平均,得到 c_k;扣除后再对 k 求平均,得到 t_j;棱体误差 p_i 随之解出。
数值算例:互比法有多准
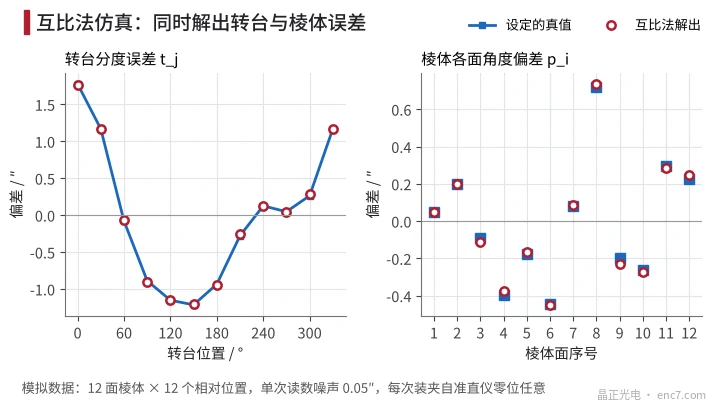
用 12 面棱体仿真(模拟数据):设定转台误差在 −1.2″~+1.8″ 之间,棱体各面偏差在 ±0.8″ 以内,单次读数噪声 0.05″,每次装夹零位随机。144 个读数解出的转台误差和棱体误差,与设定值的最大偏差约 0.03″,见图3。理论上,单点误差约为 σ·√(N−1)/N,σ = 0.05″、N = 12 时约 0.014″,与 2000 次蒙特卡洛的统计结果一致。
同样的封闭原理还体现在多读数头上:在圆光栅上均布 M 个读数头取平均,除 M 的整数倍以外的各次谐波误差都会抵消。标准转台常用这种方法提高自身精度。
不确定度怎样逐级累加
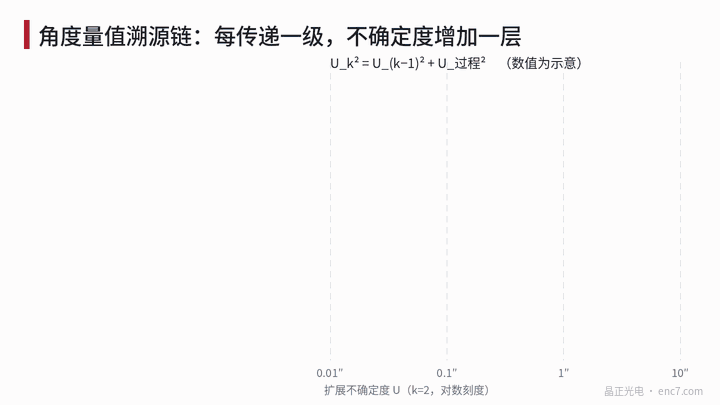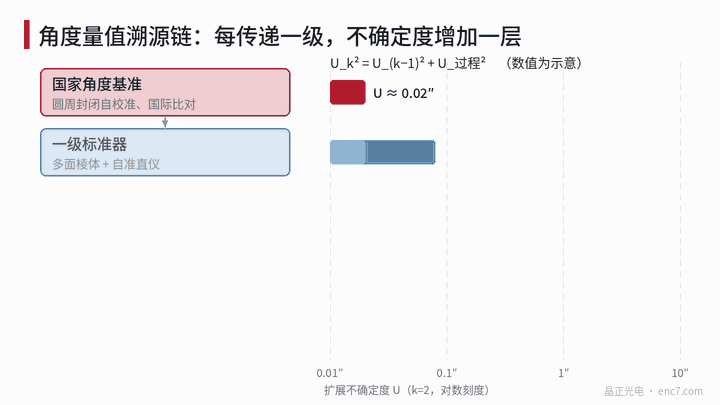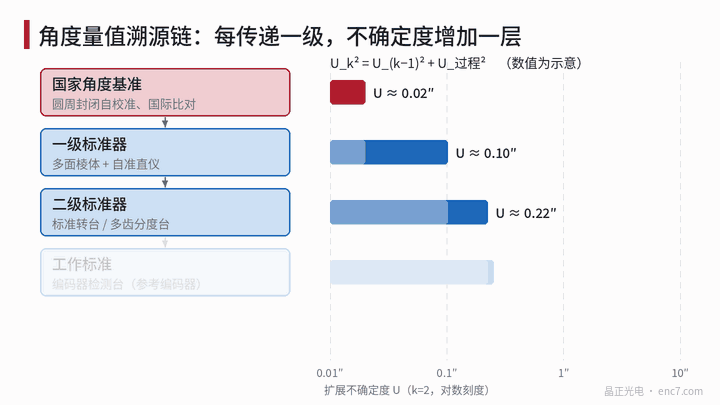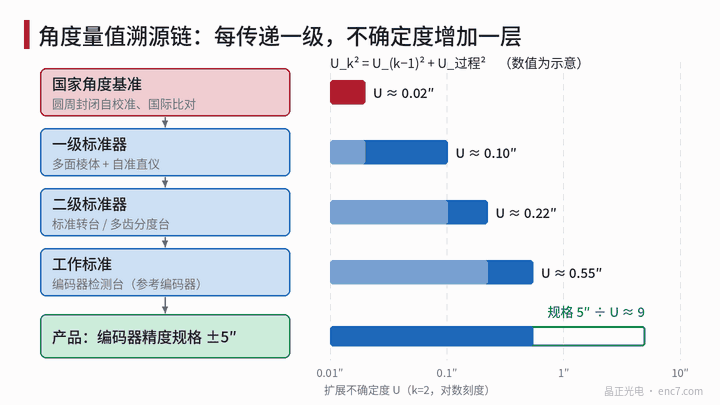
下一级的不确定度由两部分构成:上一级标准的不确定度,以及本级比较过程引入的不确定度(装夹、对准、温度、读数分辨力等)。两者独立时按平方和合成:
U_k² = U_(k−1)² + U_过程,k²
图1 的示意数值:国家基准 0.02″,经多面棱体 + 自准直仪 0.10″,经标准转台 0.22″,到编码器检测台 0.55″。产品规格 ±5″ 与 0.55″ 之比约为 9,测量能力足够。
这组数字说明一个常被忽视的事实:越到下游,本级过程项越占主导。检测台的 0.55″ 里,上游只贡献了 0.22″;联轴器传动误差、被测编码器安装偏心、参考编码器的细分误差才是大头。改进检测台,通常比去追求更高等级的上游证书更有效。
还要注意采样的局限:24 面棱体每 15° 才检一个点,周期短于 30° 的误差分量会被混叠或漏掉,细分误差(周期是一个信号周期)完全看不见。验证短周期误差,要用连续比较的参考编码器。
校准与检定:不是一回事
| 项目 | 检定 | 校准 |
|---|---|---|
| 性质 | 属于法制计量,列入强制检定目录的器具必须检定 | 技术行为,一般自愿委托 |
| 依据 | 计量检定规程(JJG) | 校准规范(JJF)或约定的技术文件 |
| 结论 | 给出合格或不合格 | 给出测得值与不确定度,一般不判定 |
| 周期 | 由规程规定 | 由使用方根据使用情况确定 |
编码器检测台、多面棱体这类企业内部标准器,多数走校准。拿到校准证书后,要由使用方自己判断:证书给出的误差和不确定度,是否满足本单位检测的要求。两次校准之间,还应用核查标准做期间核查,及时发现标准器漂移。
工程要点
- 检测台的溯源证明要能一路追到上级证书:参考编码器、棱体、自准直仪的证书编号和有效期应记录在每份检测报告中。
- 报编码器精度时同时给出检测不确定度;规格 ÷ U 低于 3~4 时,判定结论应考虑保护带。
- 检测台的不确定度预算里,安装偏心、联轴器、温度通常比上游证书更大,优先改进这些过程项。
- 棱体法只适合检查长周期误差;细分误差和刻线短周期误差需要连续比较,或高速时间间隔法。
- 校准证书不给“合格”结论时,使用方要自行比较误差与允许值,不要把“已校准”当成“合格”。
- 用一只稳定的编码器或棱体作核查标准,每月或每批测一次并画控制图,作为期间核查记录。
小结
角度溯源的起点是圆周封闭,自校准方法让高等级标准不依赖外部参考。沿着基准、标准器、工作标准到产品,不确定度按平方和逐级增大,而下游过程项往往占主导。编码器精度要“对得上”,靠的是链条完整、每级有不确定度,并在使用中做好期间核查。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。