测试、可靠性与质量
SPC 控制图在码盘生产中的应用
线宽一直在公差内,并不代表工艺稳定。本文以码盘线宽为例,用模拟数据完整计算 X̄-R 控制图的控制限(A₂、D₃、D₄ 常数),说明判异准则、合理子组和 ARL,并区分控制限与公差限。
码盘线宽的公差是 25.0 ±1.0 μm,过去三个月的检验记录全部合格。某天显影液更换后,线宽开始缓慢变宽,每批只多零点零几微米,离公差上限还远,检验照样全部合格。等到出现不合格时,可能已经有几十批产品处在偏移状态。统计过程控制(SPC)要做的,就是在产品还合格时,发现过程已经变了。
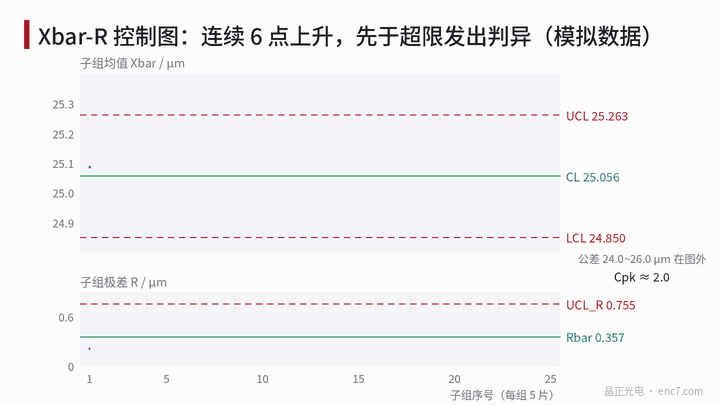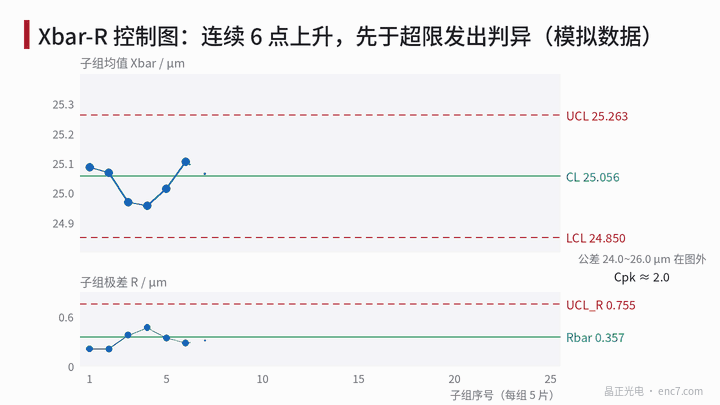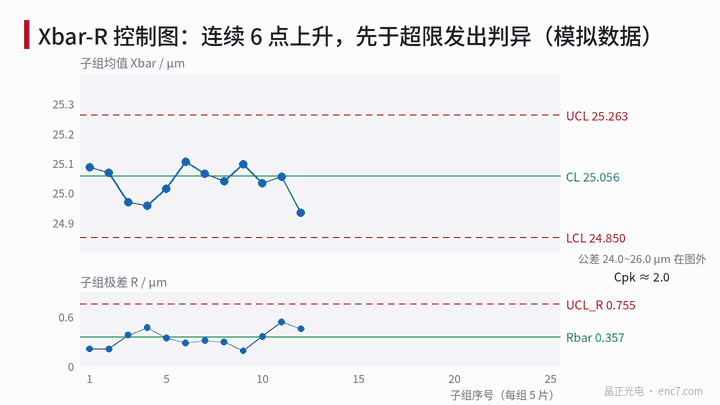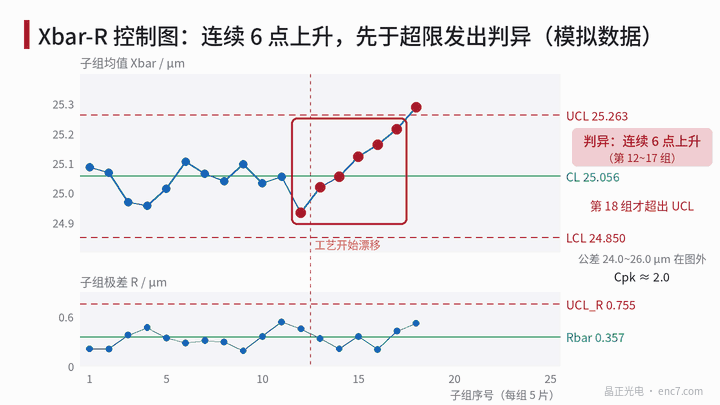
X̄-R 图与控制限
每次从连续生产的产品中抽取 n 件组成一个子组,计算子组均值 X̄ 和极差 R。积累 k 个子组(一般不少于 20~25 个)后,求各子组均值的总平均 CL(中心线)和平均极差 R̄,控制限为:
UCL_X = CL + A₂·R̄,LCL_X = CL − A₂·R̄ UCL_R = D₄·R̄,LCL_R = D₃·R̄
常数来自正态分布下极差的统计性质。用 d₂ 表示 R 的期望与 σ 之比、d₃ 表示 R 的标准差与 σ 之比,则 A₂ = 3/(d₂·√n),D₄ = 1 + 3d₃/d₂,D₃ = max(0, 1 − 3d₃/d₂)。n = 5 时 d₂ = 2.326、d₃ = 0.864,于是:
| 子组大小 n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 4 | 0.729 | 0 | 2.282 | 2.059 |
| 5 | 0.577 | 0 | 2.114 | 2.326 |
过程标准差的估计为 σ̂ = R̄/d₂。
线宽算例
模拟数据:每子组 5 片,第一阶段 25 组(假设过程均值 25.05 μm、标准差 0.15 μm)。计算得:
- CL = 25.056 μm,R̄ = 0.357 μm
- UCL_X = 25.056 + 0.577 × 0.357 ≈ 25.263 μm,LCL_X ≈ 24.850 μm
- UCL_R = 2.114 × 0.357 ≈ 0.755 μm,LCL_R = 0
- σ̂ = 0.357 / 2.326 ≈ 0.154 μm,Cp ≈ 2.17,Cpk ≈ 2.05
第一阶段各点均在控制限内且无异常模式,控制限可以用于第二阶段监控。第二阶段从第 13 组起,均值每组漂移 +0.03 μm(模拟显影条件变化)。第 17 组时,第 12~17 组连续 6 点上升,触发判异;这时均值只偏移了约 0.15 μm,所有单值仍在公差内。第 18 组才超出控制上限。
需要说明,这组数据是为演示构造的。对线性漂移,“连续上升”和“超出控制限”哪条先触发,取决于漂移速度与子组均值随机波动之比,并不总是趋势准则在先。
判异准则与虚警
常用的判异准则(Nelson 规则)有 8 条:1 点超出 3σ 控制限;连续 9 点在中心线同侧;连续 6 点递增或递减;连续 14 点上下交替;3 点中有 2 点在同侧 2σ 以外;5 点中有 4 点在同侧 1σ 以外;连续 15 点在 ±1σ 以内;连续 8 点在 ±1σ 以外。后几条分别对应漂移、周期性、分层和混合等过程状态。
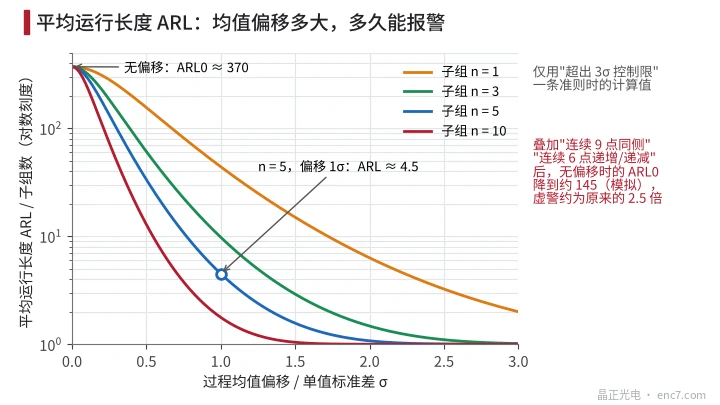
准则不是越多越好。过程没有变化时,只用第 1 条,平均每 370 组出现一次虚警(ARL₀ ≈ 370);叠加“9 点同侧”和“6 点递增/递减”后,蒙特卡洛模拟得 ARL₀ 约 145,虚警频率约为原来的 2.5 倍。
检出能力用平均运行长度(ARL)衡量(图3)。均值偏移 1 个单值标准差时,n = 5 的 X̄ 图平均 4.5 组就能报警;若 n = 1(单值图),平均要 44 组。
控制限不是公差限
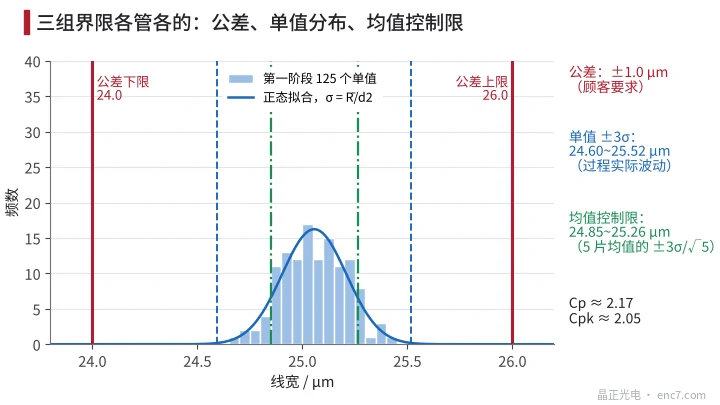
这三组界限常被混淆(图2):
- 公差限(24.0~26.0 μm)是顾客的要求,用于判定单件产品是否合格;
- 单值 ±3σ(约 24.60~25.52 μm)是过程本身的波动范围,与公差比较得到过程能力;
- 均值控制限(24.85~25.26 μm)是子组均值的波动范围,只用于判断过程是否稳定。
不要把公差限画在 X̄ 图上,也不要用公差去“放宽”控制限。过程受控不等于能力足够,能力足够也不等于过程受控:本例 Cpk 约 2.05,但漂移照样要报警,因为它说明有一个特殊原因在起作用。
合理子组与测量系统
子组怎么取,决定了控制图在监控什么。若 5 个数据取自同一片码盘的 5 个位置,R 只反映片内差异,控制限会偏窄,批与批之间的正常差异会频繁触发判异。线宽这类以批次(同一次曝光、显影)为单位变化的参数,常把同一批的若干片作为子组;批间波动大时,可以对批均值用单值-移动极差图,再配合片内极差图。
另外,控制图看到的是“过程波动 + 测量波动”。若线宽测量的标准不确定度为 0.09 μm,它在 0.154 μm 的总标准差中约占三分之一的方差。做 SPC 之前,应先评估测量系统。
工程要点
- 第一阶段至少积累 20~25 个子组,剔除已查明原因的异常点后重新计算控制限,再转入监控。
- 控制图常数按子组大小查表:n = 5 时 A₂ = 0.577、D₃ = 0、D₄ = 2.114、d₂ = 2.326。
- 子组要与变异来源匹配:按批次组织子组,避免只用片内多点,否则控制限过窄、虚警频繁。
- 判异准则按需要选用,每增加一条都会增加虚警;本例加两条趋势类准则后虚警约增至 2.5 倍。
- 公差限只用于判定合格,不画在均值图上;Cpk 高的过程同样需要对特殊原因报警做出响应。
- 工艺条件变更(换显影液、换光源、换掩模)应在控制图上标注,必要时重新进行第一阶段计算。
小结
X̄-R 控制图用 A₂、D₃、D₄ 把子组数据的平均极差换算成控制限,用判异准则识别过程中的特殊原因。它与公差判定回答的是两个不同的问题:前者问“过程变了没有”,后者问“产品合格吗”。合理分组、选择适当的准则并先确认测量系统,控制图才能在产品还合格时提前发现工艺漂移。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。