码盘术语精解
图形畸变分量:平移、缩放、椭圆与扭转各影响什么
码盘图形相对理想位置的畸变可分解为平移、转动、均匀缩放、椭圆、扭转和高阶项。本文写出各分量的切向与径向位移,说明它们分别产生一次误差、零位偏移、码道外移、二次误差和码道间零位差,给出用影像测量坐标做七参数最小二乘分解的算例,并区分哪些能在装配中调掉。
影像测量报告里,码盘图形的“偏差”往往只给一个数:最大位置偏差若干微米。这个数可能来自偏心,可能来自缩放,也可能来自椭圆,而三者对角度读数的影响相差几十倍:几微米的偏心可以在装配时调到接近零,几十纳米的椭圆却会原样留在误差曲线里。把畸变按分量拆开,才能知道哪一项要追究码盘,哪一项交给装配。
分量的定义:切向与径向位移
设图形上一点理想位置为极坐标 (r, θ),畸变后切向位移为 u_t,径向位移为 u_r。小变形时,图形的整体畸变可以写成
u_t = −t_x·sinθ + t_y·cosθ + r·[ω + κ·(r − r0) − E_c·sin2θ + E_s·cos2θ]
u_r = t_x·cosθ + t_y·sinθ + r·[s + E_c·cos2θ + E_s·sin2θ]
各参数的含义:(t_x, t_y) 为平移,偏心 e = √(t_x² + t_y²);ω 为整体转动;κ 为扭转率,即转角随半径的变化;s 为均匀缩放;E_c、E_s 为偏差应变的两个分量,椭圆度 ε_e = √(E_c² + E_s²),等于两主应变之差的一半。读数半径 r 处的角度误差是 Δθ = u_t / r,码道的径向位置变化是 u_r。更高阶的 k 重对称变形在两式中各加 k 次谐波,不再展开(仿射变形与阶次的关系详见本文库刻划误差来源一篇)。
各分量影响什么
| 分量 | 读数半径处角度误差 | 码道径向位置 | 信号 |
|---|---|---|---|
| 平移 e | 一次:(e/r)·sin(θ − φ) | 每转起伏 ±e | 幅值每转起伏一次 |
| 转动 ω | 常数,即零位偏移 | 不变 | 无 |
| 均匀缩放 s | 无 | 整体外移 s·r | 无(节距不变) |
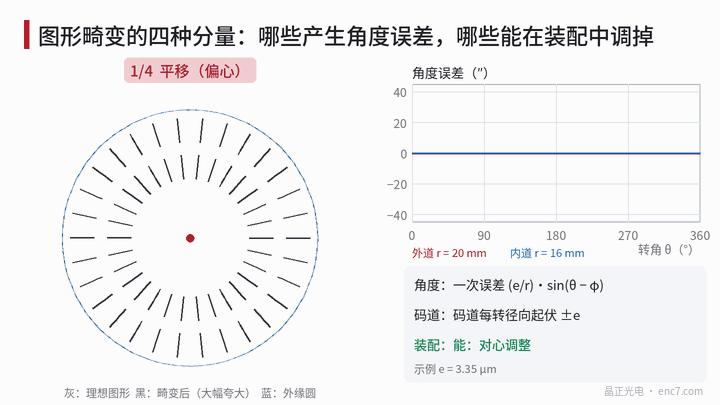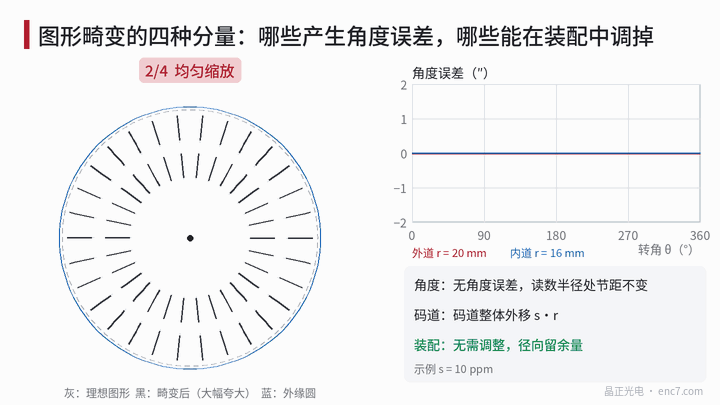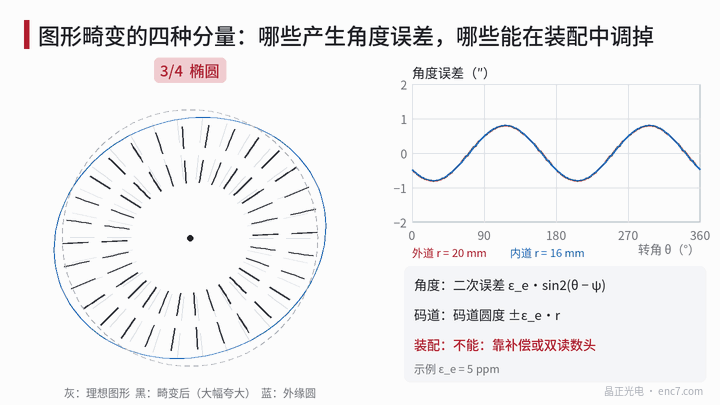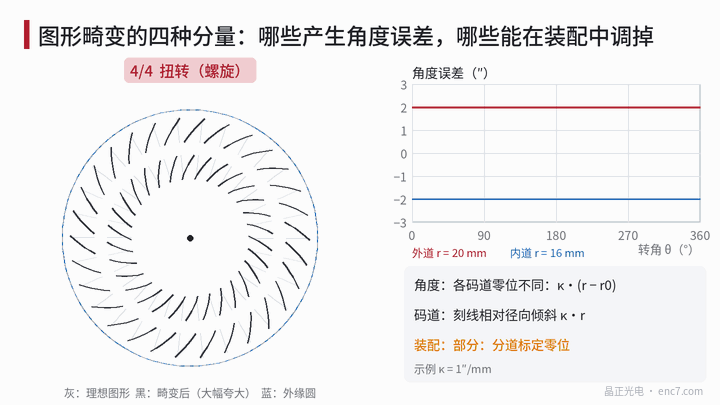
| 椭圆 ε_e | 二次:ε_e·sin2(θ − ψ) | 圆度 ±ε_e·r | 基本无 |
| 扭转 κ | 各码道零位相差 κ·Δr | 不变 | 刻线偏离径向 κ·r |
以示例参数(r = 20 mm 外道,r = 16 mm 内道)定量:
- 平移 3.35 μm:外道一次误差 34.6″,内道 43.2″,半径越小越大。
- 均匀缩放 10 ppm:外道整体外移 0.2 μm,角度误差为零。放射状刻线在固定读数半径处的节距是 2πr/N,与缩放无关,所以缩放既不改角度,也不造成节距失配。它只影响码道和读数窗的径向对位。钠钙玻璃温差 1 K 就有约 9 ppm 的缩放,10 ppm 在工程上本来就难以单独区分。
- 椭圆 5 ppm:两道都是 1.03″ 的二次误差,与半径无关;码道圆度只有 ±0.1 μm。圆度 ±0.1 μm 换来约 1″ 的误差,这是椭圆的敏感之处。反过来却不成立:只有径向、没有切向的两瓣变形(例如压装把码道压成两瓣)也会使圆度变差,却不产生角度误差,所以不能拿码道圆度推算二次误差。
- 扭转 1″/mm(绕 r0 = 18 mm):外道零位 +2″,内道 −2″,两道之间相差 4″。刻线相对径向的倾角 κ·r 约 0.1 mrad,检测窗径向高 1 mm、节距 50 μm 时幅值损失可忽略。扭转常来自写入过程中角度基准随时间的缓慢漂移:逐环写入时,不同半径写于不同时刻。它对单码道增量编码器几乎无害,对绝对码道与增量道的同步、零位道与增量道的相位关系则直接产生误差。
从测量坐标做最小二乘分解
上面两式对七个参数 (t_x, t_y, ω, κ, s, E_c, E_s) 是线性的,测出足够多点的 u_t、u_r,就能一次解出。测量时要注意一点:径向刻线只能给出切向位置,它的径向坐标由测量者自己选;径向信息只能来自圆形特征,如对心圈、码道内外缘。
算例(模拟数据):影像测量仪在 r = 16 mm 和 20 mm 各测 72 条刻线中心的切向偏差(重复性 0.1 μm),在码道外缘 r = 21 mm 测 72 点径向偏差(重复性 0.15 μm),加权最小二乘结果见图2:
| 参数 | 设定值 | 拟合值 ± 标准不确定度 |
|---|---|---|
| t_x / t_y(μm) | 3.00 / −1.50 | 3.00 / −1.51,± 0.01 |
| 转动 ω(″) | 20.00 | 20.02 ± 0.10 |
| 扭转 κ(″/mm) | 1.00 | 0.98 ± 0.05 |
| 缩放 s(ppm) | 10.00 | 9.66 ± 0.84 |
| E_c / E_s(ppm) | 4.00 / −3.00 | 3.85 / −2.81,± 0.57 |
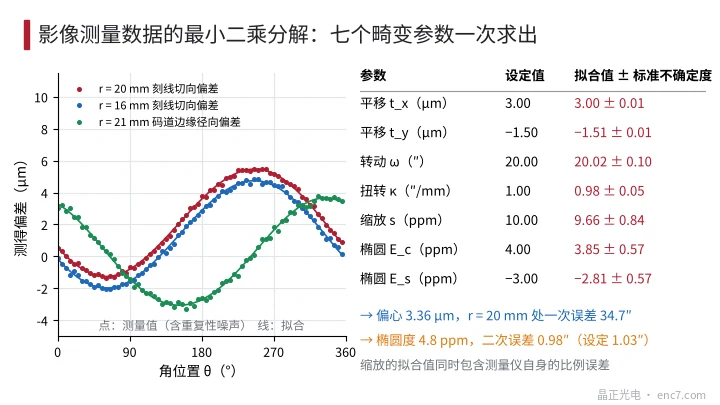
三点结论。第一,平移和扭转用坐标测量很准,偏心 3.36 μm 的不确定度只有 0.01 μm 量级。第二,椭圆度拟合为 4.8 ppm(0.98″),不确定度约 ±0.12″:0.1 μm 的单点重复性对亚角秒的二次误差已经吃紧,二次分量更适合用读数头对角度基准做标定来测。第三,s 的拟合值里混着测量仪自身的比例误差和温度,单独看意义不大。还要注意可观测性:只在一个半径测角度时,κ 与 ω 无法分开,s 完全看不到;E_c、E_s 若分别由切向和径向数据拟合而结果不一致,说明变形不是均匀的仿射变形。
哪些能在装配中调掉
- 平移:能。对心把图形中心调到回转轴上,残差由对心方法决定;码盘图形对内孔的偏心可以放宽到对心能力范围内。
- 转动:能。只是零位,在电气上标定。
- 均匀缩放:不需要调,但码道宽度要给径向对位留余量,尤其窄码道和绝对码道。
- 椭圆:不能靠对心调掉。对径双读数头取平均后二次项原样保留,需要相隔 90° 的两个读数头或补偿表;若椭圆来自粘接或夹紧应力,应改装配方式而不是追究图形。
- 扭转:部分。读数头按名义半径安装可避免 κ·Δr 的附加偏移,码道间的零位差分道标定。
工程要点
- 图形偏差的验收要求按分量写:偏心、椭圆度、扭转率分别给限值,不要只写一个“最大位置偏差”。
- 测量方案同时包含两个半径的刻线切向位置和圆形特征的径向位置,否则扭转和缩放无法分离。
- 二次误差要求在 1″ 量级时,码道圆度只有 ±0.1 μm 量级,影像测量难以分辨,改用角度标定验证。
- 缩放 10 ppm 不产生角度误差,钠钙玻璃 1 K 温差就有约 9 ppm,不必把缩放当成精度指标。
- 有绝对码道或零位道同步要求时,单独规定扭转率或码道间的角度偏差,例如两道相距 4 mm、要求 ±2″,则 κ ≤ 0.5″/mm。
小结
图形畸变按分量看,影响差别很大:平移变成一次误差、能对心调掉;均匀缩放不改角度;椭圆变成无法对心消除的二次误差;扭转改变码道之间的零位关系。用两个半径的切向坐标加圆形特征的径向坐标做最小二乘,就能把这些分量分开并分别验收。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。