玻璃与基材科学
退火不充分的玻璃:残余应力、双折射与光弹法测量
冷却过快会把板内温度差冻结成残余应力。本文用粘弹性模型和冻结估算算出应力与冷速、板厚的关系,说明偏光测量必须从板边看才能看到厚度方向应力,并估算切割后圆盘的 2 次角度误差、小片翘曲与开裂风险。
来料规格写着“内应力 ≤ 10 nm/cm”,切成码盘毛坯后却发现尺寸漂了几个 ppm,或者小片放在平台上不平。这类问题的根源在玻璃出厂前的冷却:板内有温度差时玻璃已经变硬,温度差就留在了结构里。这里先算应力是怎么冻结下来的,再说偏光测量为什么常常看不到它,最后估算切割时它会释放多少。
残余应力从哪来:被冻结的温度差
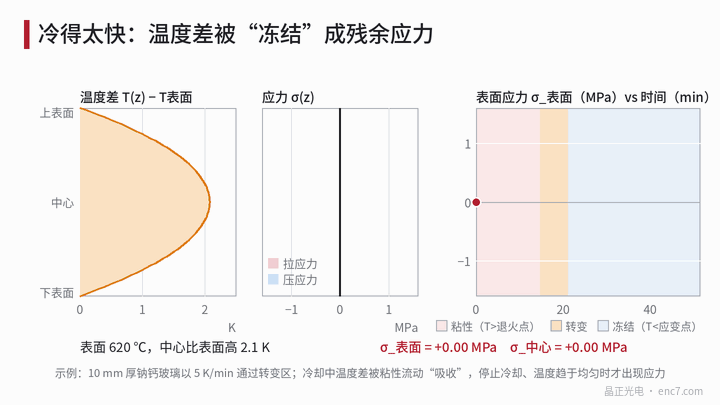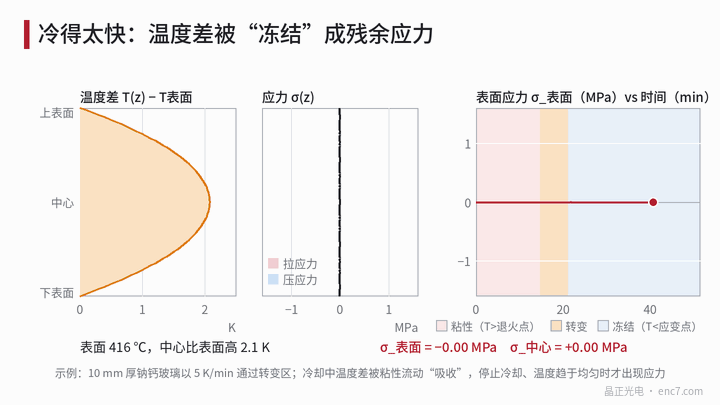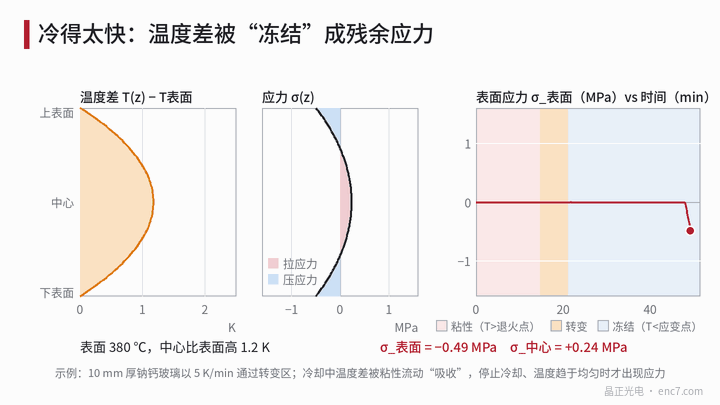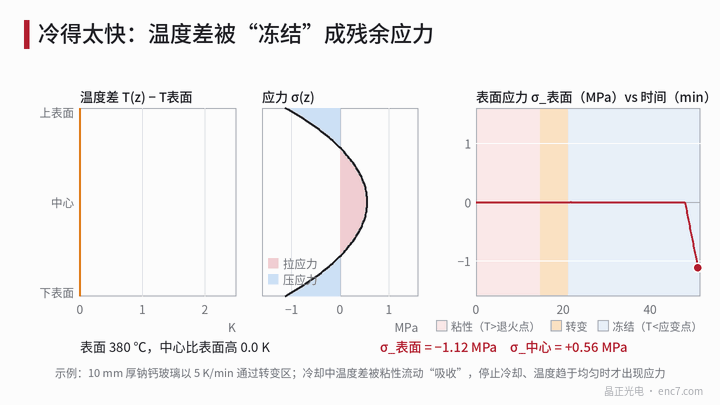
厚度 2a 的平板以恒速 h 冷却,板内形成抛物线温度剖面,中心比表面热
ΔT = h·a² / (2κ)
其中 κ 为热扩散率,钠钙玻璃取约 5×10⁻⁷ m²/s(示例)。在退火点以上,玻璃的松弛时间只有数十秒以内(见本文库另一篇粘度曲线),温度差引起的应力随即被粘性流动抹掉;玻璃通过转变区变硬时,这个温度差就冻结了。之后温度趋于均匀,中心比表面多收缩 ΔT 对应的量,表面被拉成压应力:
σ_表面 = −(2/3)·E·α·ΔT/(1−ν),σ_中心 = +(1/3)·E·α·ΔT/(1−ν)
取 E = 70 GPa,α = 9×10⁻⁶/K,ν = 0.22,E·α/(1−ν) ≈ 0.81 MPa/K。我用逐层 Maxwell 模型(τ = η/G,η 取钠钙的 VFT 拟合)对图1的算例积分,得到表面 −1.12 MPa、中心 +0.56 MPa,与上式一致。
应力正比于冷速、正比于板厚的平方。按钠钙玻璃的应力光学系数 C ≈ 27 nm/cm/MPa(10 nm/cm 约合 0.37 MPa)换算,表面处的边缘观察读数(nm/cm)如下:
| 板厚 | 1 K/min | 5 K/min | 20 K/min |
|---|---|---|---|
| 2 mm | 0.2 | 1.2 | 4.8 |
| 10 mm | 6 | 30 | 121 |
| 20 mm | 24 | 121 | 485 |
要把读数压到 10 nm/cm(表面约 0.37 MPa,对应冻结温差 ΔT ≤ 0.69 K),允许冷速 h ≤ 2κΔT/a²:2 mm 厚约 41 K/min,10 mm 厚约 1.6 K/min,20 mm 厚约 0.41 K/min。厚板必须慢冷,因为冷速允许值按厚度平方下降。退火还要在退火点附近保温,使温度均匀并松弛旧应力:保温时间应大于厚度方向的扩散时间 a²/κ(a = 5 mm 时约 50 s)。真正需要慢冷的只是转变区附近;应变点以下可以加快,只受暂时热应力的限制,它在整板均温后会消失。
光弹测量:沿哪个方向看
光弹关系为 σ₁ − σ₂ = Δ/(C·t),Δ 为光程差(详见本文库另一篇材料条款)。关键是它只响应垂直于光路的两个主应力之差。平板厚度方向的残余应力满足 σ_x = σ_y = σ(z),σ_z = 0。光垂直板面入射时看到的是 σ_x − σ_y = 0,读数为零,什么也看不到。从板边沿板面方向看,看到的是 σ_y − σ_z = σ(z),光程差为 Δ(z) = C·σ(z)·L,L 为光程。10 mm 板以 5 K/min 冷却,表面约 30 nm/cm,100 mm 宽的光程上就是约 300 nm,而垂直入射读数为零。垂直入射看到的只是面内的分布不均(板边与中心降温不同产生的 σ_r ≠ σ_θ)。
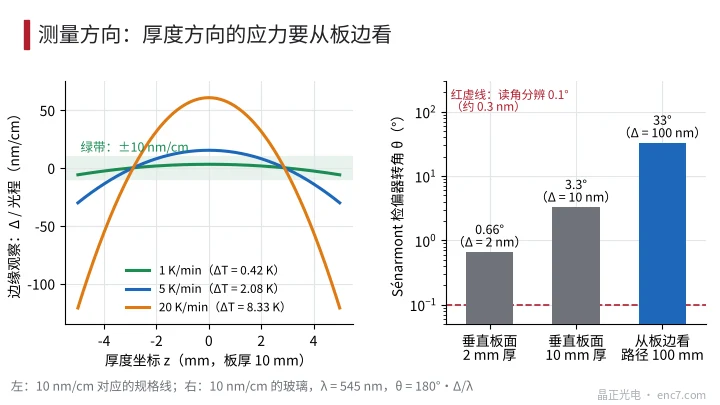
定量用 Sénarmont 法:偏振片、试样(主轴与偏振方向成 45°)、λ/4 波片、检偏器,旋转检偏器消光,光程差
Δ = λ·θ / 180°(θ 为检偏器转角,单位度)
λ = 545 nm 时每度约 3.0 nm。10 nm/cm 的钠钙玻璃,2 mm 厚垂直入射只有 2 nm,转角 0.66°;10 mm 厚为 3.3°;从板边看 100 mm 光程则是 33°。如果读角分辨 0.1°(约 0.3 nm),2 mm 厚片的分辨力只有约 1.5 nm/cm,薄片要靠自动偏光仪。光学玻璃厂的资料一般把精密退火规定为 ≤ 10 nm/cm,特殊退火可到 6 或 4 nm/cm;ISO 10110-2 对偏振仪器类光学件的要求可低于 2 nm/cm。
切割之后会怎样
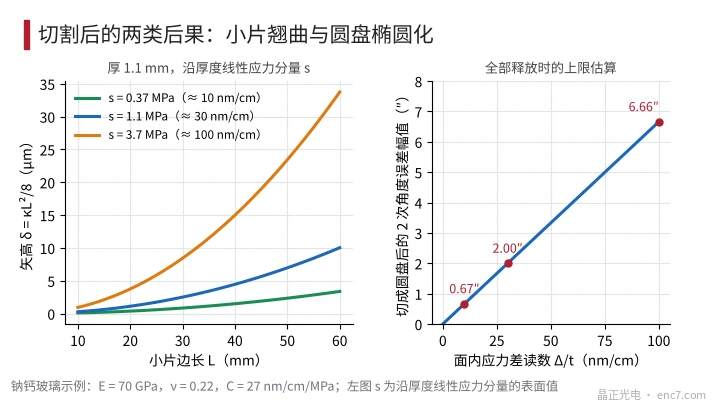
圆盘椭圆化。 面内两个主应力差 σ₁ − σ₂ 释放后,两个方向的应变差为 (1+ν)(σ₁ − σ₂)/E,圆盘变椭圆,产生 2 次谐波角度误差,幅值约为应变差的一半:
Δθ₂ ≈ (1+ν)(σ₁ − σ₂) / (2E)
10 nm/cm(0.37 MPa)对应应变差约 6.5 ppm,Δθ₂ ≈ 3.2 μrad ≈ 0.67″;100 nm/cm 时约 6.7″。这是全部释放的上限。等双轴部分只改变半径比例,不改变角度,r = 20 mm 时每 MPa 约 0.22 μm。
小片翘曲。 沿厚度不对称的线性应力分量(表面值 s)会使板产生曲率 κ = 2s(1−ν)/(E·t)。自由板本身已经带有这个曲率;被真空吸平、粘平或单面磨抛去层后切下的小片,会恢复或改变它。厚 1.1 mm、s = 0.37 MPa 时 R ≈ 133 m,20 mm 小片矢高 δ = κL²/8 ≈ 0.37 μm,50 mm 时约 2.3 μm;s = 3.7 MPa(约 100 nm/cm)则分别是 3.7 μm 与 23 μm(图3)。
开裂。 对 50 μm 的边缘缺陷,K ≈ 1.12σ√(πa),每 MPa 约 0.014 MPa·√m,要达到 0.75 MPa·√m 的断裂韧性约需 53 MPa 拉应力。几十至几百 nm/cm 的退火不足不会自行开裂,真正危险的是几十 MPa 的急冷应力,那种玻璃切割时可能延伸开裂。
工程要点
- 来料规格写明测量方向与位置:垂直板面读数只反映面内应力差,厚度方向的残余应力要从板边测。
- 厚板的冷速允许值与厚度平方成反比,10 mm 板按 ≤ 10 nm/cm 约 1.6 K/min,不要把薄板的退火曲线用于厚板。
- 薄片垂直入射的光程差只有几 nm,用自动偏光仪,分辨力要达到 0.1 nm 量级。
- 先切后镀与先镀后切的次序要结合 2 次误差估算:100 nm/cm 的片子切圆盘,2 次角度误差可达几角秒。
- 单面磨抛、单面镀膜会打破应力对称,要预估曲率,必要时两面对称加工。
- 怀疑应力过大的批次先做边缘观察和一次试切,看尺寸与平面度是否变化,再决定是否重新退火。
小结
残余应力是冷却时被冻结的温度差:表面压、中心拉,大小正比于冷速和板厚的平方,10 mm 钠钙板要降到 10 nm/cm 约需 1.6 K/min。厚度方向的应力垂直入射看不到,必须从板边看。切割时面内应力差释放成 2 次角度误差,非对称分量使小片翘曲,量级可以用本文公式估算。
延伸阅读:ENC7 编码器码盘生产厂家(中文主页) · 码盘技术文库
关于我们:晶正光电专注编码器码盘研发制造,玻璃、金属、PC 码盘均可按图定制。
官网:https://enc7.com
© 廊坊晶正光电技术有限公司 版权所有,未经书面许可不得转载、摘编。本文借助 AI 辅助创作。